E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cosa fa una macchina avvolgitrice e perché è importante
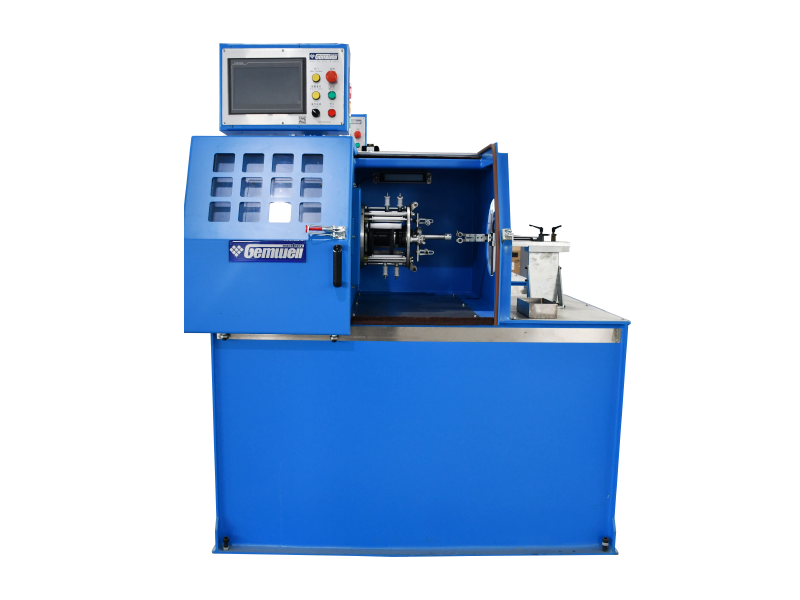
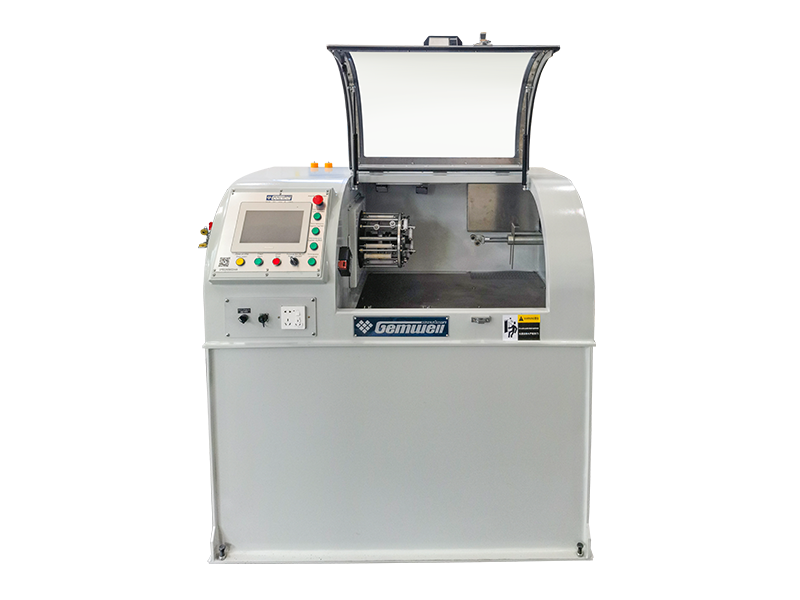
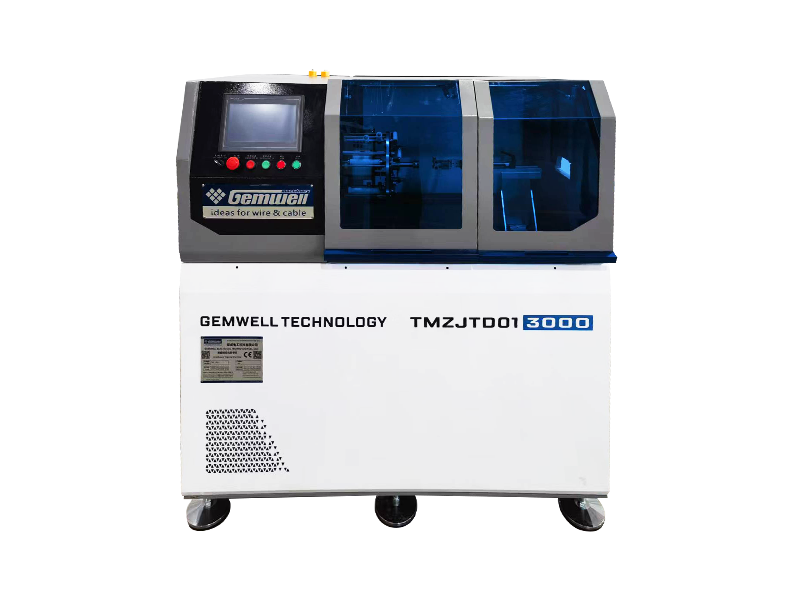
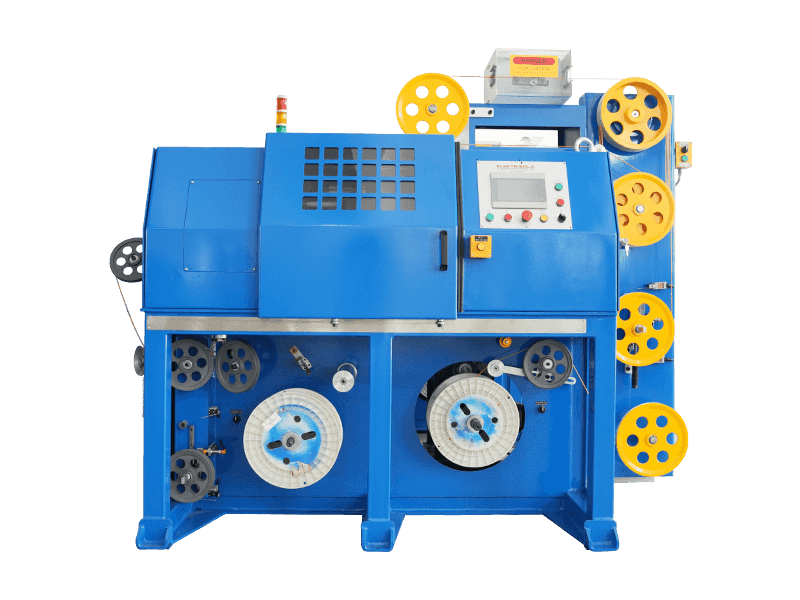
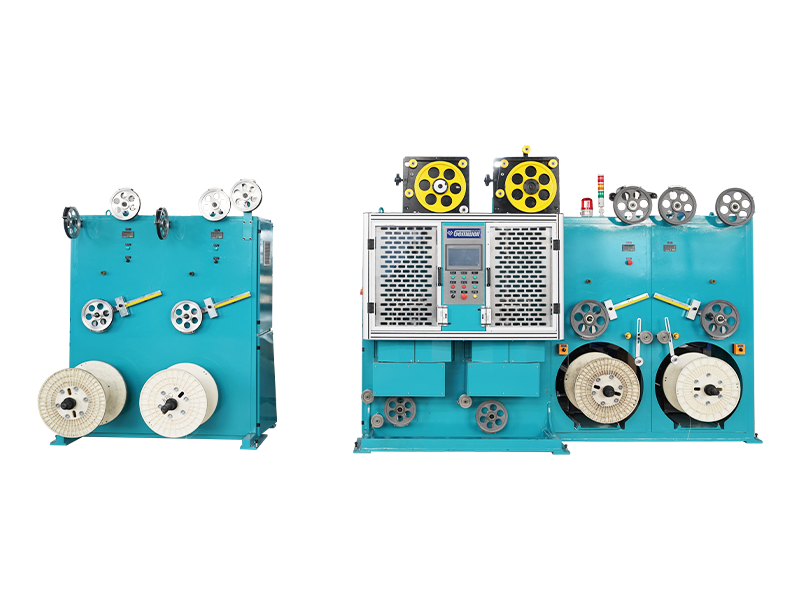
A macchina per l'avvolgimento del filo prende il filo diritto o avvolto in bobina e lo avvolge in bobine uniformi e strettamente controllate ad alta velocità, quindi taglia, lega o fascia ciascuna bobina in modo che possa essere imballata, spedita o inserita direttamente nella fase successiva del processo. La versione breve: se una fabbrica ha bisogno di un diametro della bobina costante, di un numero di giri ripetibile e di estremità della bobina pulite senza pieghe o sovrapposizioni, questa è la macchina che fa tutto ciò, e accoppiandola con un Nastratrice per cavi subito dopo la testa di avvolgimento chiude l'anello tra avvolgimento e confezionamento in un'unica linea continua.
I produttori di filo, le officine di assemblaggio di cavi, i produttori di molle e gli impianti di materiali di consumo per saldatura fanno tutti affidamento su questa attrezzatura perché l'avvolgimento manuale è lento, incoerente e richiede molta manodopera. Un lavoratore che esegue l'avvolgimento a mano può produrre da 40 a 60 bobine per turno a seconda del diametro del filo; un avvolgitore automatico di fascia media che funziona a 300-800 giri al minuto sulla testa di avvolgimento può produrre da 400 a 1.200 bobine nello stesso periodo, con una tolleranza dimensionale molto più stretta da bobina a bobina.
Al di là della produzione grezza, la ragione più profonda per cui gli impianti sostituiscono l’avvolgimento manuale è la varianza. Quando una persona avvolge il filo a mano, la spaziatura delle spire, la tensione e il diametro finale della bobina cambiano leggermente da bobina a bobina e ancora di più da operatore a operatore durante i turni. Questa variazione si manifesta in seguito sotto forma di problemi di alimentazione su un robot di saldatura, di ingarbugliamenti nella testata di un chiodo o di bobine che i clienti rifiutano per un avvolgimento non uniforme. Una macchina avvolgitrice correttamente impostata elimina la maggior parte di tale variazione perché tensione, velocità e conteggio dei giri sono controllati dagli stessi sensori e impostazioni ogni singolo ciclo.
Il resto di questa guida illustra i tipi di macchine, il modo in cui una macchina avvolgitrice e una nastratrice lavorano insieme, i componenti che gli acquirenti dovrebbero esaminare prima di ordinare, come la macchina si comporta in modo diverso rispetto ai comuni materiali di filo, una panoramica completa di un ciclo di produzione dal filo grezzo alla bobina fasciata finita, abitudini di manutenzione che prolungano effettivamente la durata di servizio, considerazioni sull'approvvigionamento e sulla valutazione della fabbrica, errori di acquisto comuni e le domande che sorgono più spesso dagli ingegneri di stabilimento che valutano le nuove apparecchiature nel 2026.
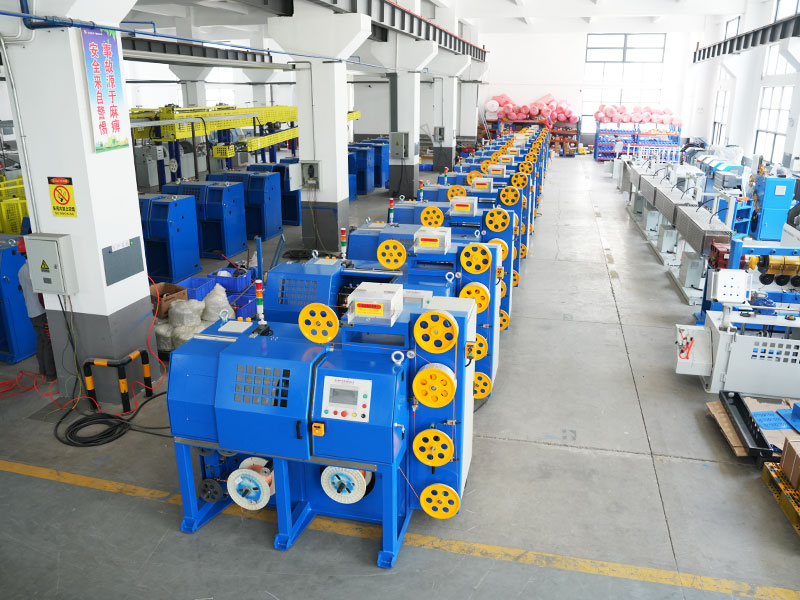
Principali tipi di macchine avvolgitrici per filo sul mercato
Le apparecchiature di avvolgimento non sono adatte a tutti. Il calibro del filo, la durezza del materiale, il peso target della bobina e il metodo di confezionamento a valle spingono tutti gli acquirenti verso una configurazione diversa. Di seguito sono elencate le categorie che coprono la stragrande maggioranza delle macchine installate oggi negli impianti di produzione di fili, cavi e molle.
Avvolgitori ad anello orizzontale
Questi avvolgono il filo attorno a un braccio rotante o a un ogiva mentre il filo si alimenta da un asse fisso, producendo bobine a forma di anello che giacciono piatte. Sono la scelta standard per fili di saldatura, fili per recinzioni e fili di acciaio dolce in generale dove il peso della bobina va da 15 kg a oltre 1.000 kg per bobina. Gli avvolgitori orizzontali sono apprezzati per il baricentro basso, che mantiene la macchina stabile anche a velocità del mandrino più elevate. Poiché la bobina rimane piatta durante l'avvolgimento, la gravità aiuta il filo a posizionarsi in modo uniforme, il che è uno dei motivi per cui questo layout rimane la scelta più comune per i cavi di diametro più pesante.
Avvolgitori verticali a fusto o a cestello
Il filo viene posato in un cestello o barile rotante secondo uno schema a forma di otto o con vento livellato, che è comune per il filo di diametro più sottile utilizzato nella produzione di molle, filo per chiodi o filo conduttore in rame e alluminio destinato a ulteriore trafilatura. Questa disposizione tende a ridurre la torsione del filo e lo stress torsionale rispetto all'avvolgimento da bobina a bobina, il che è importante perché il filo attorcigliato può causare un'usura irregolare delle matrici di trafilatura e una finitura superficiale incoerente sui metalli teneri.
Avvolgitori di strati di precisione
Utilizzati dove ogni spira deve essere esattamente accanto alla precedente, gli avvolgitori a strati sono comuni nel filo smaltato, nel filo di saldatura per sistemi di alimentazione robotizzati e in qualsiasi bobina che deve ripagare senza aggrovigliamenti successivi. Un meccanismo di traslazione si muove avanti e indietro in sincronia con la rotazione del mandrino e la precisione del passo è spesso compresa tra 0,1 e 0,3 millimetri. Questa stretta tolleranza è ciò che consente a una cella di saldatura robotizzata di tirare il filo continuamente per ore senza che un singolo intoppo interrompa il ciclo di saldatura.
Linee combinate di avvolgimento e nastratura
Invece di eseguire l'avvolgimento e l'imballaggio come due stazioni separate, molti stabilimenti ora installano una linea combinata in cui l'avvolgitore scarica direttamente in una nastratrice o in una testa di reggiatura. Ciò elimina la gestione manuale tra le due fasi e sta rapidamente diventando la configurazione predefinita per operazioni di filo di saldatura e filo MIG di volume medio-alto, poiché libera anche spazio che sarebbe altrimenti necessario per un trasportatore buffer tra due macchine separate.
Avvolgitori rotanti per volantini
Un braccio volante ruota attorno a una bobina o mandrino fisso, stendendo il filo mentre il punto di raccolta rimane fisso. Questo design è adatto ad applicazioni ad alta velocità con diametro più piccolo in cui il filo stesso è troppo delicato per essere tirato attraverso un anello rotante, come il filo di rame sottile o il filo rivestito dove lo sfregamento della superficie deve essere ridotto al minimo.
Avvolgitori a doppia testa o doppio mandrino
Due teste di avvolgimento funzionano in parallelo o si alternano sullo stesso telaio di base in modo che una testa possa scaricare una bobina finita mentre l'altra continua ad avvolgere, riducendo i tempi morti tra i cicli prossimi allo zero. Questa configurazione è comune negli impianti che gestiscono volumi giornalieri elevati, dove anche pochi secondi di inattività per ciclo si traducono in una significativa perdita di produzione durante un intero turno.
Macchina avvolgitrice per cavi e nastratrice per cavi: dove si adatta ciascuna
Queste due macchine vengono spesso confuse perché di solito si trovano una accanto all'altra nel reparto di produzione, ma risolvono problemi diversi.
Macchina per l'avvolgimento del filo
Forma il filo in una bobina, controlla il numero di giri e il diametro della bobina e determina il peso finale della bobina. Il suo compito principale è modellare e misurare, non garantire. Tutto ciò che riguarda la geometria interna della bobina, quanto è strettamente avvolta, quanto uniformemente gli strati si impilano e quanto sono puliti i punti iniziale e finale, deriva da questa fase.
Nastratrice per cavi
Avvolge il nastro, o in alcune configurazioni reggette di plastica, attorno alla bobina finita in due o più punti in modo che la bobina mantenga la sua forma durante la movimentazione, lo stoccaggio e il trasporto. Senza questo passaggio, una bobina di acciaio per molle o filo di saldatura può aprirsi e aggrovigliarsi nel momento in cui lascia la macchina. La fase di nastratura serve esclusivamente a preservare la forma già creata dall'avvolgitore, non a correggere una bobina avvolta male.
In un layout efficiente, la bobina viene trasferita dalla testa di avvolgimento su una tavola rotante o trasportatore dove l'unità di nastratura la indicizza attorno, applica il nastro nel numero di punti programmato e rilascia la bobina fasciata finita su un trasportatore da asporto. Gli impianti che saltano la fase di nastratura e si affidano alla legatura manuale riportano un tempo di ciclo per bobina circa da 3 a 5 volte più lungo e scarti notevolmente più elevati derivanti dalle bobine che si allentano prima di raggiungere il cliente.
Aiuta anche a pensare separatamente alle modalità di fallimento. Un problema di avvolgimento si presenta come una bobina ovale, allentata o sovrapposta direttamente dalla testa. Un problema di nastratura si manifesta in seguito, spesso dopo che la bobina ha già attraversato alcune fasi di movimentazione, poiché il nastro è scivolato, si è strappato o non è riuscito a tenere chiusa la bobina. Diagnosticare quale fase ha causato un reclamo da parte del cliente consente di risparmiare molto tempo sprecato nella risoluzione dei problemi in officina.
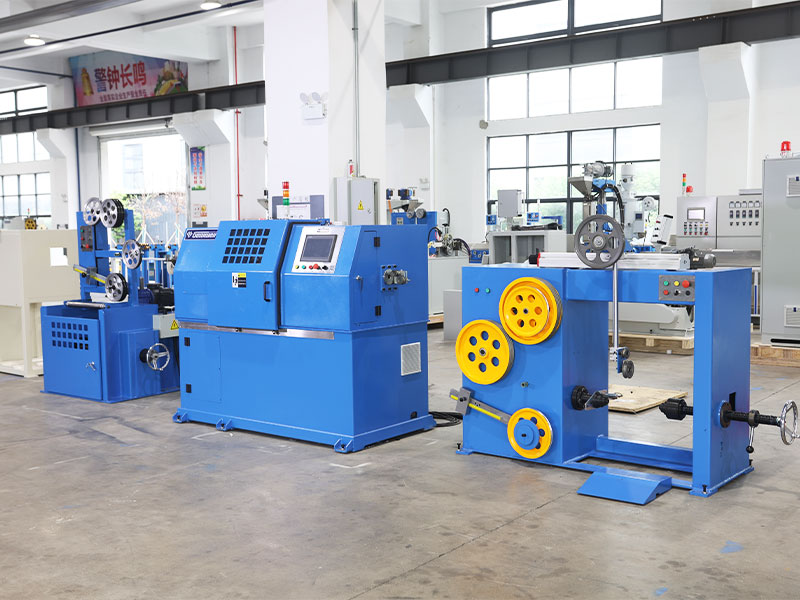
Componenti principali e cosa controllare prima dell'acquisto
Ogni macchina avvolgitrice per filo, indipendentemente dalla marca, è costruita attorno alla stessa manciata di sottosistemi. Sapere il contributo di ciascuno aiuta l'acquirente a leggere correttamente una scheda tecnica invece di limitarsi a confrontare i numeri di velocità del titolo.
| Sottosistema | Piccolo dovere | Servizio medio | Servizio pesante |
|---|---|---|---|
| Gamma di diametri del filo | da 0,2 a 1,6 mm | da 1,6 a 6,0 mm | da 6,0 a 16 mm |
| Capacità di peso della bobina | Fino a 25 kg | Da 25 a 250kg | Da 250 a 1.200 kg |
| Velocità del mandrino | Fino a 1.200 giri/min | Da 300 a 800 giri/min | Da 80 a 300 giri/min |
| Tipo di guida | Motore AC con inverter | Servomotore | Servo con riduzione del cambio |
| Tempo di cambio tipico | Da 5 a 10 minuti | Da 10 a 25 minuti | Da 20 a 45 minuti |
Controllo dell'alimentazione e della tensione
Un braccio ballerino, un tenditore pneumatico o un sistema di celle di carico a circuito chiuso mantengono l'alimentazione del filo nella testa di avvolgimento a una tensione costante e controllabile. La tensione irregolare è la causa più comune di bobine allentate o ovali, quindi questo componente merita più attenzione di quella che la maggior parte degli acquirenti gli presta durante la selezione dell'attrezzatura. Sulle macchine di fascia alta, il tenditore riporta un feedback in tempo reale al pannello di controllo, consentendo all'operatore di vedere l'andamento della tensione prima che si trasformi in una bobina scartata invece di scoprire il problema a posteriori.
Testa d'avvolgimento o filatore
Questo è l'elemento rotante che modella effettivamente il filo in un anello o strato. Il diametro della testa è solitamente regolabile su un intervallo definito, consentendo a una macchina di gestire bobine di diverse dimensioni senza un cambio completo dell'attrezzatura. La qualità dei cuscinetti all'interno di questo gruppo ha un effetto enorme sia sul livello di rumore che sui costi di manutenzione a lungo termine, poiché funziona continuamente alla massima velocità nominale della macchina.
Conteggio e misurazione della lunghezza
Una ruota fonica o un contatore ottico traccia i giri o la lunghezza lineare in modo che la macchina tagli con l'esatto peso o lunghezza target. I moderni controller mantengono la precisione della lunghezza entro lo 0,5% su apparecchiature ben mantenute. Questa misurazione contribuisce anche direttamente al calcolo del peso della bobina, il che è importante per gli stabilimenti che vendono filo a peso e devono evitare di riempire costantemente le bobine in modo eccessivo.
Taglio ed espulsione
Una volta raggiunto il conteggio target, una cesoia pneumatica o idraulica taglia il filo e un braccio di espulsione o una culla inclinabile spinge la bobina finita sulla stazione successiva, spesso una nastratrice. Un taglio pulito e senza bave è più importante di quanto sembri, poiché un'estremità sfilacciata del filo può impigliarsi nella bobina successiva durante l'impilamento o impigliarsi nella pellicola di imballaggio durante l'avvolgimento.
Pannello di controllo e memorizzazione delle ricette
L'interfaccia uomo-macchina è il luogo in cui un operatore imposta il diametro del filo, il peso target della bobina o il conteggio dei giri, la velocità del mandrino e gli obiettivi di tensione. Le macchine con memorizzazione delle ricette consentono a un impianto di salvare un set completo di parametri per ciascun prodotto e di richiamarlo in pochi secondi invece di reinserire manualmente ogni valore ad ogni cambio, il che è uno dei più grandi e silenziosi risparmi di tempo in un impianto multiprodotto.
Come cambia il comportamento di avvolgimento nei materiali di filo comuni
La stessa macchina avvolgitrice può comportarsi in modo molto diverso a seconda del materiale che la attraversa, e gli acquirenti che trascurano questo aspetto finiscono per inseguire problemi di qualità che sono in realtà discrepanze dei materiali piuttosto che difetti della macchina.
Acciaio dolce e filo per saldatura
Abbastanza tollerante alla bobina poiché mantiene bene la forma, ma l'acciaio di calibro più pesante necessita di un tensionamento più forte e di una disposizione dei cuscinetti della testa di avvolgimento più robusta per evitare la deflessione in velocità.
Filo conduttore in rame e alluminio
Più morbido e più soggetto a segni sulla superficie, quindi la tensione deve essere inferiore e i rulli di guida beneficiano di una superficie di contatto più liscia, spesso rivestita, per evitare graffi sulla finitura.
Acciaio per molle
L'elevata tendenza al ritorno elastico significa che la bobina vuole aprirsi nel momento in cui viene rilasciata la tensione, motivo per cui la fase di nastratura è così importante per questo materiale e perché il numero di punti di nastratura è solitamente maggiore per il filo per molle che per i metalli più morbidi.
Filo di acciaio inossidabile
Una maggiore durezza aumenta nel tempo l'usura dei rulli di guida e della lama di taglio, quindi gli impianti che utilizzano molto acciaio inossidabile in genere sostituiscono le parti soggette a usura con un ciclo più breve rispetto agli impianti che utilizzano principalmente acciaio dolce.
Filo rivestito o isolato
I rivestimenti in smalto o plastica possono essere danneggiati da una tensione eccessiva o da superfici di guida ruvide, quindi questi materiali solitamente funzionano a tensione ridotta con particolare attenzione a mantenere i rulli di guida puliti e privi di detriti incastrati.
Un ciclo produttivo completo, passo dopo passo
Comprendere la sequenza effettiva che attraversa una bobina aiuta l'acquirente a porre domande più precise durante una visita in fabbrica o una dimostrazione dell'attrezzatura, poiché ogni passaggio è un luogo in cui la qualità può essere guadagnata o persa.
- Il filo grezzo viene riprodotto da una bobina di alimentazione o da una linea di trafilatura e passa attraverso un raddrizzatore iniziale per rimuovere qualsiasi curvatura impostata dalla lavorazione a monte.
- Il filo entra nel sistema di tensionamento, dove un braccio ballerino o una cella di carico mantiene una trazione costante mentre avanza verso la testa di avvolgimento.
- La testa di avvolgimento o filatrice inizia l'avvolgimento, guidata dal meccanismo di traslazione se la macchina è un avvolgitore a strati di precisione, o dal percorso di rotazione naturale se è un avvolgitore ad anelli.
- Un encoder conta i giri o misura la lunghezza in modo continuo rispetto al target impostato sul pannello di controllo.
- Una volta raggiunto il target, la macchina segnala la cesoia da taglio, che recide il filo in modo netto nel punto programmato.
- Un braccio di espulsione, una culla inclinabile o un trasportatore di trasferimento spostano la bobina finita dalla testa e verso la stazione successiva.
- Se è integrata una nastratrice, la bobina si sposta nel carosello di nastratura, dove il nastro viene applicato in due o quattro punti attorno alla circonferenza.
- La bobina finita e fasciata viene spostata su un trasportatore da asporto per la pesatura, l'etichettatura e l'allestimento per l'imballaggio o la spedizione.
Qualsiasi anello debole di questa catena, che si tratti di un tenditore usurato, di una lama di taglio smussata o di un carosello di nastratura disallineato, tende a presentarsi come un reclamo di qualità diversi passaggi dopo, motivo per cui gli stabilimenti che risolvono sistematicamente i problemi dal primo passo in avanti risolvono i problemi più velocemente degli stabilimenti che passano direttamente alla regolazione dell'ultima macchina della linea.
Come scegliere la macchina avvolgitrice per filo giusta per la tua linea
La lista di controllo seguente riflette le domande che effettivamente cambiano una decisione di acquisto, in base ai criteri tecnici su cui lavorano la maggior parte dei team di approvvigionamento quando specificano nuove apparecchiature di avvolgimento.
- Conferma l'intera gamma di diametri di filo che utilizzi oggi e ovunque prevedi di espandersi nei prossimi due o tre anni, non solo l'attuale best seller.
- Adatta il peso della bobina in uscita allo standard di imballaggio e spedizione; una macchina che supera il peso target anche del 2% aggiunge costi reali del materiale durante un intero anno di produzione.
- Verifica se la macchina può essere accoppiata direttamente con una nastratrice sullo stesso telaio di base o se necessita di un trasportatore separato e di spazio aggiuntivo.
- Richiedere il tempo di cambio tra le dimensioni della bobina; alcune macchine richiedono 5 minuti, altre 45, e questa differenza aumenta rapidamente in un impianto multiprodotto.
- Esaminare le opzioni della lingua del pannello di controllo e se la memorizzazione delle ricette consente all'operatore di richiamare un lavoro salvato invece di reinserire manualmente i parametri.
- Verificare quali pezzi di ricambio sono immagazzinati localmente rispetto a quelli che devono essere importati, poiché i cuscinetti della testa di avvolgimento e i sensori di tensione sono le parti che si usurano più velocemente.
- Chiedi come si comporta la macchina con l'intera gamma di materiali che utilizzi, non solo con il campione utilizzato dal fornitore, in un video dimostrativo.
- Considerare l'ingombro, compresa la raddrizzatura in entrata e la nastratura in uscita o le sezioni del trasportatore, non solo la testa di avvolgimento stessa, poiché lo spazio a terra viene spesso sottovalutato durante la pianificazione.
- Chiedere informazioni sul livello di rumore e vibrazioni alla massima velocità nominale se la macchina funzionerà vicino ad altre apparecchiature di precisione o in uno spazio di lavoro condiviso.
Integrazione di una macchina nastratrice in una linea di avvolgimento
Una combinazione ben calibrata di avvolgimento e nastratura viene giudicata meno dalla velocità massima e più dal numero di bobine rifiutate per avvolgimenti allentati, posizionamento del nastro decentrato o nastro che si sovrappone all'estremità del filo tagliato.
La maggior parte delle macchine nastratrici si muovono attorno alla bobina su una giostra rotante o su una serie di rulli azionati, applicando da due a quattro avvolgimenti di nastro in ciascuno dei due o quattro punti attorno alla circonferenza della bobina. Il numero di punti di nastratura dipende dal diametro della bobina e dalla rigidità del filo; una bobina di calibro più rigida e pesante in genere necessita di quattro punti per rimanere chiusa, mentre una bobina di calibro più leggero può reggerne con due.
Quando si specifica una linea combinata, chiedere al fornitore di eseguire una bobina campione dal filo reale, non una bobina dimostrativa, poiché la finitura superficiale del filo e il comportamento del ritorno elastico modificano il modo in cui il nastro deve essere tensionato. Una sovrapposizione del nastro di circa il 30-50% per avvolgimento è un punto di partenza comune, quindi regolata in base al comportamento della bobina durante i test di trasporto.
Anche la larghezza del nastro e il tipo di adesivo contano più di quanto molti acquirenti si aspettano. Un nastro più stretto si applica più velocemente ma potrebbe richiedere più avvolgimenti per tenere chiusa una bobina più pesante, mentre un nastro più largo copre la faccia della bobina in meno passaggi ma aumenta il costo del materiale per bobina. La forza adesiva deve essere adattata alla durata di conservazione prevista e alle condizioni di movimentazione della bobina, poiché un nastro che funziona bene in un magazzino climatizzato potrebbe non resistere altrettanto bene durante un percorso di spedizione all'aperto o ad alta umidità.
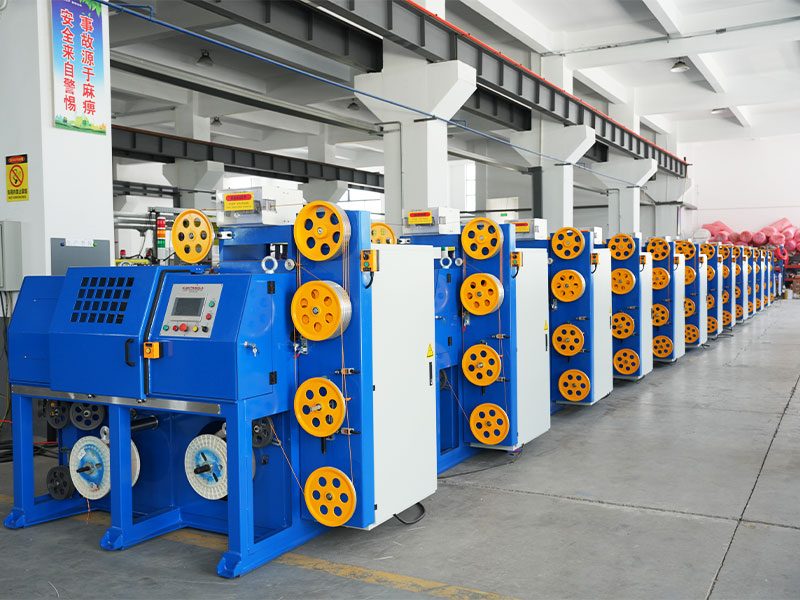
Industrie che si affidano quotidianamente alle apparecchiature per l'avvolgimento del filo
Materiali di consumo per saldatura
Il filo MIG, il filo ad arco sommerso e il filo animato vengono tutti forniti come bobine, fusti o bobine fasciate e la consistenza della bobina influisce direttamente sulla fluidità dell'alimentazione del filo attraverso una torcia di saldatura.
Produzione primaverile
Il filo per molle grezzo arriva pre-avvolto per lo stoccaggio e il trasporto prima di passare attraverso un processo separato di formatura della molla, quindi l'uniformità della bobina riduce gli inceppamenti di alimentazione sulla macchina di formatura.
Filo di recinzione e costruzione
Le bobine di filo spinato, di collegamento e di armatura vengono prodotte in grandi volumi, con particolare attenzione alla precisione del peso della bobina per il controllo dei costi con margini ridotti.
Cavo e filo conduttore
Il filo conduttore in rame e alluminio viene avvolto a spirale tra i passaggi di trafilatura, dove è importante una manipolazione delicata per evitare rigature superficiali che potrebbero influire sulla conduttività lungo la linea.
Dispositivo di fissaggio e filo per chiodi
Le linee ad alta velocità per la produzione di chiodi tirano direttamente dalle bobine, quindi il comportamento di rendimento delle bobine deve essere sufficientemente fluido da impedire lo stallo del collettore a valle.
Rete metallica e rete
Le bobine vengono alimentate direttamente nelle apparecchiature per la tessitura o la saldatura della rete, dove la consistenza dimensionale impedisce la deriva del disegno della rete durante un ciclo di produzione.
Componenti di cablaggio automobilistico
Il filo di diametro inferiore utilizzato nella produzione di cablaggi automobilistici trae vantaggio dall'avvolgimento a strati di precisione, poiché il profitto aggrovigliato si traduce direttamente in velocità della catena di montaggio del cablaggio più lente.
Prodotti di filo agricolo
Il filo per balle e il filo di legatura agricolo in generale vengono prodotti in grandi volumi dove la consistenza del peso della bobina aiuta le aziende agricole e i distributori a pianificare l'utilizzo senza congetture.
Produzione di elettrodi e metalli d'apporto
Il filo d'apporto di diametro sottile per processi di saldatura speciali dipende fortemente dalla stretta tolleranza di avvolgimento poiché anche una piccola variazione di tensione influisce sulla stabilità dell'arco durante l'uso.
Abitudini di manutenzione che prolungano la vita della macchina
Ogni giorno
Pulisci la testa di avvolgimento e controlla la presenza di detriti di filo nei rulli di guida; un accumulo di trucioli metallici fini è la causa più comune di graffi superficiali sulla bobina finita.
Settimanale
Ispezionare i sensori di tensione e i perni del braccio ballerino per verificare che si muovano in modo fluido e verificare che la cesoia da taglio pneumatica produca ancora un taglio netto senza sbavature.
Mensile
Ingrassare i cuscinetti del mandrino secondo il programma del produttore, controllare la tensione della cinghia di trasmissione ed eseguire nuovamente una bobina di calibrazione per confermare che il conteggio dei giri e la misurazione della lunghezza siano ancora entro la tolleranza.
Trimestrale
Controllare l'allineamento tra la testa di avvolgimento e il trasportatore da asporto o l'ingresso della nastratrice, poiché anche un piccolo spostamento in questo caso provoca l'inceppamento delle bobine o l'atterraggio del nastro fuori centro.
Ogni anno
Effettuare un'ispezione completa degli avvolgimenti del motore di azionamento, delle condizioni dell'olio del cambio e della precisione dell'encoder, poiché questi componenti si degradano lentamente e sono facili da trascurare finché la qualità dell'output non è già peggiorata.
Mantenere un semplice registro di manutenzione per macchina, anziché fare affidamento sulla memoria, rende molto più semplice individuare un lento calo delle prestazioni prima che si trasformi in un arresto non pianificato. Molti stabilimenti scoprono che una lista di controllo stampata vicino alla macchina, spuntata al cambio turno, rileva piccoli problemi giorni o settimane prima che altrimenti emergerebbero come un reclamo di qualità.
Risoluzione dei problemi comuni della macchina avvolgitrice di filo
| Sintomo | Probabile causa | Prima soluzione da provare |
|---|---|---|
| La bobina esce allentata o ovale | Tensione del filo non costante | Ricalibrare il braccio ballerino o il sensore di tensione |
| Il peso della bobina si allontana dal target | Rotella dell'encoder usurata o slittamento | Pulire e ispezionare la superficie di contatto della ruota di misurazione |
| Graffi sui cavi o segni sulla superficie | Detriti nei rulli guida o matrici disallineate | Pulire i rulli e controllare l'allineamento dello stampo |
| Gli avvolgimenti del nastro atterrano fuori centro sulla bobina | Disallineamento tra l'uscita dell'avvolgitore e l'ingresso della Nastratrice | Ricontrollare l'allineamento del trasportatore o della piattaforma girevole |
| La macchina va in stallo a metà ciclo | Motore di azionamento sovraccaricato o cesoia inceppata | Ridurre il carico, ispezionare la lama di taglio per individuare bave o detriti |
| Il filo salta o salta durante l'avvolgimento | Cuscinetti dei rulli di guida usurati o slittamento della cinghia | Ispezionare e sostituire i cuscinetti dei rulli di guida usurati |
| Gli strati della bobina si incrociano o si sovrappongono in modo non uniforme | Meccanismo di traslazione non sincronizzato con la velocità del mandrino | Ricalibrare la temporizzazione della traslazione rispetto alla rotazione del mandrino |
Cosa sta cambiando nella tecnologia di avvolgimento dei fili in questo momento
Gli acquirenti chiedono inoltre sempre più spesso utensili a cambio rapido che consentano a una macchina di coprire una gamma di diametri di filo più ampia senza un lungo cambio meccanico, poiché lotti più piccoli e cambi di prodotto più frequenti sono diventati più comuni nella produzione di fili e cavi.
La connettività dati è un’altra area in costante cambiamento. Piuttosto che un pannello di controllo autonomo, le macchine più nuove registrano sempre più i dati relativi al conteggio delle bobine, al tempo di ciclo e all'andamento della tensione in una rete di impianti condivisa, consentendo a un team di manutenzione di individuare un sensore che si sposta lentamente su più macchine contemporaneamente invece di aspettare che ciascuna macchina segnali individualmente un guasto. Questo tipo di visibilità sta diventando un elemento di differenziazione tra i fornitori anche quando le prestazioni di avvolgimento meccanico di base sono simili.
Anche il consumo di energia durante i tempi di inattività sta ricevendo maggiore attenzione, con servosistemi che possono scendere in uno stato di mantenimento a basso consumo tra un ciclo e l’altro anziché far funzionare il motore di azionamento in modo continuo, il che si somma su una linea multi-macchina che esegue turni prolungati.
Avvolgimento manuale, semiautomatico e completamente automatico a confronto
| Configurazione | ca. Produzione per turno | Requisiti dell'operatore |
|---|---|---|
| Avvolgimento manuale | Da 40 a 60 bobine | 1 operatore a tempo pieno per postazione |
| Avvolgitore semiautomatico | Da 150 a 400 bobine | 1 operatore, attenzione part-time |
| Linea di avvolgimento e nastratura completamente automatica | Da 400 a 1.200 bobine | 1 operatore che supervisiona più macchine |
Il divario tra semiautomatico e completamente automatico spesso dipende dalla quantità di attenzione dell'operatore ancora necessaria per le fasi di nastratura ed espulsione. Una linea semiautomatica in genere richiede che una persona attivi o assista manualmente la fase di nastratura, mentre una linea completamente automatica gestisce tale transizione senza l'intervento dell'operatore, liberando quella persona di supervisionare due o tre macchine contemporaneamente invece di stare in un'unica stazione.
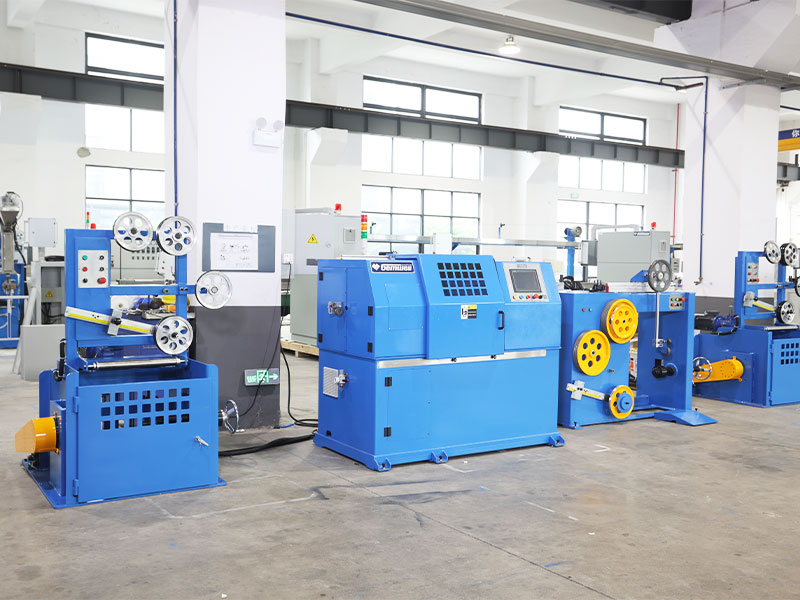
Valutazione di un fornitore o di una fabbrica prima di effettuare un ordine
Poiché la maggior parte delle macchine avvolgitrici vengono ordinate come beni strumentali destinati a funzionare per anni, la valutazione del fornitore è importante tanto quanto la valutazione della scheda tecnica della macchina.
Richiedi una prova dal vivo
Una prova video o di persona utilizzando il campione di filo reale rivela molto più di una specifica di catalogo, poiché il comportamento di avvolgimento cambia con la durezza del materiale, il rivestimento superficiale e persino il fornitore specifico del filo grezzo.
Controlla i tempi di consegna dei pezzi di ricambio
Chiedi direttamente quanto tempo è necessario per ottenere un sensore di tensione di ricambio, un cuscinetto della testa di avvolgimento o una lama di taglio e se il fornitore mantiene le parti soggette a usura più comuni in magazzino localmente anziché spedirle dall'estero su richiesta.
Conferma la struttura di supporto post-vendita
Scopri se il supporto tecnico è disponibile tramite videochiamata, se un tecnico può recarsi sul posto se necessario e quali tempi di risposta aspettarsi se la macchina interrompe la produzione.
Rivedi le installazioni precedenti in applicazioni simili
Un fornitore con diverse installazioni esistenti nel vostro specifico tipo di filo e gamma di peso della bobina è generalmente una scommessa più sicura rispetto a uno la cui esperienza è concentrata in una categoria di prodotto molto diversa.
Errori comuni commessi dagli acquirenti quando specificano una macchina avvolgitrice
- Dimensionamento della macchina solo per il diametro del filo attualmente più venduto anziché per l'intera gamma che l'impianto effettivamente utilizza durante l'anno.
- Sottovalutare lo spazio a terra misurando solo l'ingombro della testa di avvolgimento e dimenticando le sezioni di raddrizzatura in ingresso e nastratura in uscita.
- Scegliere la massima velocità come principale fattore decisionale ignorando i tempi di cambio formato, che spesso contano di più in un impianto multiprodotto.
- Saltare un giro di prova con il filo reale dell'impianto e affidarsi solo al video dimostrativo di un fornitore che utilizza un materiale diverso.
- Trascurare la disponibilità dei pezzi di ricambio fino a quando la macchina non è già installata e una parte soggetta a usura si guasta per la prima volta.
- Trattare l'avvolgitore e la nastratrice come un abbinamento ripensato piuttosto che pianificarli entrambi insieme dall'inizio del progetto.
Fattori di costo e ritorno sull'investimento
da 3 a 5x
Tempo di ciclo più veloce quando la nastratura è automatizzata anziché legata manualmente
0,5%
Precisione tipica della misurazione della lunghezza su un avvolgitore ben mantenuto
da 2 a 3 anni
Finestra di rimborso comune per gli impianti che sostituiscono l'avvolgimento manuale con linee automatizzate
Oltre al prezzo di acquisto, gli acquirenti dovrebbero valutare il consumo energetico del motore di azionamento, il costo e i tempi di consegna dei pezzi di ricambio come cuscinetti e sensori di tensione, e la quantità di spazio necessaria per una cella combinata di avvolgimento e nastratura rispetto a due stazioni separate collegate da un trasportatore. Gli impianti che utilizzano fili di diametro diverso dovrebbero anche prevedere un tempo di cambio formato come costo ricorrente, poiché un cambio lento incide sulla produzione giornaliera anche se la velocità nominale della macchina sembra elevata sulla carta.
La riallocazione del lavoro è un’altra parte del calcolo del rendimento che viene persa. La sostituzione di due o tre stazioni di avvolgimento manuale con una linea automatizzata non riduce solo il personale, ma libera i lavoratori esperti che possono dedicarsi a ruoli come l'ispezione qualità o la supervisione della macchina, dove il loro giudizio aggiunge più valore di quanto potrebbe mai fare l'avvolgimento manuale ripetitivo.
Domande frequenti
Quali diametri di filo può gestire una tipica avvolgitrice?
La maggior parte delle macchine sono costruite per una gamma definita anziché per una dimensione fissa. Le macchine per lavori piccoli di solito coprono da 0,2 a 1,6 mm, le unità per lavori medi gestiscono da 1,6 a 6,0 mm e gli avvolgitori per carichi pesanti sono costruiti da 6,0 a 16 mm o oltre, a seconda della testa di avvolgimento e delle dimensioni della trasmissione.
Ho bisogno di una nastratrice separata o può essere integrata nell'avvolgitore?
Esistono entrambe le configurazioni. Alcuni stabilimenti gestiscono l'avvolgitore e l'unità di nastratura come un'unica cella combinata che condivide un telaio di base e un sistema di controllo, riducendo così lo spazio e la movimentazione. Altri li mantengono come macchine separate collegate da un trasportatore, il che offre maggiore flessibilità se le dimensioni delle bobine variano notevolmente.
Con quale frequenza è necessario ricalibrare i sensori di tensione?
Un controllo di calibrazione mensile rispetto a una bobina di riferimento nota è una base ragionevole per la maggior parte degli impianti, con controlli più frequenti se la macchina utilizza più tipi di filo o calibri in rotazione, poiché ogni cambiamento nella rigidità del materiale influisce sul modo in cui il sensore legge la tensione.
Cosa causa l'allentamento delle bobine dopo la nastratura?
Di solito si tratta di un problema di tensione a monte della testa di avvolgimento piuttosto che di un problema di nastratura. Se la bobina stessa non è avvolta saldamente e in modo coerente, nessuna regolazione del nastro a valle la correggerà completamente, quindi le impostazioni di tensione della testina di avvolgimento dovrebbero essere la prima cosa da controllare.
Una macchina può avvolgere fili di materiali diversi, come acciaio e rame, senza grandi cambiamenti?
Molte macchine sono in grado di gestire una vasta gamma di materiali regolando solo la tensione e la velocità, poiché i meccanismi principali dell'avvolgimento non cambiano. I materiali più morbidi come il rame generalmente necessitano di impostazioni di tensione inferiori rispetto all'acciaio per molle più duro per evitare la deformazione della superficie.
Di quanto spazio ha bisogno una linea combinata di avvolgimento e nastratura?
Ciò varia in base alle dimensioni della bobina e al modello della macchina, ma come cifra di pianificazione generale, una linea combinata di medie dimensioni che movimenta bobine fino a circa 250 kg necessita in genere di un ingombro compreso tra 4 e 7 metri di lunghezza, comprese le sezioni del trasportatore di ingresso e di uscita.
Quanto tempo dura in genere una testa di avvolgimento prima che sia necessario sostituire le parti principali?
Con l'ingrassaggio regolare e l'ispezione dei cuscinetti secondo il programma delineato in precedenza in questa guida, un gruppo di cuscinetti della testa di avvolgimento normalmente funziona per diversi anni di produzione continua prima di dover essere sostituito, sebbene la durata esatta dipenda fortemente dalla durezza del materiale del filo e dalla velocità di funzionamento.
Il servoazionamento è sempre migliore di un motore CA standard con inverter?
Non necessariamente per ogni applicazione. I servoazionamenti offrono un controllo più preciso della velocità e della posizione, a vantaggio dell'avvolgimento di strati di precisione e delle linee combinate con una stretta sincronizzazione della nastratura, ma un sistema inverter CA ben specificato è spesso perfettamente adeguato per l'avvolgimento ad anello più semplice di fili di diametro maggiore dove il controllo ultra-fine è meno critico.
Qual è il fattore più importante nel numero di bobine che una macchina può produrre per turno?
La frequenza di cambio di solito ha un impatto maggiore rispetto alla velocità massima nominale per gli impianti che utilizzano più prodotti, poiché una macchina che cambia rapidamente tra le dimensioni del filo mantiene più tempo di spostamento nel tempo di produzione attivo rispetto a una che funziona più velocemente ma rimane inattiva più a lungo durante l'impostazione.
La larghezza del nastro dovrebbe essere la stessa per tutte le dimensioni delle bobine prodotte su una linea?
Non sempre. Le bobine più grandi e pesanti generalmente beneficiano di un nastro più largo o di punti di nastratura aggiuntivi per evitare che la bobina si apra, mentre le bobine più piccole e leggere possono spesso essere fissate adeguatamente con nastro più stretto e meno avvolgimenti, quindi molte piante tengono a portata di mano più di una larghezza di nastro.
 Imparentato Prodotti