English
 中文简体
 Product Category
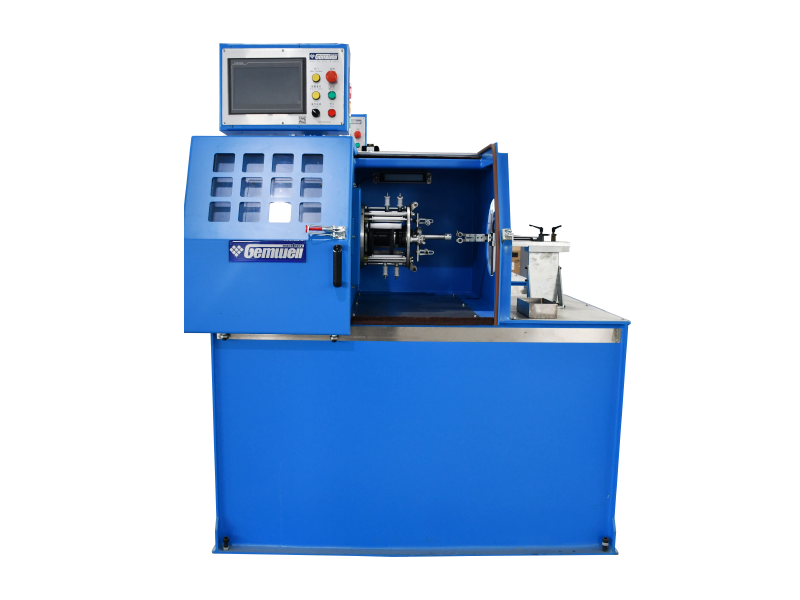
Il Center Rotary Wrapping è una procedura chiave nel processo di produzione del filo per il filo
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Il Center Rotary Wrapping è una procedura chiave nel processo di produzione del filo per il filo
Read More +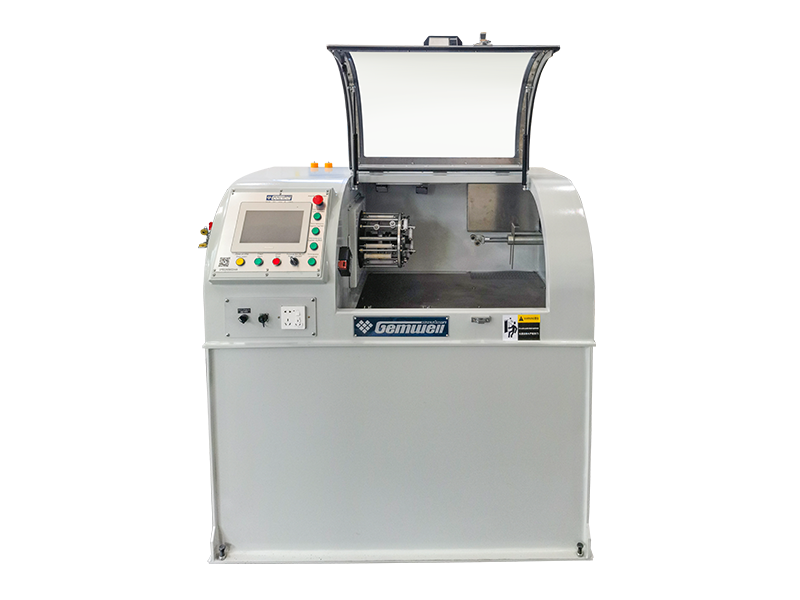
Product Category
L'industria militare è il principale campo di applicazione dei cavi a fase stabile, come ra
Read More +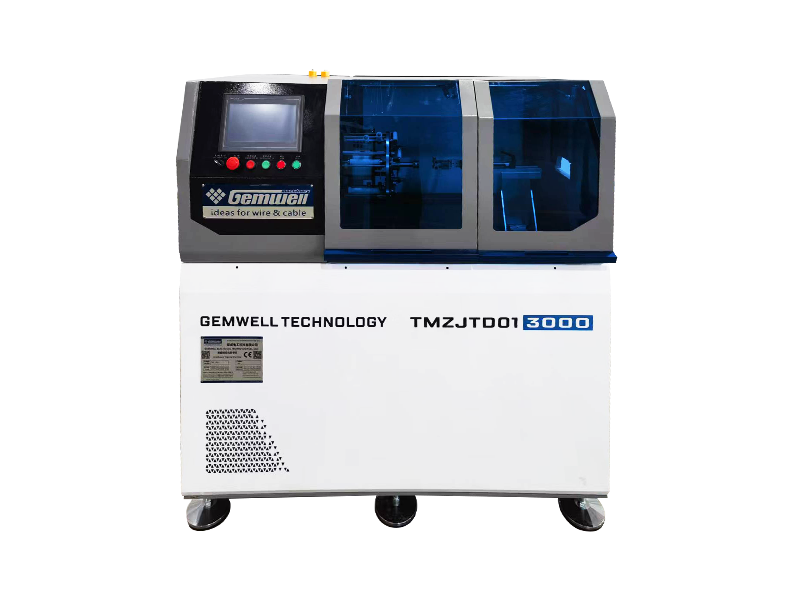
Product Category
I cavi ultrasottili vengono utilizzati in vari campi, come telefoni cellulari, laptop, iPad, line
Read More +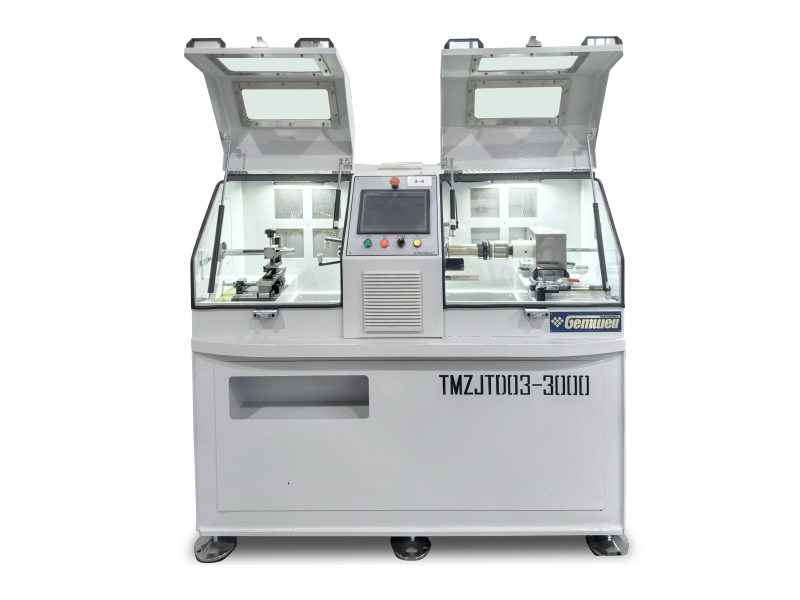
Product Category
Con la diffusione del 5G, dell’Internet delle cose, dell’intelligenza artificiale, dei nuovi
Read More +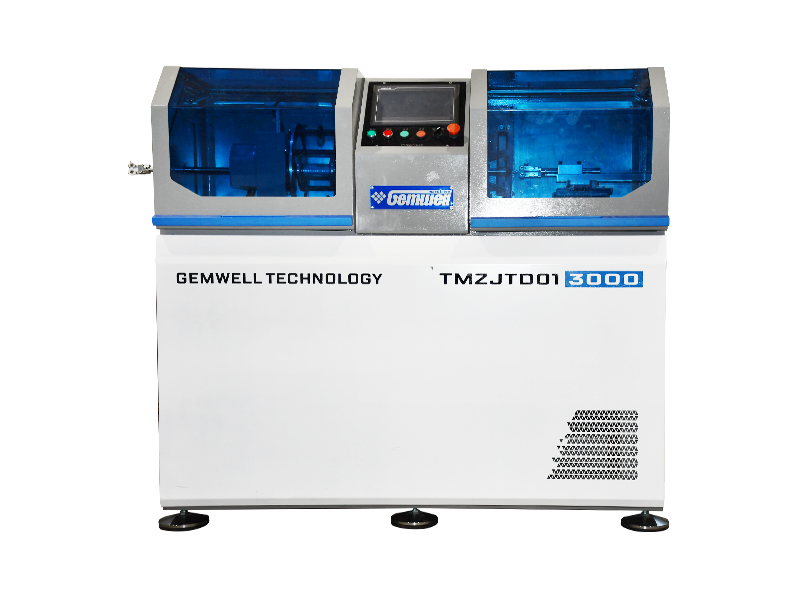
Product Category
I cavi ultrasottili vengono utilizzati in vari campi, come telefoni cellulari, laptop, iPad, line
Read More +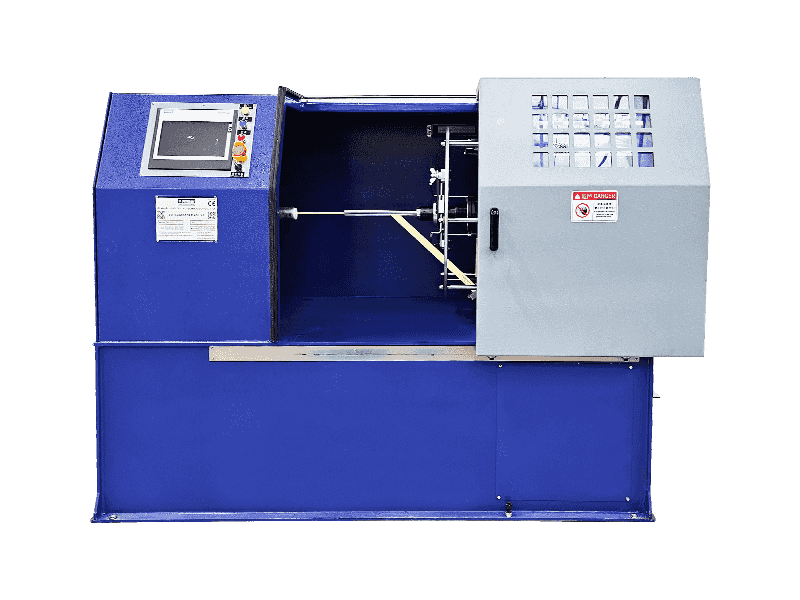
Product Category
La mica ha le proprietà di resistenza agli acidi e agli alcali, resistenza all'effetto coro
Read More +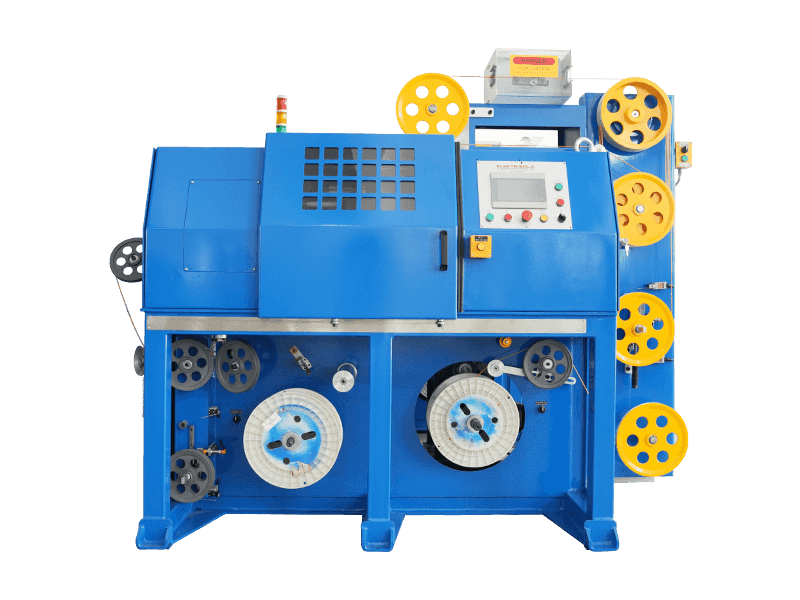
Product Category
La parola "Litz" deriva dal tedesco "Litzendraht". Il filo Litz ad alta frequenza è costituito d
Read More +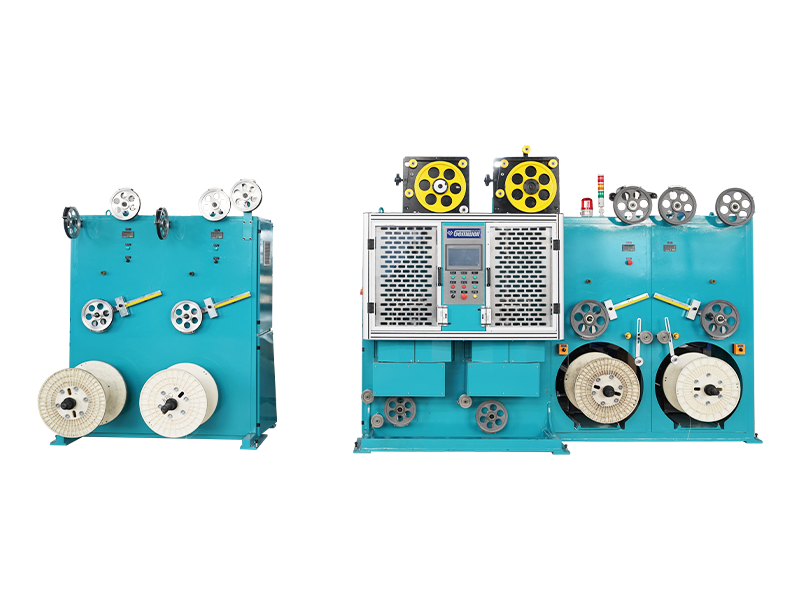
Product Category
I cavi ad alta frequenza vengono utilizzati principalmente per la trasmissione di segnali dati. L
Read More + Coprire la superficie di fili e cavi con materiali in strisce è uno dei processi importanti nella linea di produzione di fili, che ha le funzioni di isolamento, schermatura, isolamento, resistenza al fuoco e resistenza alla temperatura. I metodi di avvolgimento comprendono l'avvolgimento a spirale, l'avvolgimento trascinato (laterale) e l'avvolgimento longitudinale.
L'avvolgimento a spirale significa che il filo interno non ruota mentre la testa di filatura e nastratura ruota concentricamente attorno al filo interno. Il materiale in nastro viene avvolto a spirale attorno all'anima del filo attraverso il movimento di rotazione circolare della testa di nastratura e il movimento di trazione lineare del cabestano. L'angolo di avvolgimento è generalmente di circa 30-60 gradi e il rapporto di sovrapposizione può essere regolato entro un intervallo compreso tra 0 e 80%.
L'avvolgimento di trascinamento (laterale) si riferisce alla rotazione del filo centrale. Il materiale in nastro viene trascinato (arrotolato) lateralmente con il filo con anima rotante. L'angolo di avvolgimento è generalmente di circa 30-60 gradi e il rapporto di sovrapposizione può essere ottenuto solo sostituendo materiali in strisce di diverse larghezze.
L'avvolgimento longitudinale significa che né il filo centrale né il materiale della striscia ruotano. Il filo centrale e i materiali in striscia vengono trascinati linearmente dal cabestano allo stesso tempo e trasformano gradualmente il materiale in striscia in un pacchetto di formatura attraverso lo stampo di avvolgimento longitudinale. L'angolo di avvolgimento è di 90 gradi e il rapporto di sovrapposizione (generalmente intorno al 5-10%) si ottiene sostituendo materiali in strisce di diverse larghezze.
I materiali di nastratura comunemente usati includono nastro in foglio di alluminio, nastro in Mylar, nastro in foglio di rame, nastro in politetrafluoroetilene, nastro in mica, nastro in poliimmide, nastro in poliestere, ecc. Una linea di produzione generale di avvolgimento di nastri metallici è costituita principalmente da svolgitore, testa di nastratura, argano e riavvolgimento. Sono state aggiunte alcune apparecchiature ausiliarie coinvolte nel processo di cui sopra a seconda del tipo di materiali di nastratura e delle specifiche dettagliate del filo finito. La nastratrice è disponibile per struttura verticale o orizzontale. La struttura verticale è adatta per cavi di piccole dimensioni, mentre la macchina avvolgitrice orizzontale è più compattabile sia con cavi grandi che piccoli.
I metodi di avvolgimento includono l'avvolgimento con spazi vuoti, l'avvolgimento con cucitura di testa e l'avvolgimento sovrapposto. Il Gap Wrap significa che c'è un certo spazio tra il bordo precedente e quello successivo del nastro a spirale. L'avvolgimento con cucitura di testa significa che i bordi del nastro di avvolgimento a spirale adiacente sono strettamente collegati tra loro. Avvolgimento sovrapposto significa che quando i materiali in nastro vengono avvolti, il bordo precedente del nastro a spirale viene coperto da quello successivo. L'avvolgimento sovrapposto è il metodo comunemente utilizzato nell'industria dei fili e dei cavi. Generalmente, il rapporto di sovrapposizione è maggiore del 67% per l'avvolgimento a strato singolo e maggiore del 40% per l'avvolgimento a doppio strato. Quando si utilizza il doppio strato o il multistrato, le direzioni di avvolgimento devono essere opposte per ciascuno strato adiacente.
I parametri tecnici del processo di avvolgimento includono direzione, passo, angolo, velocità del cabestano, velocità di rotazione della testa di nastratura, tensione di nastratura, ecc. Il passo di nastratura si riferisce alla distanza di avanzamento dell'anima del filo in direzione assiale dopo una rotazione da parte della testa di avvolgimento. La velocità di rotazione del processo di avvolgimento si riferisce alla velocità di rotazione della testa nastrante. L'angolo di nastratura si riferisce all'angolo tra l'asse perpendicolare della linea di movimento del filo e il nastro di avvolgimento dalla testa di nastratura. La tensione di nastratura si riferisce alla forza di trazione esercitata nel punto di nastratura sul nastro di avvolgimento che passa attraverso la ruota di guida. La direzione, il passo, la tensione e il diametro esterno finito della nastratura sono i parametri principali durante il processo di avvolgimento del filo e l'angolo di nastratura è il parametro principale per la progettazione e la produzione della nastratrice. Lo spessore e il rapporto di sovrapposizione del nastro sono determinati in base al diametro esterno dell'anima del filo e del filo finito. La larghezza del nastro può essere determinata anche in base al diametro esterno del conduttore, al rapporto di sovrapposizione e all'angolo di nastratura. Con una larghezza del nastro nota, è possibile selezionare un passo di nastratura adeguato per soddisfare i requisiti di sovrapposizione.
La stabilità della tensione di avvolgimento determina la qualità e le prestazioni del prodotto finito. Una tensione di avvolgimento non uniforme o impostazioni di tensione di avvolgimento irragionevoli causeranno difetti come colore non uniforme, grinze e “serpenti” sulla superficie del filo. L'impostazione della tensione della nastratura dipende dalla resistenza alla trazione del materiale di avvolgimento e dalla tensione dell'anima del filo. Il tipo di materiale, la larghezza e lo spessore del materiale di avvolgimento ne determinano la resistenza alla trazione. Pertanto, a seconda delle specifiche del materiale di avvolgimento o dell'anima del filo, le impostazioni della tensione della nastratura differiscono.
La tensione della nastratura include il tipo di tensione elettromagnetica passiva e il tipo di tensione servo attiva. Il tipo passivo utilizza la frizione magnetica a polvere o la frizione a isteresi come elemento di tensione, che tiene traccia del consumo del diametro esterno del tampone o della bobina del materiale del rubinetto attraverso il contatore o il conteggio delle rotazioni. Il sistema di controllo elettrico simula la diminuzione della tensione di uscita corrente dell'elemento di tensione. Con questo metodo di controllo della tensione, la tensione è relativamente stabile e può sostanzialmente soddisfare i requisiti della normale produzione di avvolgimento di fili nell'industria dei cavi. Ha una struttura semplice con un prezzo economico e conveniente. Il tipo attivo è diviso in tipo ballerino a tre servi e tipo sputo a rullo. La caratteristica principale del tipo ballerino a tre servi è il ballerino di tensione. Il servomotore fornisce movimento e tensione al ballerino di tensione e genera un feedback dinamico PID per mantenere l'erogazione del rubinetto a una velocità costante. La tensione rimane costante durante il processo di nastratura e non è influenzata dal consumo del diametro esterno del vassoio del materiale. Il tipo a rullo di verricello non ha un ballerino di tensione. Dopo che il materiale in nastro è stato estratto dal vassoio del materiale attraverso la ruota del cabestano, viene immediatamente avvolto attorno al nucleo del filo. La tensione della nastratura viene impostata in base al diametro esterno desiderato del filo finito. Il diametro esterno del filo finito è impostato come costante nel pannello di controllo, pertanto la tensione di nastratura rimane costante per tutta la procedura. Le strutture meccaniche di queste due nastratrici di tipo attivo sono distinte, ma entrambe le tipologie sono di grandi qualità. A causa della complessa struttura meccanica, della configurazione hardware e software del sistema di controllo avanzato, la nastratrice di tipo attivo ha un costo di produzione elevato. Ma è in grado di soddisfare i severi requisiti di qualità dell'avvolgimento nel settore dei fili e dei cavi, con una velocità effettiva vicina e prestazioni ad alto costo. È particolarmente adatto per prodotti di fili e cavi che richiedono test elettrici completi.
Con il progresso della scienza e della tecnologia, le nastratrici devono progredire nella direzione di prestazioni elevate, alta efficienza, alta affidabilità e alta intelligenza. In qualità di esploratore di nuove tecnologie per l'avvolgimento di materiali in nastro nel settore globale di fili e cavi, Gemwell Technology si concentra ancora sull'innovazione e sul progresso tecnologico. Gemwell Technology creerà per te una nastratrice per cavi di alta qualità.

Tempo di costituzione

Superficie edificabile (m²)

Numero di dipendenti

Proprietà intellettuale
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A estrusore di filo ad alta potenza è la spina dorsale di qualsiasi impianto di cavi che produce fili di grande diametro o ad alta p
Read More +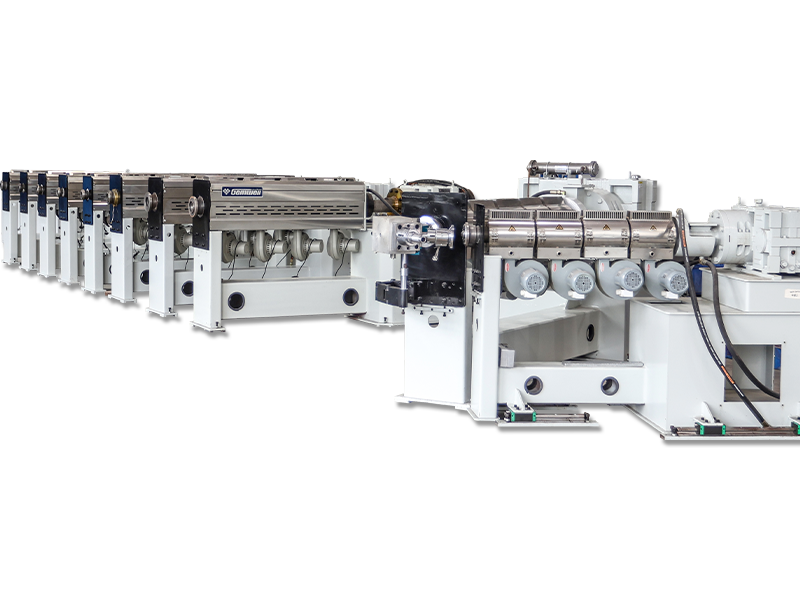
2026-09-07
Webmaster
Cosa significa Incagliamento a grappolo La cordatura a grappolo è un metodo di costruzione di conduttori in cui due o più fili scoperti
Read More +
2026-09-04
Webmaster
A proposito di GEMWELL Non vediamo l'ora di darvi il benvenuto a, Padiglione E2, stand n. A41 e metterà in luce le
Read More +
2026-08-31
Webmaster
Dove viene effettivamente decisa la qualità della parete dei cavi Un filo da costruzione isolato in PVC da 0,5 mm² esce dalla vasca di r
Read More +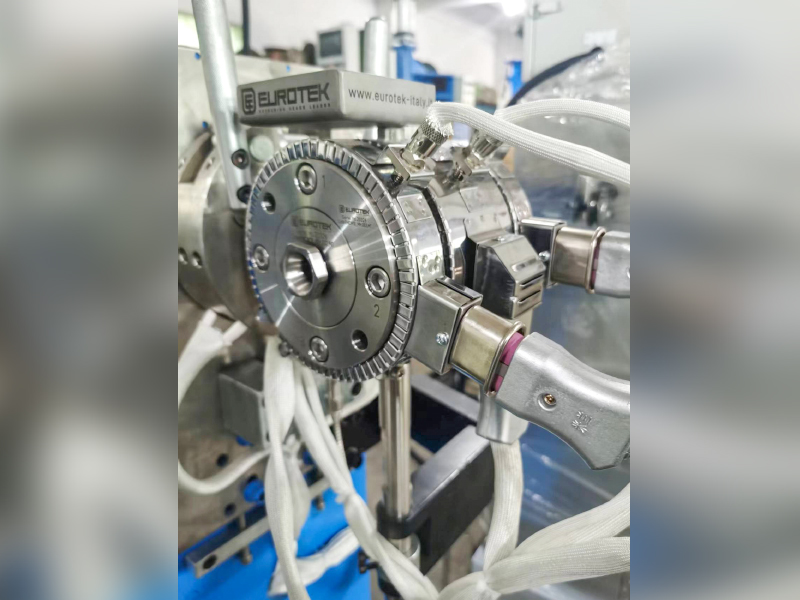
2026-08-27
Webmaster
Per i cavi Twinax nei server AI, abbassare il Dk effettivo dell'isolamento (aria ≈1, FEP≈2,1) è fondamentale per ridurre la perdita ad al
Read More +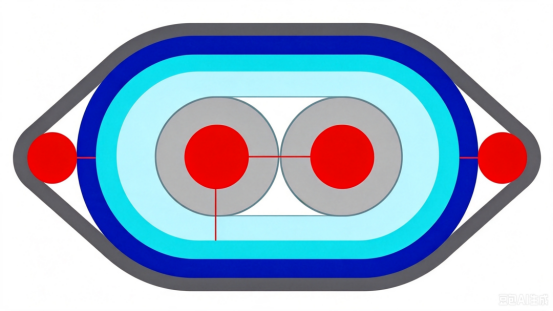 FAQ
I cavi di rete CAT7 e CAT8 differiscono principalmente per velocità e frequenza di trasmissione.
CAT7 supporta velocità di trasmissione fino a 10 Gbps con una frequenza di 600 MHz, mentre CAT8 supporta velocità fino a 25 Gbps o 40 Gbps con una frequenza di 2000 MHz.
Durante la produzione, dovrebbero essere utilizzati materiali conduttori di alta qualità, la spaziatura tra le coppie e lo spessore dell'isolamento dovrebbero essere rigorosamente controllati, dovrebbero essere impiegate tecniche di schermatura efficaci come la schermatura a doppio strato per ridurre la diafonia e le interferenze esterne, garantendo l'integrità del segnale.
Dovrebbero essere adottate strutture di schermatura a doppio strato, con uno strato interno di foglio di alluminio e uno strato esterno di rete intrecciata, per migliorare la capacità anti-interferenza del cavo; allo stesso tempo, la disposizione delle coppie dovrebbe essere ottimizzata e la spaziatura tra le coppie dovrebbe essere aumentata per ridurre la diafonia.
Ottimizzando la geometria della coppia, controllando con precisione l'adattamento dell'impedenza, utilizzando materiali isolanti di alta qualità e impiegando tecniche di schermatura efficaci, la perdita di ritorno può essere ridotta al minimo per garantire l'integrità del segnale.
Il binario e il controllo di tensionamento automatico aiutano a mantenere una tensione costante durante tutto il processo di avvolgimento, garantendo una copertura uniforme, evitando le fluttuazioni di tensione durante il consumo del nastro e riducendo il tasso di rottura.
I cavi PCIe 6.0 e PCIe 7.0 differiscono per la velocità di trasmissione e i requisiti di integrità del segnale. PCIe 6.0 utilizza la tecnologia di modulazione PAM4 con una velocità di trasmissione fino a 64 GT/s, mentre PCIe 7.0 aumenta ulteriormente la velocità di trasmissione, impiega tecnologie di modulazione più avanzate e richiede una maggiore integrità del segnale e una latenza inferiore.
Dovrebbero essere selezionati materiali conduttori a bassa perdita, la struttura geometrica delle coppie dovrebbe essere ottimizzata, la diafonia tra le coppie dovrebbe essere ridotta, dovrebbero essere utilizzati materiali isolanti di alta qualità e i processi di produzione dovrebbero essere rigorosamente controllati per ridurre il ritardo e l'attenuazione del segnale.
Controllando con precisione il diametro del conduttore, lo spessore dell'isolamento e la spaziatura tra le coppie e utilizzando analizzatori di impedenza per il monitoraggio in tempo reale, assicurando che l'impedenza del cavo rientri nell'intervallo specificato per evitare riflessioni e perdite di segnale.
L'uso di un'efficace tecnologia di schermatura, come la schermatura a doppio strato, l'uso di materiali conduttori a bassa resistenza, ottimizza la geometria della coppia di fili, riduce le perdite elettromagnetiche e controlla il livello EMI del filo.
Le elevate velocità di trasmissione richiedono un controllo più rigoroso dell'integrità del segnale, che richiede l'uso di materiali conduttori a bassa perdita, un controllo preciso della geometria della coppia e la riduzione della diafonia e del ritardo per soddisfare le esigenze di trasmissione ad alta velocità.
Per ridurre l'attenuazione e il ritardo del segnale, è necessario scegliere materiali isolanti con bassa costante dielettrica e tangente a bassa perdita, come PTFE o PI.
Utilizzando la riflettometria nel dominio del tempo (TDR) e altre apparecchiature di test, è possibile effettuare il monitoraggio in tempo reale del ritardo di trasmissione via cavo per garantire che rientri nell'intervallo specificato, prevenendo problemi di qualità della trasmissione del segnale.
Il controllo preciso del diametro del conduttore e dello spessore dell'isolamento, l'ottimizzazione della disposizione delle coppie, la riduzione della diafonia tra le coppie e l'uso di materiali conduttori a bassa resistenza possono controllare efficacemente la resistenza e l'induttanza del cavo.
Utilizzando analizzatori di spettro e altre apparecchiature di test, è possibile effettuare il monitoraggio in tempo reale della velocità di trasmissione del cavo per garantire che soddisfi i requisiti di progettazione, prevenendo problemi di qualità della trasmissione del segnale.
Il controllo della temperatura dell'estrusore influisce direttamente sulla qualità dello strato isolante o guaina. Una temperatura troppo alta o troppo bassa renderà instabili le proprietà del materiale e influirà sulla qualità complessiva del cavo.
Il passo di una cordatrice determina la flessibilità e la resistenza alla trazione del filo a trefolo. Un passo più corto aumenta la flessibilità, mentre un passo più lungo migliora la resistenza alla trazione.
Q1: Qual è il principio di funzionamento di base di una nastratrice? Come migliora l’efficienza nelle applicazioni industriali?
A1: Il nucleo di a macchina per la nastratura dei fili consiste nell'avvolgere in modo automatico e preciso il nastro isolante (come il nastro in PVC o poliestere) attorno a fili o cavi per migliorare l'isolamento elettrico e la protezione meccanica. Il suo funzionamento si basa su un sistema di controllo sincrono, in cui il meccanismo di avanzamento del filo controlla con precisione la velocità di avanzamento del filo, mentre il meccanismo di avvolgimento del nastro utilizza un servomotore per regolare la tensione e garantire un avvolgimento uniforme del nastro. In pratica, presso Gemwell Electrical Technology (Jiangsu) Co., Ltd., questa macchina ha migliorato l'efficienza produttiva del 20%-30% ottimizzando i parametri di velocità e tensione, in particolare nelle applicazioni ad alta frequenza come i cablaggi automobilistici e la produzione di cavi per elettrodomestici, eliminando errori manuali e sprechi. Gemwell sottolinea che, attraverso il dialogo con le esigenze dei clienti, le dimensioni delle apparecchiature possono essere personalizzate per soddisfare la produttività della linea di produzione. Ad esempio, una macchina piccola è adatta per cavi personalizzati in piccoli lotti, mentre una macchina grande è progettata per applicazioni industriali su larga scala, consentendo il funzionamento continuo e senza operatore.
D2: Perché la fase di analisi dei requisiti è così critica durante la progettazione e l'implementazione di una macchina intercettatrice? In che modo Gemwell garantisce le prestazioni delle apparecchiature attraverso questo processo? A2: L'analisi dei requisiti è fondamentale, poiché le prestazioni di una macchina intercettatrice dipendono direttamente da una profonda comprensione dello scenario specifico del cliente. Questa fase comprende la valutazione del tipo di attrezzatura via cavo (ad esempio, single-core o multi-core), della scala di produzione (ad esempio, migliaia o decine di migliaia di metri al giorno), del flusso di processo (ad esempio, pre-nastratura o integrazione post-processo) e dell'efficienza di produzione target (ad esempio, il numero di fili nastrati al minuto). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) conduce molteplici dialoghi tecnici con i clienti all'inizio di un progetto, concentrandosi su queste dimensioni chiave. Ad esempio, discutono se la gamma di diametri dei cavi influisce sulla precisione della nastratura o in che modo l'efficienza produttiva mira alla scelta della macchina di azionamento. Questa analisi dettagliata consente a Gemwell di identificare potenziali colli di bottiglia, come la necessità di una maggiore resistenza all'umidità in ambienti ad alta umidità. Ciò garantisce un funzionamento stabile nelle applicazioni del mondo reale, riduce i tassi di guasto e prolunga la vita della macchina.
Q3: Sulla base dei risultati dell'analisi dei requisiti, quali decisioni tecniche chiave sono coinvolte nella fase di progettazione del sistema? Quali sono i vantaggi esclusivi di Gemwell nell'automazione e nel controllo?
A3: Il fulcro della fase di progettazione del sistema è l’integrazione di tecnologie avanzate per ottenere un funzionamento efficiente e affidabile. Ciò include la selezione del sistema di controllo dell'automazione appropriato (come un PLC o un controller di movimento), del tipo di sensore (come fotoelettrico o encoder) e dell'attuatore (come un servoazionamento). La progettazione del flusso di lavoro richiede una logica di percorso ottimizzata, come la sincronizzazione dei tempi di alimentazione del filo e di avvolgimento del nastro per evitare stiramenti o rotture del materiale. Per la comunicazione dei dati vengono utilizzati protocolli Industrial Ethernet o Modbus per consentire lo scambio di dati in tempo reale tra la macchina e un sistema di livello superiore (come un MES) per monitorare parametri come la deviazione della tensione e le statistiche di produzione. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) a questo proposito enfatizza il design modulare: analizzando le esigenze dei clienti, possono scegliere un servosistema ad alte prestazioni per soddisfare le attività di avvolgimento del nastro ad alta precisione o integrare algoritmi di manutenzione predittiva per ridurre i tempi di inattività. Nell'integrazione del sistema, Gemwell si concentra sulla compatibilità, garantendo che la macchina si integri perfettamente nella linea di produzione e migliorando l'OEE (Overall Equipment Effectiveness) complessivo.
Q4: In che modo il flusso di processo di una maschiatrice influisce sulla qualità del prodotto finale? In che modo Gemwell migliora l'affidabilità e la coerenza attraverso l'ottimizzazione dei processi?
A4: Il flusso del processo è un fattore chiave nel determinare la qualità dell'isolamento del filo, compreso il preassemblaggio del nastro, il controllo della tensione, la calibrazione dell'angolo di avvolgimento e il trattamento finale. Qualsiasi deviazione, come una tensione non uniforme, può causare l'allentamento o la sovrapposizione del nastro, con possibili rischi di cortocircuito elettrico. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) valuta attentamente le specifiche del prodotto del cliente durante le discussioni sulla domanda. Ad esempio, i cavi a parete sottile richiedono impostazioni di bassa tensione per prevenire la deformazione, mentre le applicazioni ad alta temperatura richiedono un nastro resistente al calore. Attraverso la progettazione del sistema, Gemwell incorpora un meccanismo di feedback a circuito chiuso: il monitoraggio in tempo reale dei dati del sensore di tensione regola automaticamente la velocità del servomotore per garantire l'uniformità dell'avvolgimento entro ±0,1 mm. Inoltre, l’efficienza produttiva è ottimizzata attraverso processi semplificati, come l’integrazione di un sistema di cambio automatico del nastro, che riduce gli interventi manuali e consente alla macchina di mantenere una consistenza del prodotto superiore al 99% nel funzionamento 24 ore su 24, 7 giorni su 7, riducendo significativamente i tassi di rilavorazione.
D5: Perché la comunicazione dei dati e l'integrazione dei sistemi sono cruciali per le macchine intercettatrici nelle moderne linee di produzione? In che modo Gemwell dimostra questo vantaggio in pratiche specifiche?
A5: La comunicazione dei dati e l’integrazione dei sistemi sono al centro della produzione intelligente. Garantiscono che le macchine possano adattarsi ai cambiamenti ambientali e collaborare con l'intera linea di produzione. Ad esempio, utilizzando i protocolli Industrial Internet of Things (IIoT), le macchine intercettatrici possono caricare dati operativi in tempo reale (come consumo energetico o codici di errore), supportando la diagnostica remota e la manutenzione preventiva. L'integrazione del sistema implica il collegamento con le parti a monte (come gli estrusori) e a valle (come le apparecchiature di prova) per consentire la condivisione dei dati (come le informazioni sulla dimensione del filo) ed evitare lacune nella produzione. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) progetta soluzioni di integrazione personalizzate in base alla scala del cliente. Per gli impianti su larga scala, OPC UA viene utilizzato per consentire la comunicazione tra sistemi e migliorare la trasparenza dei dati; per le applicazioni più piccole, le interfacce sono semplificate per ridurre i costi. L'esperienza di Gemwell ha dimostrato che questa integrazione può aumentare l'efficienza della macchina del 15%. L'analisi dei dati può anche ottimizzare i piani di manutenzione, ad esempio prevedendo il tempo di esaurimento delle strisce e riducendo i tempi di inattività non pianificati.
D6: Di fronte alle diverse esigenze del settore, quali sono le principali priorità di innovazione di Gemwell per le macchine maschiatrici? In che modo queste soluzioni affrontano le sfide degli utenti del mondo reale?
A6: L'innovazione si concentra sull'adattabilità e sulla sostenibilità per affrontare i punti critici dei clienti in termini di efficienza, costi e conformità. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) ha identificato tendenze come la produzione ecologica attraverso l'analisi della domanda, guidando lo sviluppo di sistemi di azionamento a risparmio energetico (come il controllo della frequenza variabile) e riducendo il consumo di energia del 30%. Inoltre, per affrontare la complessità del processo, hanno rafforzato la progettazione modulare, consentendo la rapida sostituzione dei componenti (come bobine di diverse larghezze di nastro) e migliorando la flessibilità delle apparecchiature. Nell’integrazione dei sistemi, Gemwell dà priorità al processo decisionale assistito dall’intelligenza artificiale (evitando l’eccessiva automazione), come l’ottimizzazione dei parametri di avvolgimento basati su dati storici per affrontare le fluttuazioni delle dimensioni dei lotti. Queste iniziative, basate su conversazioni approfondite con i clienti, garantiscono che le macchine Gemwell non siano solo tecnologicamente avanzate ma risolvano anche direttamente i problemi del mondo reale, come la riduzione degli sprechi di materie prime e la riduzione dei tempi di cambio modello, supportando in definitiva gli utenti nel raggiungimento degli obiettivi di produzione snella.
 Custom Wire Taping Machine Manufacturers