E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cosa fa una bobinatrice per cavi e quando ne hai effettivamente bisogno
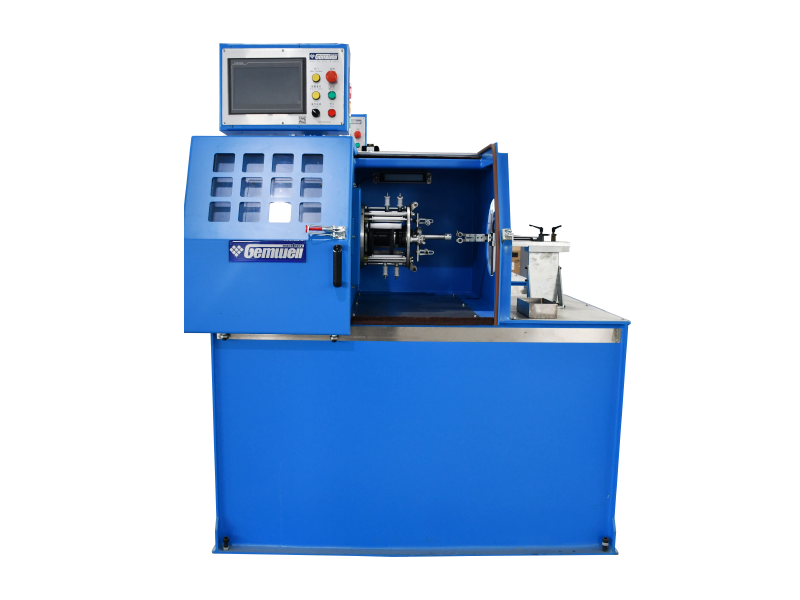
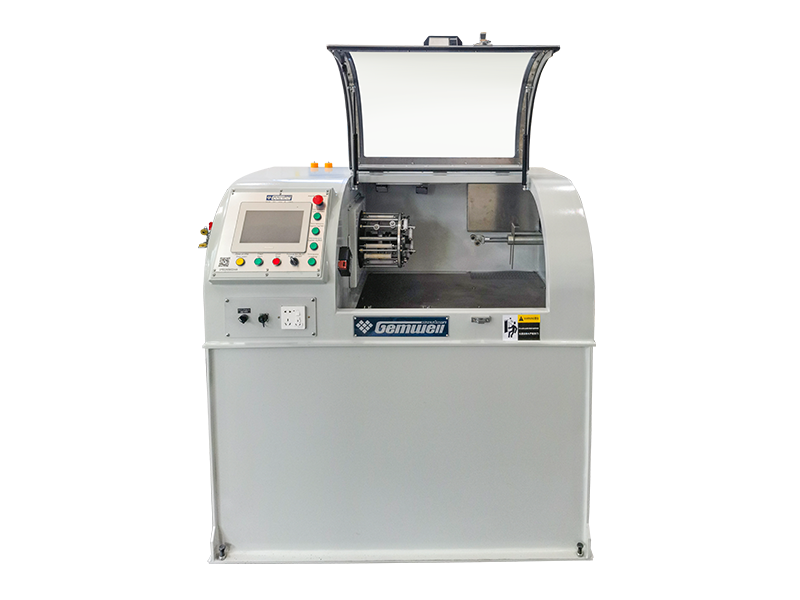
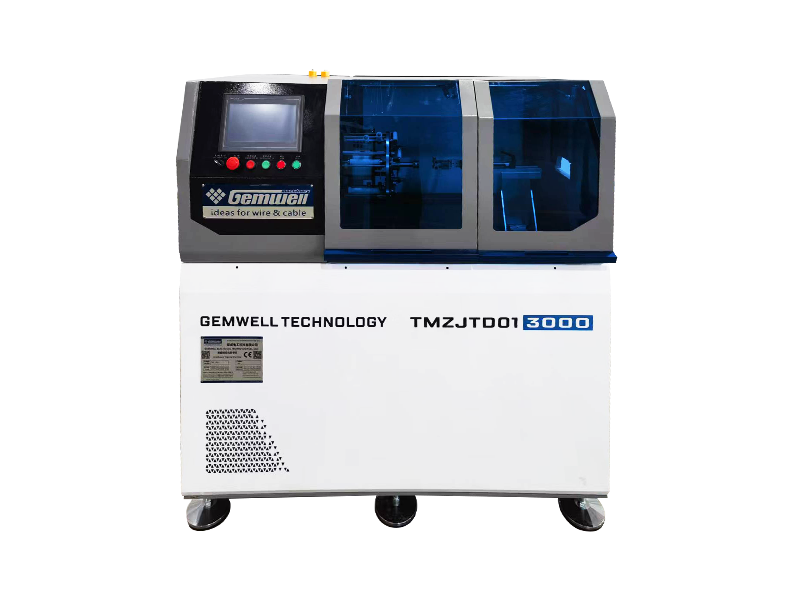
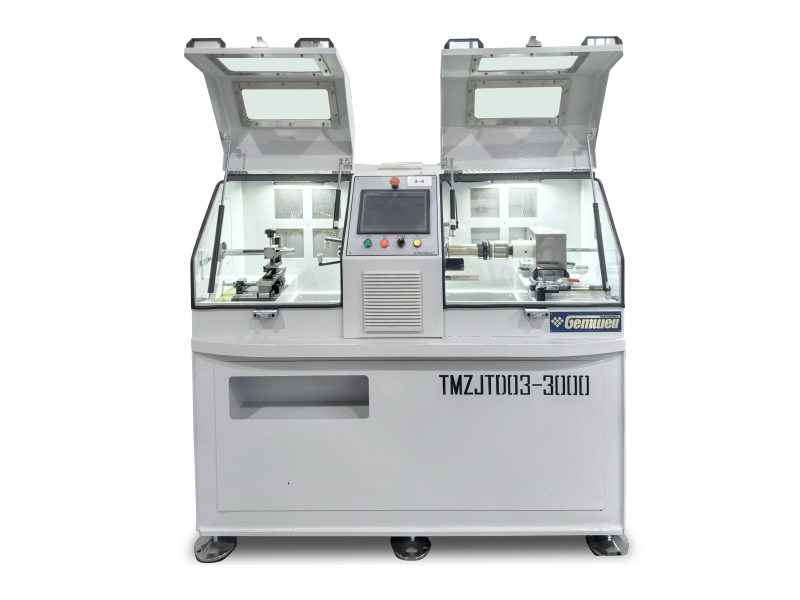
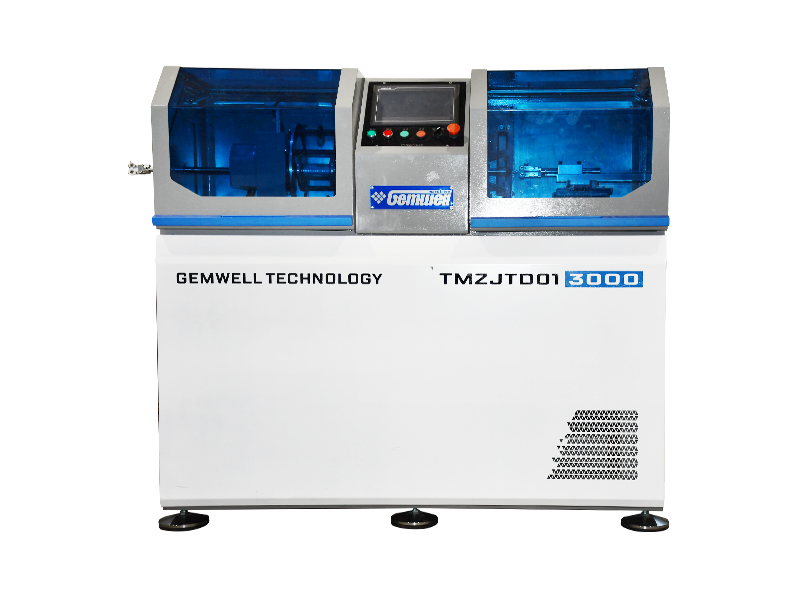
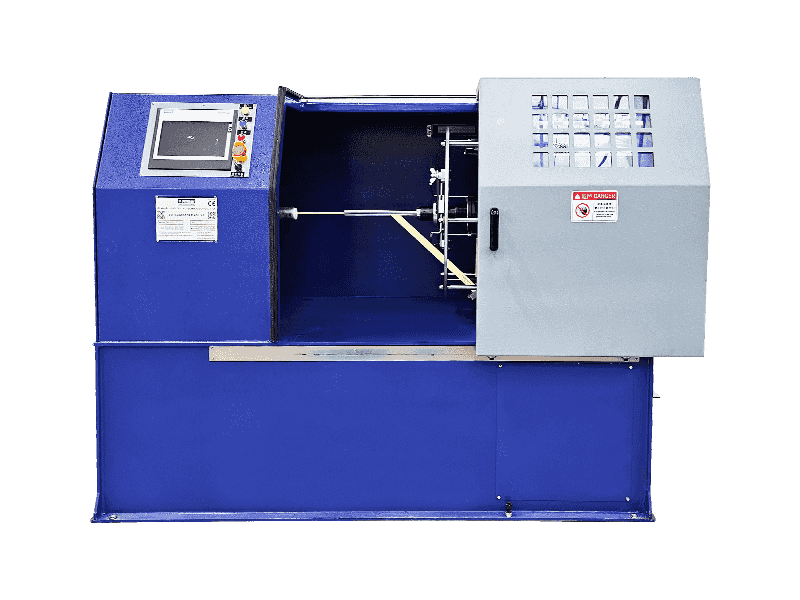
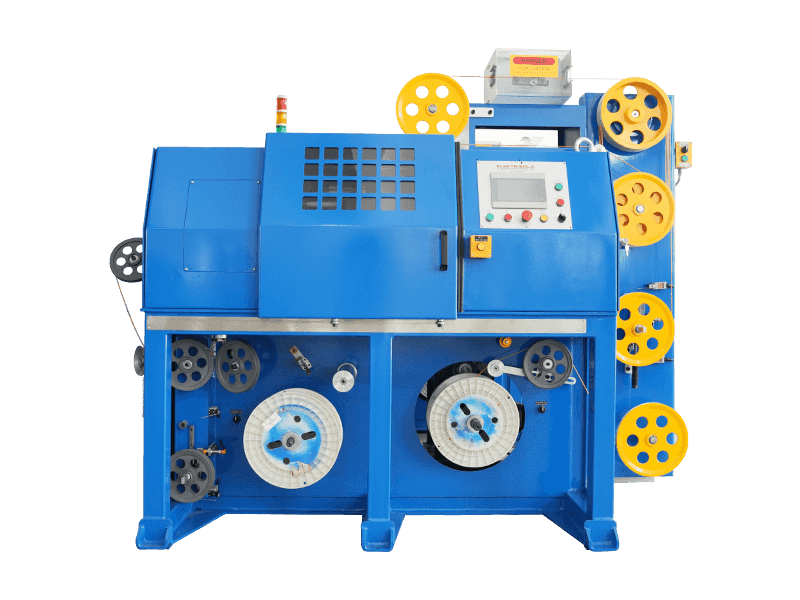
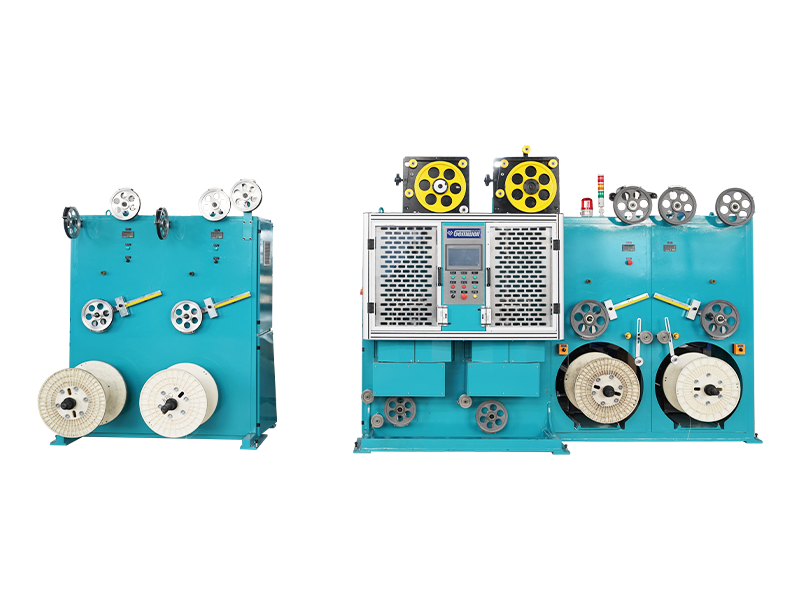
Una macchina avvolgicavi avvolge il cavo, il filo o il conduttore su una bobina o bobina sotto tensione controllata, quindi lo ripaga nuovamente per la lavorazione o la spedizione a valle. Se la vostra linea deve affrontare attorcigliamenti, avvolgimenti irregolari, schiacciamenti della bobina o operatori che guidano manualmente il filo a bassa velocità, la correzione diretta è un'opzione dedicata macchina per l'avvolgimento di cavi con controllo attivo della tensione anziché un avvolgitore generico riproposto da un'altra linea di prodotti. Il compito principale è semplice da spiegare: mantenere la tensione costante, mantenere la traslazione uniforme su tutta la larghezza della bobina e tenere l'operatore lontano dai punti di presa. Tutto il resto di questa guida rappresenta i dettagli su come far sì che ciò avvenga in modo affidabile alla velocità di produzione.
I produttori utilizzano una macchina per l'avvolgimento di cavi in tre punti in una tipica operazione di fili e cavi, la riprendono dopo l'estrusione o l'armatura, il riavvolgimento dai fusti sfusi alle bobine della lunghezza di vendita e ripaga l'alimentazione in un processo secondario come la nastratura, l'intrecciatura o il taglio. Ciascuno di questi compiti impone un profilo di carico diverso sulla macchina, motivo per cui le schede tecniche variano così ampiamente tra i modelli costruiti per la stessa parola chiave generale.
Aiuta anche a essere chiari su cosa non è la macchina. Una macchina avvolgicavi non è la stessa cosa di un avvolgitore, che deposita il prodotto in anelli sciolti anziché su una bobina flangiata, e non è la stessa cosa di un semplice camion a tamburo utilizzato solo per il trasporto. Gli avvolgitori sono adatti a brevi tratti di cavo flessibile venduti in fasci, mentre le macchine bobinatrici sono adatte a lunghezze continue misurate in centinaia o migliaia di metri che devono svolgersi in modo pulito presso la sede del cliente senza aggrovigliamenti. Ottenere questa distinzione subito prima di fissare il budget di un acquisto evita di acquistare apparecchiature che tecnicamente avvolgono i cavi ma non possono fornire la qualità di profitto che i tuoi clienti si aspettano.
La decisione di aggiungere una fase di spooling dedicata solitamente si manifesta in stabilimento prima che su un foglio di calcolo. I supervisori notano più tempo impiegato a ritensionare le bobine a mano, più lamentele da parte dei clienti riguardo ai ritorni aggrovigliati e più etichette di scarto scritte su involucri interni schiacciati. Una volta che questi sintomi si manifestano insieme, il costo di una macchina avvolgitrice per cavi adeguatamente specificata è quasi sempre inferiore al costo accumulato delle soluzioni alternative già in atto.
Come funziona una bobinatrice per cavi: controllo della tensione e meccanica di traslazione
La storia meccanica dietro una bobinatrice per cavi si riduce a due sistemi che lavorano insieme, un mandrino rotante che gira la bobina e un'unità di traslazione che sposta il braccio di guida da un lato all'altro in modo che il filo si adagia uniformemente invece di accumularsi in un punto. La tensione è la variabile che decide se la bobina finita è utilizzabile o da scartare.
- La modalità a tensione costante mantiene una trazione fissa sul filo indipendentemente dal diametro della bobina, in genere utilizzando un freno a polvere magnetica o un circuito di coppia servo che rilegge i dati della cella di carico diverse centinaia di volte al secondo.
- La modalità di tensione conica riduce la trazione man mano che la bobina aumenta il diametro, evitando che gli avvolgimenti interni vengano schiacciati dal peso di tutto ciò che viene avvolto su di essi successivamente.
- La sincronizzazione della traslazione lega la velocità del braccio guida alla rotazione del mandrino attraverso un rapporto di trasmissione elettronico, in modo che l'angolo di avvolgimento rimanga coerente dal primo all'ultimo strato.
- Il feedback del braccio ballerino o della cella di carico chiude il circuito, regolando la coppia del freno o del motore in tempo reale al variare della velocità della linea.
La maggior parte dei modelli di macchine bobinatrici per cavi di medie dimensioni costruiti dopo il 2023 si sono allontanati dai freni ad attrito puramente meccanici verso il controllo della tensione servocomandato, in gran parte perché i prezzi dei conduttori in rame e alluminio rendono gli scarti molto più costosi di quanto lo fossero in passato, quindi una tolleranza più stretta sulla tensione dell'avvolgimento si ripaga su un ciclo di produzione più breve.
Sotto il pannello di controllo, il circuito di tensione è un sistema di feedback abbastanza standard. Una cella di carico o un braccio ballerino misura la tensione effettiva della linea, la confronta con un setpoint immesso dall'operatore e alimenta l'errore in un controller proporzionale-integrale-derivativo che regola di conseguenza la coppia frenante o la corrente del motore. Il termine proporzionale reagisce alla dimensione dell'errore, il termine integrale corregge eventuali scostamenti costanti che persistono nel tempo e il termine derivativo smorza i picchi improvvisi in modo che il sistema non superi i limiti quando la velocità della linea cambia rapidamente. Gli operatori raramente hanno bisogno di toccare questi vantaggi una volta che il fornitore ha messo in servizio la macchina, ma sapere che esistono aiuta a spiegare perché un guasto di tensione a volte si risolve con un semplice ripristino dei parametri piuttosto che con una riparazione meccanica.
Perché il rapporto di conicità è più importante di quanto la maggior parte degli acquirenti si aspetti
La tensione conica è spesso espressa come riduzione percentuale della tensione dalla bobina vuota alla bobina piena, solitamente tra il 20% e il 50%, a seconda della rigidità del conduttore e del composto isolante. Un rapporto di conicità impostato su un valore troppo basso lascia gli involucri interni esposti a danni da schiacciamento, mentre un rapporto impostato troppo alto può far sì che gli involucri esterni si allentino e scivolino lateralmente durante il trasporto. Ottenere questo numero giusto è più vicino a una questione di scienza dei materiali che all'impostazione di una macchina, ed è una delle prime cose che un fornitore competente dovrebbe chiedere durante la messa in servizio piuttosto che lasciarlo alle impostazioni di fabbrica.
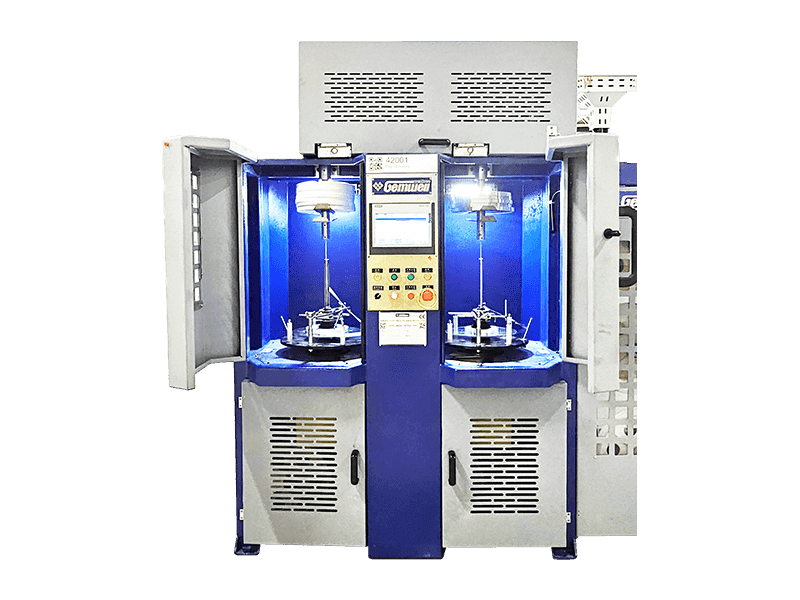
Anatomia di una macchina per l'avvolgimento di cavi: i componenti principali
Leggere il preventivo di un fornitore è più semplice una volta scomposti individualmente i principali gruppi di una macchina per l'avvolgimento di cavi, poiché le differenze di prezzo tra due preventivi sono quasi sempre spiegate da differenze in uno o più di questi componenti piuttosto che dalla macchina nel suo insieme.
Motore di azionamento principale
Fornisce potenza di rotazione al mandrino, dimensionata in kilowatt in base al peso massimo della bobina e alla velocità della linea target, solitamente un motore CA servo o a controllo vettoriale sulle macchine moderne.
Fuso e supporto conico
Mantiene la bobina o il mulinello in posizione, dimensionato per adattarsi al diametro del foro della flangia, con bloccaggio rapido o idraulico su linee a produttività più elevata per accelerare il cambio.
Carrello trasversale
Trasporta la guida del filo lungo la larghezza della bobina, azionata da una vite a ricircolo di sfere o da una cinghia dentata per la precisione, o da un meccanismo a camma su macchine meccaniche più semplici.
Unità di controllo della tensione
Include il freno, la cella di carico o il servomotore di coppia insieme all'elettronica di controllo che mantiene la tensione entro la tolleranza sull'intera struttura della bobina.
Telaio E Base
Fornisce rigidità sotto carico, in genere acciaio saldato con piedini di livellamento o punti di ancoraggio, poiché la flessione del telaio sotto una bobina pesante è una fonte comune di imprecisione di traslazione.
Interfaccia uomo-macchina
Il touchscreen o il pannello in cui gli operatori impostano gli obiettivi di tensione, rapporto di conicità, velocità e lunghezza della bobina, spesso memorizzando più ricette di prodotto per un rapido cambio formato.
Protezione di sicurezza
Coperture interbloccate, barriere fotoelettriche o barriere fisiche attorno ai punti di presa, sempre più necessarie per soddisfare gli standard di sicurezza sul lavoro nei mercati di esportazione.
Dispositivo di misurazione della lunghezza
Una ruota di contatto o un encoder senza contatto che conta i metri prodotti, inserendo funzioni di arresto o taglio automatiche una volta raggiunta la lunghezza target.
Tipi di macchine per l'avvolgimento di cavi oggi sul mercato
La scelta della giusta configurazione inizia con l'adattamento del layout della macchina alla vostra superficie e alla gamma di diametri del prodotto. Le configurazioni seguenti coprono la stragrande maggioranza delle apparecchiature installate negli impianti di fili e cavi.
Bobinatrice orizzontale
L'asse della bobina corre parallelo al pavimento, caricato e scaricato dall'estremità. Comune per bobine fino a circa 2 metri di diametro, preferito dove l'accesso al carroponte è limitato.
Bobinatrice verticale
La bobina è piatta e ruota su un asse verticale, il che semplifica il caricamento con un carrello elevatore e si adatta a bobine molto pesanti utilizzate per cavi sotterranei o sottomarini.
Bobinatrice a doppio mandrino
Due mandrini si alternano in modo che una bobina carichi o scarichi mentre l'altra esegue la produzione, riducendo i tempi di fermo del cambio quasi a zero sulle linee continue.
Paga e prendi l'unità combinata
Abbina un supporto di svolgimento con un avvolgitore su un telaio condiviso, comune su linee di ribobinatura più corte e stazioni di taglio o avvolgimento di cavi.
Bobinatrice a sbalzo
Supporta la bobina solo da un lato, consentendo un cambio bobina molto rapido poiché non è presente un secondo blocco cuscinetto da aprire, anche se in genere si chiude con un peso massimo della bobina più leggero.
Combinazione di twister a tamburo trasversale
Integra una fase di torsione o cordatura direttamente prima della fase di avvolgimento, utilizzata quando i trefoli conduttori devono essere riuniti immediatamente prima dell'avvolgimento.
Oltre alla configurazione, gli acquirenti possono scegliere anche tra trasmissioni a velocità fissa e variabile. Le macchine a velocità fissa sono meno costose ma costringono l'intera linea a funzionare alla velocità adatta alla fase di avvolgimento, mentre le macchine a velocità variabile consentono alla fase di avvolgimento di corrispondere alla velocità di estrusione o nastratura a monte già impostata, il che è più importante sulle linee che utilizzano diversi prodotti diversi durante la settimana.
Specifiche chiave da verificare prima di acquistare una macchina per l'avvolgimento di cavi
Le schede tecniche di una macchina avvolgitrice per cavi possono sembrare simili in superficie ma nascondono differenze reali nel ciclo di lavoro e nella precisione. La tabella seguente elenca le cifre che è opportuno confrontare riga per riga prima di firmare un ordine di acquisto.
| Specifica | Servizio leggero | Servizio medio | Servizio pesante |
|---|---|---|---|
| Diametro massimo della bobina | 630 mm | 1600 mm | 3000 mm e oltre |
| Peso massimo della bobina | 500 chilogrammi | 3000 chilogrammi | 10.000 kg e oltre |
| Velocità della linea | Fino a 200 metri al minuto | Fino a 600 metri al minuto | Fino a 1200 metri al minuto |
| Metodo di controllo della tensione | Freno meccanico | Freno magnetico a polvere | Coppia servo ad anello chiuso |
| Precisione di traslazione | Più o meno 2 mm | Più o meno 1 mm | Più o meno 0,5 mm |
| Potenza del motore principale | Da 1,5 a 3 kW | da 4 a 11kW | 15 kW e oltre |
| Impronta tipica | 2 per 1,5 metri | 4 per 2,5 metri | 7 x 4 metri e oltre |
Oltre ai numeri, controlla come l'unità gestisce un'interruzione di corrente a metà bobina. Una macchina senza logica di sicurezza del freno può consentire a un'intera bobina pesante di svolgersi sotto il proprio peso in caso di calo di potenza istantaneo, il che rappresenta sia un pericolo per la sicurezza che un evento di scarto garantito. Confermare inoltre il livello di rumore se la macchina verrà posizionata vicino a un'area di lavoro occupata, poiché le unità pesanti che funzionano a una velocità superiore a 800 metri al minuto possono avvicinarsi a livelli che richiedono protezione dell'udito in molte normative sul posto di lavoro.
Chiedere ai fornitori anche il marchio del sistema di controllo e la politica di aggiornamento del firmware. Le macchine costruite su piattaforme di controllo industriali ampiamente supportate sono più facili da manutenere negli anni a venire, mentre le macchine costruite su hardware di controllo oscuro o proprietario possono lasciare un impianto inattivo se il fornitore originale smette di offrire supporto.
Associazione di una bobinatrice per cavi con un Nastratrice automatica per cavi
Il filo che necessita di uno strato avvolgente, nastro schermante, nastro ignifugo o nastro per armatura passa quasi sempre attraverso un nastratrice automatica per cavi immediatamente prima della fase di avvolgimento, quindi le due macchine vengono solitamente specificate come una coppia abbinata anziché acquistate separatamente. La testa di nastratura posiziona il nastro sovrapposto attorno al conduttore con un rapporto di sovrapposizione impostato mentre il cavo si muove continuamente e la bobinatrice a valle deve accettare esattamente la stessa velocità della linea senza introdurre una propria variazione di tensione che allenterebbe l'avvolgimento del nastro.
Dettagli di integrazione della linea che vale la pena verificare con un fornitore prima dell'acquisto:
- Verificare che la nastratrice automatica per cavi e la macchina avvolgitrice per cavi condividano un segnale di riferimento comune della velocità della linea, solitamente attraverso un impulso encoder condiviso su entrambi gli azionamenti.
- Controllare l'intervallo del rapporto di sovrapposizione sulla testina di nastratura, la maggior parte dei modelli copre una sovrapposizione compresa tra il 10% e il 70% e questo deve corrispondere allo standard di costruzione del cavo.
- Verificare che il lato di avvolgimento possa funzionare in modalità di tensione conica in modo che il diametro dello strato di nastro aggiunto non elimini la tensione di avvolgimento parzialmente attraverso una bobina.
- Chiedi se il numero di bobine di nastro sulla testina di nastratura corrisponde al design della tua schermatura o armatura, le testine di nastratura a testa singola, doppia e planetaria si avvolgono tutte in modo diverso.
- Verifica che entrambe le macchine possano essere arrestate e riavviate da un unico punto di controllo condiviso, poiché circuiti di arresto separati su ciascuna macchina rallentano il ripristino degli errori durante un ciclo di produzione.
Gli impianti che eseguono la nastratura e l'avvolgimento dei cavi come macchine separate non sincronizzate segnalano molti più reclami relativi a grinze del nastro e avvolgimento allentato rispetto agli impianti che li utilizzano su una linea condivisa, che è la ragione principale per cui gli acquirenti richiedono sempre più entrambe le macchine dallo stesso costruttore in modo che i sistemi di controllo siano preaccoppiati anziché integrati in loco.
Oltre alla sincronizzazione meccanica, alcuni impianti ora specificano un registro dati condiviso tra le fasi di nastratura e spooling, registrando la tensione del nastro, il rapporto di sovrapposizione e la tensione di spooling rispetto allo stesso timestamp per ogni metro prodotto. Questo tipo di registrazione congiunta della tracciabilità è diventata comune sui cavi destinati a mercati regolamentati come quello automobilistico o aerospaziale, dove una dichiarazione di qualità anni dopo può richiedere la prova delle esatte condizioni di processo utilizzate per realizzare una bobina specifica.
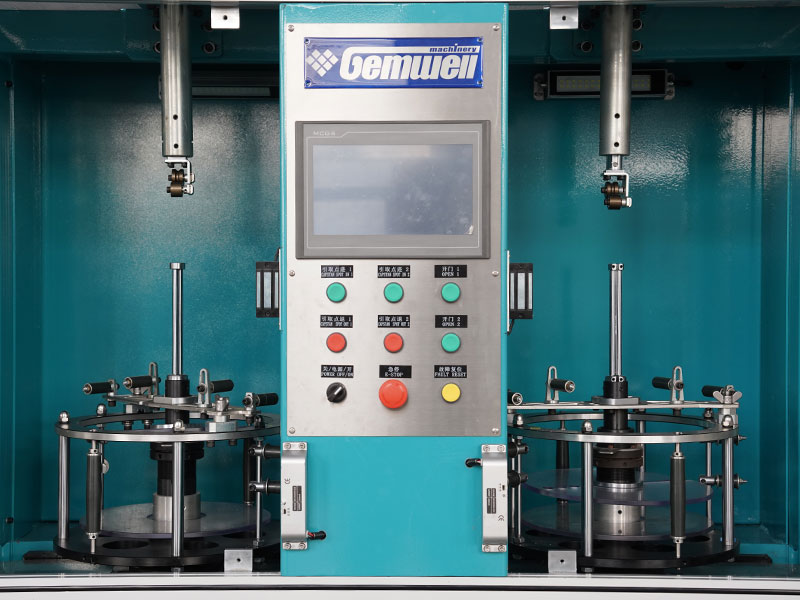
Industrie che si affidano alle apparecchiature di avvolgimento dei cavi
La parola chiave copre un'ampia categoria di apparecchiature, ma la domanda si concentra in una manciata di settori in cui fili e cavi rappresentano il prodotto finito o un sottocomponente critico.
- Produzione di fili e cavi elettrici per l'edilizia, dove il riavvolgimento di grandi volumi da fusti sfusi a bobine di lunghezza commerciale è un'operazione quotidiana.
- Produzione di cavi per telecomunicazioni e fibra ottica, dove la precisione trasversale protegge i nuclei delicati dai danni da schiacciamento durante l'avvolgimento.
- Fornitori di cablaggi automobilistici, che utilizzano cavi di diametro inferiore ad altissima velocità con frequenti cambi di dimensione.
- Produttori di cavi per saldatura e cavi isolati in gomma, dove i composti del rivestimento flessibile sono più soggetti a deformazione sotto tensione irregolare.
- Produzione di cavi per energia rinnovabile, in particolare cavi solari e cavi per impianti eolici offshore, dove dominano bobine di grandi dimensioni e per carichi pesanti.
- I fornitori di cavi marini e minerari, dove le bobine vengono spesso spedite a livello internazionale e garantiscono che l'affidabilità nel sito di destinazione sia importante tanto quanto la qualità dell'avvolgimento in fabbrica.
- Produttori di cavi per segnali ferroviari e di transito, dove la lunghezza costante delle bobine e il rendimento pulito influiscono direttamente sui programmi di installazione lungo un corridoio ferroviario.
Come le preferenze relative alle dimensioni della bobina differiscono in base al settore
I produttori di cavi per l'edilizia tendono a standardizzarsi su una gamma ristretta di dimensioni di bobine al dettaglio poiché i loro clienti sono elettricisti e distributori che si aspettano un imballaggio familiare, mentre i produttori di cavi eolici offshore e sottomarini lavorano con dimensioni di bobina personalizzate costruite attorno a un piano di installazione specifico di nave o turbina. Questa differenza è importante quando si specifica una macchina per l'avvolgimento di cavi, poiché un impianto che serve più settori spesso necessita di una gamma di diametri regolabili più ampia rispetto a un impianto che serve un solo segmento di mercato.
Requisiti di installazione e struttura
Prima che arrivi una macchina avvolgitrice per cavi, gli impianti devono verificare che il pavimento ricevente possa supportarla, sia strutturalmente che in termini di collegamenti alle utenze. Le macchine per carichi pesanti classificate per bobine superiori a 5.000 kg spesso richiedono una soletta in cemento armato anziché una soletta standard per magazzino, e il disegno della fondazione dovrebbe provenire dal fornitore dell'attrezzatura anziché essere stimato in loco.
- Alimentazione elettrica, la maggior parte delle macchine per servizio medio e pesante funzionano con alimentazione trifase, verificare che la tensione e la frequenza corrispondano agli standard della rete locale prima di ordinare.
- Fornitura di aria compressa, necessaria su macchine che utilizzano bloccaggio pneumatico o assistenza alla frenata, che in genere richiedono una linea di aria pulita e asciutta a un intervallo di pressione specificato.
- L'altezza libera, le macchine bobinatrici verticali e le grandi unità orizzontali necessitano di spazio in altezza sufficiente per il caricamento con gru della bobina più grande su cui verrà utilizzata la linea.
- L'ampiezza del corridoio e lo spazio adeguato per l'accesso al carrello elevatore o alla gru su entrambi i lati della macchina accelerano il cambio formato e riducono la possibilità di danni da collisione durante il carico.
- Condizioni ambientali, ambienti polverosi o ad alta umidità possono richiedere armadi di controllo sigillati e un raffreddamento aggiuntivo per l'elettronica dell'azionamento.
La messa in servizio include in genere un controllo dell'allineamento meccanico, un'ispezione della sicurezza elettrica, una calibrazione della tensione rispetto a un peso di riferimento certificato e una costruzione di prova della bobina che viene misurata e ispezionata prima che la linea venga consegnata per l'uso in produzione. Saltare uno qualsiasi di questi passaggi per risparmiare tempo il giorno dell'installazione è uno dei motivi più comuni per cui una macchina avvolgicavi appena installata non soddisfa le specifiche nominali nelle prime settimane di funzionamento.
Considerazioni sulla sicurezza e formazione degli operatori
Una macchina per l'avvolgimento di cavi combina massa rotante, energia di tensione immagazzinata e punti di presa sulla guida trasversale, che insieme rendono la formazione dell'operatore importante quanto le specifiche della macchina stessa. La maggior parte degli incidenti sul posto di lavoro riconducibili alle apparecchiature di avvolgimento si verificano durante il carico e lo scarico delle bobine piuttosto che durante il funzionamento a regime, poiché è in questo momento che le mani sono più vicine alle parti in movimento e vengono manipolati i carichi più pesanti.
| Controllo di sicurezza | Pericolo affrontato |
|---|---|
| Protezione trasversale interbloccata | Impedisce l'accesso manuale al carrello in movimento durante il funzionamento |
| Fune o pulsante di arresto di emergenza | Offre agli operatori un modo immediato per arrestare la macchina lungo la sua lunghezza |
| Logica di sicurezza del freno | Interrompe lo svolgimento incontrollato della bobina in caso di interruzione dell'alimentazione a metà ciclo |
| Perno di bloccaggio dell'albero della bobina | Impedisce alla bobina di spostarsi sul perno durante il caricamento |
| Barriera fotoelettrica nella zona di carico | Arresta la rotazione del mandrino se una persona entra inaspettatamente nell'area di carico |
La formazione non dovrebbe riguardare solo la posizione dei pulsanti sul pannello di controllo. Gli operatori traggono vantaggio dalla comprensione del motivo per cui esiste la tensione del cono, cosa significa effettivamente un allarme di guasto di tensione e come riconoscere i primi segnali di usura dei cuscinetti o di disallineamento della traversa prima che diventino problemi di sicurezza. Gli stabilimenti che abbinano le nuove attrezzature a un programma strutturato di formazione degli operatori segnalano costantemente un minor numero di incidenti mancati nel primo anno rispetto agli stabilimenti che si affidano solo all'apprendimento informale sul posto di lavoro.
Pratiche di manutenzione che prolungano la durata della macchina avvolgicavi
Una macchina avvolgitrice per cavi sottoposta a manutenzione secondo un programma fisso funziona regolarmente per oltre un decennio in uso industriale continuo, mentre un'unità trascurata mostra derive di tensione e vibrazioni trasversali entro i primi due o tre anni. Il calendario di manutenzione riportato di seguito riflette la pratica comune segnalata dai team di manutenzione dell'impianto.
| Compito | Interval | Perché è importante |
|---|---|---|
| Lubrificazione delle guide trasversali | Settimanale | Previene l'attrito a secco che causa una spaziatura irregolare dell'avvolgimento |
| Ispezione del freno o della frizione | Mensile | I rivestimenti usurati causano una lenta deriva della tensione difficile da notare giorno per giorno |
| Controllo della calibrazione della cella di carico | Trimestrale | Mantiene la lettura della tensione accurata rispetto a un peso di riferimento noto |
| Servizio cuscinetti mandrino | Ogni anno | L'usura dei cuscinetti è la principale causa di fermi macchina non pianificati sulle macchine più vecchie |
| Ispezione del quadro elettrico | Trimestrale | L'accumulo di polvere e i terminali allentati sono una causa comune di guasti intermittenti |
| Controllo del gioco trasversale della vite a ricircolo di sfere | Ogni anno | Il gioco eccessivo si manifesta innanzitutto come una spaziatura di avvolgimento incoerente sui bordi della bobina |
Tenere un semplice registro di manutenzione accanto a ciascuna macchina, anche un foglio di calcolo di base in cui vengono annotati la data, l'attività e il tecnico, rende molto più semplice individuare un modello in via di sviluppo come un freno che necessita di regolazione più spesso di quanto richiesto dall'intervallo, il che di solito segnala una parte prossima alla fine della vita piuttosto che un guasto occasionale.
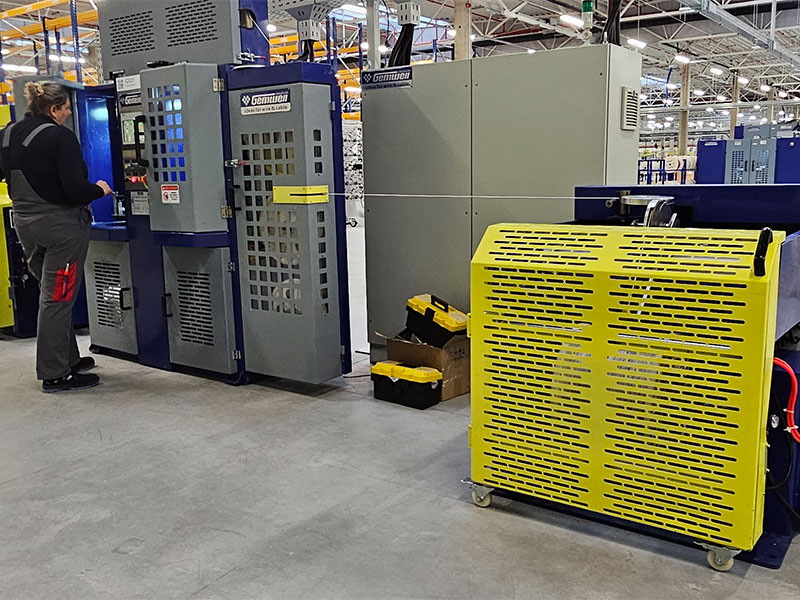
Problemi comuni e soluzioni pratiche
La maggior parte dei reclami risalenti a una macchina avvolgitrice per cavi rientrano in un breve elenco di problemi ricorrenti e la soluzione è solitamente più semplice di quanto gli operatori si aspettino.
Avvolgimento irregolare o bobina telescopica: Quasi sempre si tratta di un problema di temporizzazione della traslazione piuttosto che di tensione, controllare prima il rapporto di trasmissione elettronico tra l'encoder del mandrino e il motore di traslazione prima di regolare le impostazioni del freno.
Schiacciamento del filo sugli avvolgimenti interni: Indica l'utilizzo della modalità di tensione costante su un lavoro che necessita di tensione conica; la soluzione è una modifica delle impostazioni piuttosto che una riparazione meccanica sulla maggior parte delle macchine servocomandate.
Picchi di tensione improvvisi ai cambi di velocità: Solitamente si tratta di un problema di regolazione PID nel circuito di controllo della tensione, la maggior parte dei pannelli di controllo consente la regolazione del guadagno proporzionale e integrale senza la visita di un tecnico.
Danni alla flangia della bobina durante lo scarico: Si tratta di un problema di movimentazione del materiale piuttosto che di un guasto della macchina, verificare che le forche del carrello elevatore o le imbracature della gru corrispondano alla spaziatura dell'albero della bobina prima di incolpare l'attrezzatura.
Allarmi di tensione fastidiosi ripetuti: Spesso ricondotto a una cella di carico che è andata fuori calibrazione piuttosto che a un problema di tensione reale, un rapido controllo della calibrazione rispetto a un peso di riferimento risolve la maggior parte dei casi.
Il filo scivola sul rullo guida: Solitamente una superficie del rullo usurata o smaltata, la sostituzione del manicotto del rullo ripristina la presa senza la necessità di sostituire l'intero gruppo della traversa.
La macchina si surriscalda dopo un funzionamento prolungato: Controllare che le ventole di raffreddamento sull'armadio del convertitore non siano ostruite e che la temperatura ambiente intorno alla macchina non superi l'intervallo operativo nominale durante i mesi estivi.
Considerazioni sui costi e ritorno sull'investimento
Il prezzo di acquisto è solo una parte del costo totale di una macchina avvolgitrice per cavi. Gli acquirenti che confrontano le quotazioni solo sul prezzo adesivo spesso sottovalutano il divario dei costi operativi tra una macchina meccanica di base e un'unità servocomandata completamente automatica.
- La riduzione degli scarti e il controllo più rigoroso della tensione in genere riducono significativamente gli incidenti di bobina schiacciata o telescopica rispetto ai vecchi sistemi di freno meccanici, e il costo degli scarti su conduttori di alto valore aumenta rapidamente.
- Il risparmio di manodopera, il taglio automatico della lunghezza e il cambio della bobina riducono il tempo dell'operatore necessario per ogni bobina, il che è più importante nelle operazioni su più turni ininterrotte.
- Consumo energetico: i servoazionamenti generalmente utilizzano meno energia per metro prodotto rispetto ai vecchi sistemi frenanti meccanici che dissipano la tensione in eccesso sotto forma di calore.
- Disponibilità di pezzi di ricambio, le macchine costruite attorno a componenti industriali comuni tendono ad avere costi di riparazione a lungo termine inferiori rispetto alle macchine con parti proprietarie fornite solo dal costruttore originale.
- Costo dei tempi di inattività, una macchina con diagnostica remota o visualizzazione chiara dei codici di errore ritorna in produzione più velocemente di una che richiede la visita di un tecnico per ogni guasto.
Quando si elabora una stima del ritorno sull'investimento, gli stabilimenti in genere confrontano la differenza di prezzo tra due opzioni di attrezzatura con i risparmi annuali attesi derivanti dalla riduzione degli scarti e delle ore di manodopera, quindi dividono la differenza di prezzo per tale cifra di risparmio annuale per stimare un periodo di recupero dell'investimento in anni. La maggior parte degli impianti fissa una soglia interna, spesso intorno ai due o tre anni, al di sotto della quale l’opzione di maggiore automazione è considerata giustificata indipendentemente dal maggiore costo iniziale.
Opzioni di personalizzazione al momento dell'ordine
I modelli standard del catalogo coprono un'ampia quota della domanda, ma molti acquirenti richiedono modifiche per adattarsi a una linea di produzione esistente o a una gamma di prodotti specifica. Le richieste di personalizzazione comuni includono una gamma di diametri delle bobine regolabili oltre il limite standard del catalogo, doppie zone di tensione per cavi coestrusi o multistrato, testine di stampa o marcatura integrate per l'identificazione delle bobine, software di controllo personalizzato per adattarsi a un protocollo di rete dell'impianto esistente e configurazioni di tensione o frequenza non standard per ordini di esportazione.
Quando si richiede la personalizzazione, è utile fornire al fornitore campioni di prodotto reali o disegni dettagliati anziché solo numeri di diametro e peso, poiché la rigidità del composto della camicia e la finitura superficiale influiscono entrambi sul modo in cui le impostazioni di tensione dovrebbero essere regolate anche quando due prodotti condividono lo stesso diametro nominale.
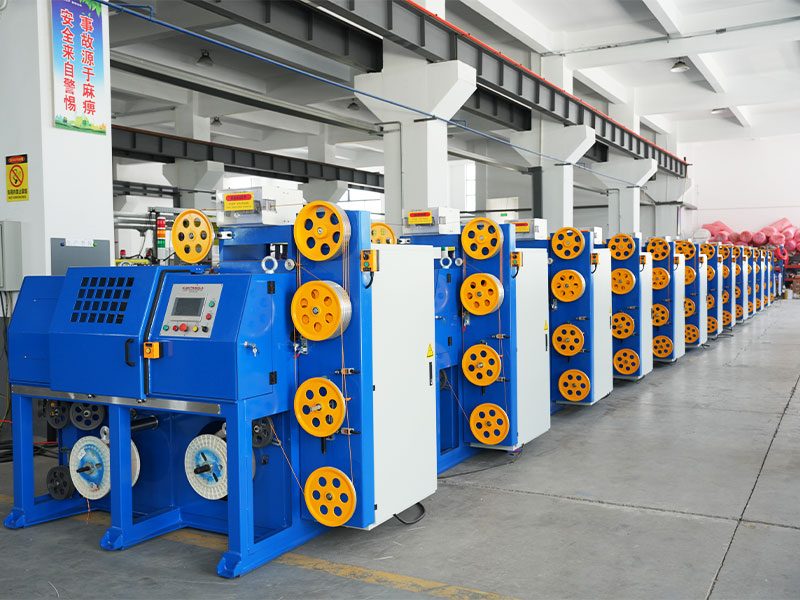
Valutazione dei fornitori: una lista di controllo pratica
Due fornitori che citano le stesse specifiche nominali possono fornire prestazioni reali molto diverse, quindi il processo di valutazione dovrebbe andare oltre il confronto fianco a fianco delle schede tecniche.
- Richiedi referenze a stabilimenti che gestiscono una gamma di prodotti simile e un volume di produzione simile e contattali effettivamente anziché fare affidamento sui casi di studio del fornitore.
- Se possibile, richiedi un campione di bobina sul tuo materiale prima dell'acquisto finale, poiché la qualità effettiva dell'avvolgimento sul tuo prodotto specifico è il miglior indicatore delle prestazioni future.
- Conferma cosa è incluso nell'installazione e nella messa in servizio, alcuni preventivi includono la configurazione e la calibrazione in loco mentre altri lo valutano come una voce separata.
- Chiarire i termini di garanzia sull'elettronica di controllo della tensione separatamente dal telaio meccanico, poiché queste due categorie spesso comportano periodi di copertura diversi.
- Chiedere informazioni sui tempi di consegna tipici per i pezzi di ricambio, in particolare per la cella di carico, l'unità freno e i componenti del pannello di controllo che molto probabilmente necessitano di sostituzione nel corso della vita della macchina.
- Verificare se il fornitore costruisce anche una macchina nastratrice automatica per cavi, poiché un fornitore che offre entrambe le linee di prodotti può commissionare una linea sincronizzata in modo più affidabile rispetto alla combinazione di apparecchiature di due costruttori non correlati.
Tendenze emergenti nella tecnologia di avvolgimento dei cavi
I sistemi di controllo sulle macchine avvolgicavi più recenti includono sempre più la registrazione dei dati come caratteristica standard piuttosto che come un'opzione costosa, registrando tensione, velocità e lunghezza rispetto al timestamp per ogni bobina prodotta. Questi dati vengono inseriti nei sistemi di qualità dell'impianto e forniscono ai team di manutenzione un allarme tempestivo quando la variazione di tensione su una macchina specifica inizia ad avere un andamento al di fuori del suo normale intervallo storico, spesso individuando un problema ai cuscinetti o ai freni prima che causi un'interruzione della produzione.
Anche l'efficienza energetica è diventata un fattore di acquisto più forte, con un numero sempre maggiore di acquirenti che chiedono ai fornitori i dati misurati sull'assorbimento di potenza in condizioni di carico tipico piuttosto che solo la potenza nominale del motore, poiché il costo energetico effettivo durante la vita operativa di una macchina può rappresentare una parte significativa del costo totale di proprietà su linee a funzionamento continuo.
Anche il monitoraggio e la diagnostica a distanza stanno diventando sempre più comuni, consentendo al team di assistenza di un fornitore di rivedere i registri dei guasti e, in alcuni casi, regolare alcuni parametri di controllo da remoto prima di inviare un tecnico, riducendo così il tempo che intercorre tra il verificarsi di un guasto e la ripresa della produzione.
Domande frequenti
Di quale dimensione è necessaria la bobinatrice per cavi per la produzione di cavi edili?
Abbina la macchina al diametro massimo della bobina pianificato più un margine per la crescita futura del prodotto, la maggior parte delle linee di cavi per l'edilizia utilizzano macchine per servizio medio classificate per bobine comprese tra 1000 mm e 1800 mm poiché le bobine al dettaglio raramente superano tale intervallo.
Può una macchina gestire sia i pagamenti che l'assunzione di compiti
Sì, esistono unità combinate per linee a volume inferiore, anche se le macchine di svolgimento e raccolta dedicate sono più comuni sulle linee di produzione continua perché ciascun lato può essere ottimizzato separatamente per il proprio profilo di tensione.
In che modo una nastratrice automatica per cavi influisce sulle impostazioni di tensione della bobina
L'aggiunta di uno strato di nastro aumenta il diametro esterno e modifica leggermente il raggio effettivo su cui agisce il controllo della tensione, quindi la maggior parte degli operatori passa alla modalità di tensione conica o regola il rapporto di conicità una volta aggiunta una fase di nastratura a monte.
Che cosa provoca l'allentamento della bobina dopo aver lasciato la macchina
Solitamente una tensione insufficiente durante l'avvolgimento o un composto della guaina che si rilassa dopo l'avvolgimento, entrambi vengono risolti aumentando leggermente la tensione di base e verificando la tensione di avvolgimento consigliata dal fornitore del materiale per quello specifico composto.
Il controllo della servotensione vale il costo aggiuntivo rispetto a un freno a polvere magnetica
Per conduttori di alto valore come il rame o per i cavi in fibra ottica, sì, poiché il costo degli scarti di una singola bobina schiacciata spesso supera la differenza di prezzo tra i due sistemi di tensione entro i primi mesi di utilizzo.
Quanto dura una tipica macchina avvolgicavi in uso continuo
Una macchina ben mantenuta funziona normalmente ben oltre i dieci anni di servizio industriale continuo, con l'azionamento principale e il telaio che di solito durano più di diverse generazioni di componenti elettronici di controllo che vengono aggiornati lungo il percorso.
Ho bisogno di una macchina diversa per il cavo in fibra ottica rispetto al cavo in rame
Non necessariamente una macchina diversa, ma il cavo in fibra ottica generalmente richiede una precisione di traslazione più stretta e impostazioni di tensione massima inferiori rispetto al cavo in rame, quindi il sistema di controllo necessita di una gamma regolabile più ampia anziché di una macchina completamente separata.
Qual è la differenza tra un'impostazione di tensione rastremata e un'impostazione di tensione costante
La tensione costante mantiene la stessa trazione per tutta la struttura della bobina, mentre la tensione rastremata riduce gradualmente la trazione man mano che il diametro della bobina aumenta, proteggendo gli avvolgimenti interni dallo schiacciamento sotto il peso degli strati esterni.
È possibile dotare una vecchia avvolgitrice meccanica di cavi con un servocontrollo della tensione?
In molti casi sì, il retrofit di un kit di controllo della servotensione su un telaio esistente è una pratica comune e può prolungare la vita utile di una macchina più vecchia meccanicamente sana senza il costo di una sostituzione completa.
Con quale frequenza deve essere controllata la calibrazione della tensione
I controlli di calibrazione trimestrali rispetto a un peso di riferimento certificato sono una pratica comune, anche se gli impianti che utilizzano conduttori di alto valore o cavi in fibra ottica con tolleranze strette a volte effettuano controlli mensili dato il costo più elevato di un guasto di qualità correlato alla tensione.
 Imparentato Prodotti