E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cosa fa realmente una macchina per estrusione a vite singola
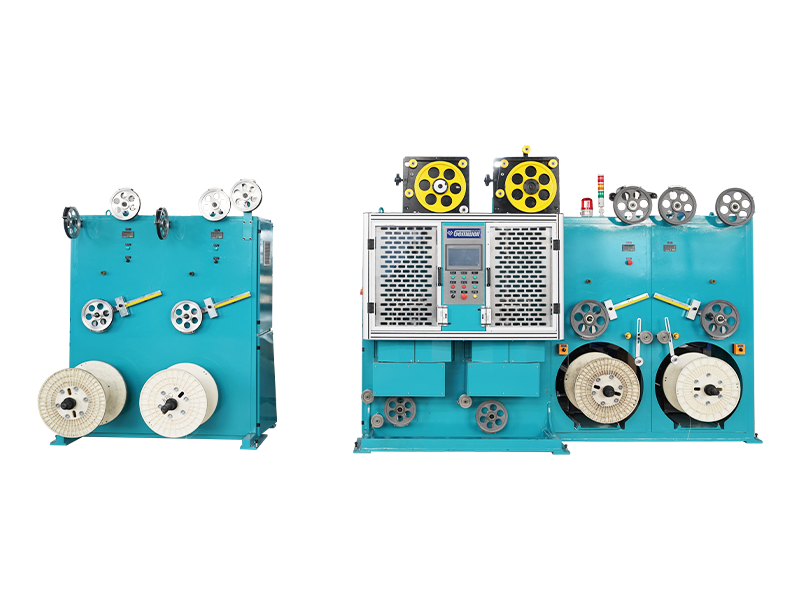
A macchina per estrusione monovite fonde, mescola e spinge il composto di plastica o gomma attraverso uno stampo sagomato per formare un profilo continuo, una lamiera, un tubo o una copertura per cavi. Si basa su una vite rotante alloggiata all'interno di un barile riscaldato per generare la pressione e il taglio necessari per plastificare la materia prima e distribuirla a una velocità costante e controllabile. Nel settore dei fili e dei cavi, questo stesso meccanismo fondamentale è il cuore di ogni operazione macchina per l'estrusione di cavi utilizzato per linee di isolamento, guaina e rivestimento. La risposta breve per chiunque confronti le apparecchiature di estrusione: i design a vite singola rimangono la scelta dominante per la produzione di cavi perché combinano semplicità meccanica, costi di manutenzione inferiori e resa di fusione costante per composti comuni come PVC, PE, XLPE e materiali a basso contenuto di fumi e alogeni.
Di seguito, questa guida analizza come funziona la macchina, quali componenti sono più importanti, come si confronta con le alternative a doppia vite e cosa dovrebbero verificare gli acquirenti prima di acquistare una linea per la produzione di cavi.
Come funziona il processo di estrusione all'interno della canna
All'interno di un macchina per estrusione monovite , la materia prima entra attraverso una tramoggia e cade nella zona di alimentazione del barile. Da lì, la vite trasporta il materiale attraverso tre zone funzionali, ciascuna delle quali svolge un lavoro distinto prima che la massa fusa raggiunga lo stampo.
- Zona di alimentazione: i pellet solidi o la polvere vengono convogliati in avanti mentre iniziano a riscaldarsi grazie ai riscaldatori a botte e all'attrito.
- Zona di compressione: la profondità del canale della vite diminuisce, compattando il materiale, espellendo l'aria intrappolata e iniziando il processo di fusione attraverso il calore di taglio e conduzione.
- Zona di dosaggio: la massa fusa viene omogeneizzata a temperatura e viscosità uniformi, quindi spinta a pressione costante verso il pacco filtri e la testata.
La geometria della vite, in particolare il rapporto lunghezza/diametro (comunemente scritto come rapporto L/D), determina il tempo impiegato dal materiale per essere tagliato e riscaldato. La maggior parte delle linee di isolamento e guaina dei cavi utilizzano un rapporto L/D compreso tra 20:1 e 26:1, che bilancia la velocità di uscita con un'adeguata qualità di fusione per applicazioni di copertura continua dei cavi.
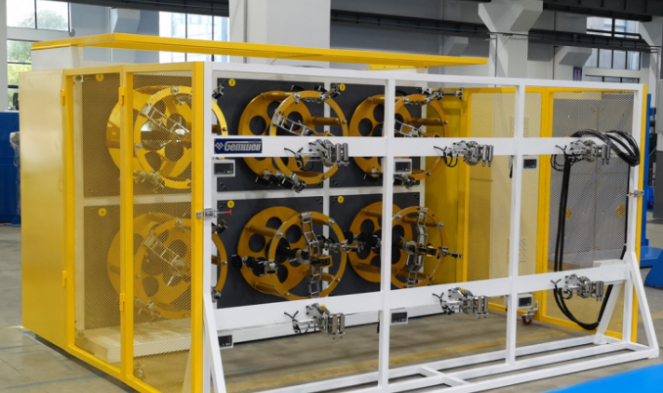
Componentei principali che determinano la qualità dell'output
Ogni macchina per l'estrusione di cavi costruito attorno a un design a vite singola condivide un insieme comune di parti, ma la precisione di ciascuna parte influisce direttamente sulla consistenza dello spessore della parete, sulla finitura superficiale e sulla velocità della linea.
| Component | Funzione primaria | Effetto sulla qualità del cavo |
|---|---|---|
| Vite e canna | Scioglie e trasporta il composto sotto pressione | Determina l'uniformità della fusione e la stabilità della produttività |
| Cambia schermo | Filtra i contaminanti dal flusso di fusione | Riduce i difetti superficiali e il bloccaggio dello stampo |
| Morire a croce | Modella il materiale fuso attorno al conduttore | Controlla la concentricità e lo spessore della parete |
| Vasca di raffreddamento | Solidifica lo strato estruso dopo la trafila | Influisce sulla stabilità dimensionale e sul ritiro |
| Trasporta e prendi | Tira il cavo a velocità sincronizzata e lo avvolge | Determina la consistenza della velocità del filo e la tensione della bobina |
Vite singola o doppia vite: quale si adatta alla produzione di cavi
Gli acquirenti che valutano una nuova linea spesso chiedono se una configurazione a doppia vite offra vantaggi reali rispetto a una macchina di estrusione monovite standard per la lavorazione dei cavi. Il confronto onesto dipende fortemente dal composto elaborato.
| Fattore | Vite singola | Doppia vite |
|---|---|---|
| Composti più adatti | PVC, PE, XLPE, termoplastici standard | Composti altamente riempiti, formulazioni sensibili al calore |
| Costo del capitale | Più in basso | Più in alto |
| Complessità di manutenzione | Semplice, meno parti soggette ad usura | Manutenzione più complessa del cambio e delle viti |
| Utilizzo tipico negli impianti di cavi | Linee di isolamento e guaina | Linee di compoundazione prima della pellettizzazione |
Per la maggior parte dei produttori di cavi che utilizzano composti standard per isolamento o rivestimento, è necessario specificare bene macchina per estrusione monovite garantisce la stabilità di uscita richiesta senza i costi aggiuntivi e la complessità di un sistema a doppia vite.
Dove vengono utilizzate le macchine per l'estrusione di cavi nel settore
A macchina per l'estrusione di cavi costruito sulla tecnologia a vite singola supporta diverse linee di produzione distinte all'interno di una tipica fabbrica di fili e cavi:
- Estrusione di isolamento primario per cavi edili, cavi automobilistici e cavi di controllo
- Guaina esterna e rivestimento per cavo di alimentazione e cavo di comunicazione
- Estrusione di riempimento e biancheria da letto per assemblaggi di cavi multipolari
- Linee di rivestimento per tubi loose e strati buffer di fibra ottica
- Estrusione isolante in schiuma per cavi dati e coassiali
Ciascuna applicazione richiede un design della vite, una geometria della matrice e una lunghezza di raffreddamento leggermente diversi, motivo per cui le linee di estrusione di cavi vengono raramente vendute come un'unica configurazione fissa. I produttori in genere richiedono matrici a traversa personalizzate e velocità di linea regolabili per passare da una dimensione di conduttore all'altra senza sostituire l'intero estrusore.
Parametri di progettazione delle viti che influiscono sulle prestazioni di estrusione
Rapporto di compressione
Il rapporto di compressione confronta la profondità del canale nella zona di alimentazione con la profondità del canale nella zona di dosaggio. Rapporti compresi tra 2,5:1 e 3,5:1 sono comuni per i composti di cavi in PVC e PE, fornendo una compattazione sufficiente per rimuovere le sacche d'aria senza surriscaldare il materiale a causa del taglio eccessivo.
Velocità della vite e bilanciamento dell'uscita
Far girare la vite più velocemente non sempre aumenta la resa utilizzabile. Oltre una certa velocità, la temperatura di fusione aumenta più velocemente di quanto la capacità di raffreddamento a valle possa gestire, determinando un cedimento dello spessore delle pareti sugli strati isolanti morbidi. Gli operatori di linea in genere regolano il numero di giri della vite in base alla velocità di trasporto anziché spingere l'estrusore al suo massimo meccanico.
Zone di riscaldamento dei barili
Le botti moderne sono divise in tre-cinque zone di riscaldamento controllate in modo indipendente. Il controllo preciso della zona mantiene graduale il profilo della temperatura, il che è particolarmente importante per i composti sensibili al calore come il PVC ignifugo utilizzato nei cavi per l'edilizia.
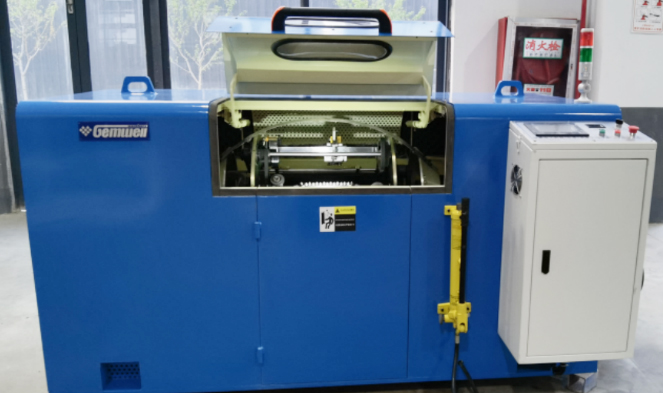
Considerazioni sui materiali per i composti dei cavi
Non tutti i composti si comportano allo stesso modo all'interno di un singolo cilindro a vite. Comprendere il ritiro, l'indice di flusso di fusione e la sensibilità all'umidità aiuta gli operatori a evitare difetti comuni.
| Composto | Uso tipico | Nota di elaborazione |
|---|---|---|
| PVC | Isolamento e guaina di cavi edili | Sensibile al surriscaldamento, richiede un taglio moderato |
| LDPE e HDPE | Guaina per cavi di comunicazione | Basso assorbimento di umidità, flusso facile |
| XLPE | Isolamento cavi di alimentazione di media e alta tensione | Richiede polimerizzazione dopo l'estrusione e stretto controllo della temperatura |
| Composto privo di alogeni a bassa emissione di fumi | Guaina per cavi ferroviari, marini e per l'edilizia | Altamente riempito, abrasivo per le superfici di viti e cilindri |
Come selezionare la macchina giusta per una linea di produzione di cavi
La scelta tra le dimensioni e le configurazioni della macchina dovrebbe iniziare dalla gamma di diametri del filo e dal volume di produzione previsto piuttosto che dal solo prezzo. Alcuni punti di controllo pratici aiutano a restringere la decisione:
- Abbina il diametro della vite allo spessore della parete e alla gamma di dimensioni del conduttore pianificate per i prossimi anni, non solo agli ordini attuali
- Verificare che la testa della filiera accetti gli utensili a cambio rapido per passare dai lavori di isolamento a quelli di rivestimento
- Verificare che la lunghezza della vasca di raffreddamento corrisponda alla velocità della linea prevista per il composto target
- Verificare che il dimensionamento del motore e dell'azionamento lasci spazio per composti a rendimento più elevato aggiunti in seguito
- Richiedere il posizionamento del sensore della pressione di fusione e della temperatura, poiché queste letture sono i primi segnali di allarme dell'usura della vite
Gli acquirenti che saltano la fase di dimensionamento spesso finiscono per acquistare un modello oversize macchina per estrusione monovite a bassa potenza, il che aumenta il costo energetico per metro di cavo prodotto senza alcun guadagno in termini di qualità.
Pratiche di manutenzione che prolungano la durata utile
L'usura di viti e cilindri è la principale causa di fermi macchina non pianificati sulle linee di estrusione di cavi. Una routine di manutenzione costante mantiene stabile il rendimento ed evita costose sostituzioni di emergenza delle viti.
- Ispezionare il pacco filtri e sostituire i filtri secondo un programma fisso anziché attendere i picchi di pressione
- Misurare periodicamente il diametro del foro della canna per monitorare l'usura rispetto alla tolleranza originale
- Mantenere le superfici della matrice e della traversa libere da accumuli di carbonio, che rappresentano una causa comune di striature superficiali sull'isolamento del cavo
- Lubrificare i gruppi cambio e cuscinetto reggispinta secondo il programma del produttore, poiché queste parti sopportano l'intero carico assiale della pressione di fusione
- Registrare le tendenze della temperatura e della pressione di fusione nel tempo per individuare l'usura graduale delle viti prima che influisca sulla tolleranza dello spessore della parete
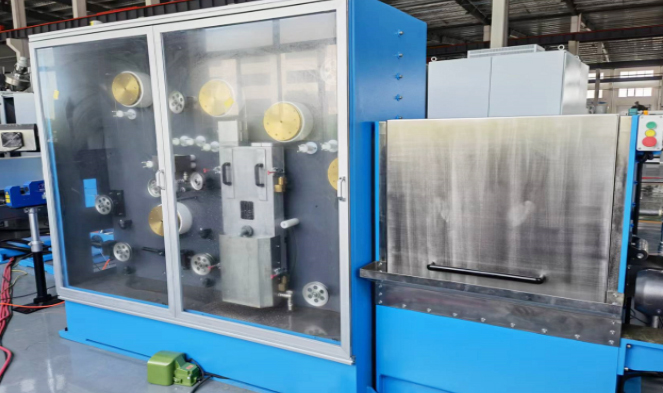
Tendenze attuali che modellano le apparecchiature per l'estrusione di cavi
L’efficienza energetica è diventata un fattore determinante nell’acquisto di nuove linee di estrusione. I motori principali servoassistiti e il riscaldamento del cilindro a frequenza variabile sono sempre più standard sui nuovi macchina per l'estrusione di cavi ordini perché riducono il consumo di energia inattiva durante l'avvio e il cambio dei materiali. Anche i design dei barilotti di alimentazione scanalati stanno diventando più comuni sulle linee di produzione più elevate, poiché la sezione scanalata migliora la stabilità del trasporto solido e consente una maggiore produzione a velocità della vite inferiori rispetto alle sezioni di alimentazione con foro liscio.
Un altro spostamento è verso sistemi di controllo di linea integrati che sincronizzano la velocità della vite dell’estrusore, la velocità di trasporto e il feedback del tester di scintilla in un unico pannello di controllo, riducendo la possibilità di errori dell’operatore che causano spessori di parete incoerenti durante un ciclo di produzione.
Domande frequenti
Di quali dimensioni è necessaria la macchina per estrusione monovite per la costruzione dell'isolamento dei cavi?
La maggior parte delle linee di isolamento dei cavi degli edifici utilizza diametri delle viti compresi tra 45 mm e 65 mm, a seconda della gamma di dimensioni del conduttore target e della velocità di uscita richiesta.
Una macchina per l'estrusione di cavi può gestire sia lavori di isolamento che di guaina?
Sì, a condizione che la testa della filiera sia progettata per cambi rapidi degli utensili e che la geometria della vite sia adatta a entrambi i tipi di composti lavorati, come il PVC sia per l'isolamento che per il rivestimento.
Con quale frequenza è necessario sostituire la vite e la canna?
I tempi di sostituzione dipendono dall'abrasività del composto e dalle ore di funzionamento piuttosto che da un programma di calendario fisso. I composti a basso contenuto di fumo altamente riempiti usurano i componenti più velocemente del PVC o PE standard.
Cosa causa lo spessore irregolare delle pareti sull'isolamento del cavo estruso?
Le cause più comuni includono una matrice della traversa decentrata, una temperatura di fusione incoerente dovuta a un riscaldamento irregolare del cilindro o eliche della vite usurate che riducono la stabilità della pressione sulla matrice.
Una macchina per estrusione monovite è adatta per l'estrusione di isolante in schiuma?
Sì, con una vite progettata per l'iniezione di gas o agenti schiumogeni chimici e una zona di raffreddamento del cilindro posizionata per controllare la struttura della cella prima che il materiale raggiunga lo stampo.
 Imparentato Prodotti