E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


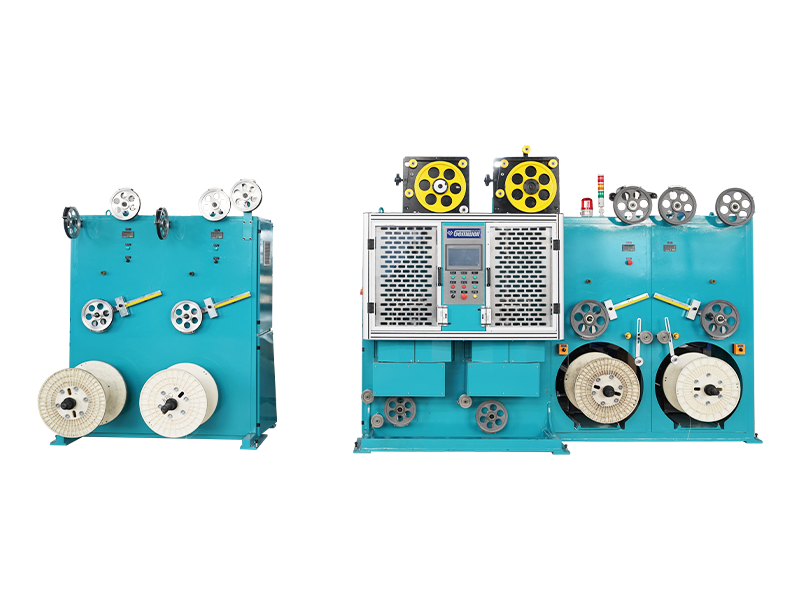
Se stai acquistando o specificando a macchina per estrusione di filo su larga scala , la risposta breve è questa: capacità produttiva, precisione della filiera, geometria della vite e lunghezza della linea di raffreddamento sono le quattro variabili che separano una macchina che si ripaga da sola in diciotto mesi da una che è sottoutilizzata. Un estrusore per fili e cavi costruito per la produzione di volumi elevati deve mantenere tolleranze strette sullo spessore delle pareti, in genere ±0,05 mm o migliori, su cicli su più turni mantenendo il tasso di scarto inferiore all'1%. Tutto il resto, marca, colore, finitura del mobile, è secondario. Le sezioni seguenti analizzano ogni dimensione di selezione, funzionamento e ottimizzazione in modo che il tuo team acquisti abbia la profondità tecnica necessaria per porre le domande giuste.
Che cos'è una macchina per estrusione di filo su larga scala?
Una macchina per estrusione di fili su larga scala è una linea di lavorazione continua che forza un composto termoplastico o termoindurente fuso attraverso una matrice a croce, rivestendo un conduttore in movimento (rame, alluminio o fibra ottica) con uno strato isolante o di rivestimento. A differenza delle piccole unità da banco utilizzate nei laboratori, i sistemi di estrusione di fili e cavi di livello industriale sono progettati per funzionare a velocità di linea da 100 m/min fino a 2.500 m/min per un sottile isolamento in smalto, mantenendo proprietà dielettriche costanti di livello elettrico su chilometri di produzione.
La macchina stessa è una linea di produzione strettamente integrata piuttosto che un singolo pezzo di attrezzatura. È costituito da un supporto di svolgimento, una stazione di preriscaldamento o di ricottura, il gruppo cilindro e vite dell'estrusore, una testa a croce, un monitor per prova di scintilla o capacità, una vasca di raffreddamento, un avvolgimento a cingoli o argano e una stazione di avvolgitore o di avvolgimento. Ogni sottosistema deve essere abbinato agli altri in termini di capacità di throughput, altrimenti il collo di bottiglia diventerà il limite massimo per l'intera linea.
Categorie principali delle macchine e intervalli di output
Non tutti estrusore di fili e cavi opera alla stessa scala. Comprendere la segmentazione aiuta gli acquirenti ad abbinare la classe della macchina al volume di produzione prima di parlare con i fornitori.
| Classe macchina | Diametro della vite (mm) | Produzione tipica (kg/ora) | Applicazione di destinazione | ca. Velocità della linea (m/min) |
|---|---|---|---|---|
| Micro/Precisione | 20–45 | 5–60 | Filo medicale, filo smaltato, cavi dati | 200–2.500 |
| Medio industriale | 45–90 | 60–300 | Cavi da costruzione, cablaggi automobilistici, cavi di controllo | 50-400 |
| Su larga scala/pesante | 90–150 | 300-1.200 | Cavi energia, cavi sottomarini, guaine HV/EHV | 5–80 |
| Tandem/Triplo strato | Barili multipli | 400-2.000 | Cavo MT/AT isolato in XLPE, guaina in coestrusione | 3–30 |
La linea di demarcazione tra "medio settore industriale" e "larga scala" è generalmente accettata nel settore intorno al diametro della vite di circa 90 mm per le macchine monovite, perché al di sopra di tale soglia il pacchetto di azionamento del motore, i valori di coppia del cambio e la capacità di riscaldamento del cilindro passano tutti a una classe tecnica diversa. Molti produttori cinesi, OEM europei come Rosendahl Nextrom e costruttori americani come Davis-Standard definiscono i loro portafogli di estrusori per fili e cavi su larga scala a partire da questo diametro.
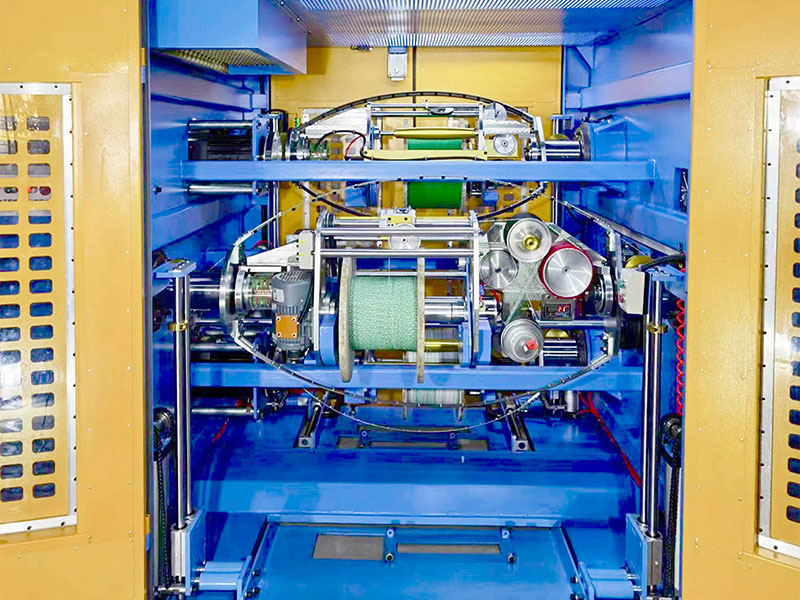
Progettazione della vite: il motore della produttività e della qualità della fusione
La vite di estrusione è il cuore di qualsiasi macchina per estrusione di filo su larga scala. La sua geometria (rapporto di compressione, rapporto L/D e profilo di volo) determina l'uniformità della temperatura di fusione, la stabilità dell'output e il rischio di degrado del composto. Sbagliare questi parametri è la causa più comune di vuoti di isolamento, difetti superficiali e rivestimenti eccentrici.
Rapporto L/D
Il rapporto lunghezza/diametro (L/D) definisce quanto tempo il polimero trascorre nel cilindro per essere plastificato e omogeneizzato prima di raggiungere lo stampo. Per i composti di fili e cavi, la gamma standard del settore è Da 20:1 a 30:1 . Le linee di isolamento in PVC spesso funzionano da 20:1 a 24:1 perché il PVC è termicamente sensibile: tempi di permanenza più lunghi rischiano il degrado. Le linee XLPE e HDPE possono utilizzare da 24:1 a 30:1 per garantire la completa dispersione dell'iniziatore di reticolazione. Alcuni composti speciali ritardanti di fiamma privi di alogeni (HFFR) ora richiedono un rapporto L/D fino a 35:1 a causa dei loro elevati carichi di riempitivo (ATH o MDH al 60–65% in peso), che richiedono più lavoro di taglio per ottenere una fusione uniforme.
Rapporto di compressione
Il rapporto di compressione è il rapporto tra la profondità del canale della zona di alimentazione e la profondità del canale della zona di dosaggio. Un estrusore per fili e cavi che lavora polietilene non caricato utilizza tipicamente un rapporto di compressione compreso tra 3,0:1 e 3,5:1. I composti riempiti con carichi di ATH superiori al 55% richiedono rapporti di compressione più bassi, in genere da 2,2:1 a 2,8:1, per prevenire il sovraccarico della vite e un eccessivo riscaldamento a taglio che attiverebbero prematuramente gli agenti di reticolazione o degraderebbero i ritardanti di fiamma.
Sezioni Barriera e Miscelazione
Le moderne viti ad alto rendimento per macchine di estrusione di filo su larga scala spesso incorporano listelli barriera nella zona di transizione per separare il bagno di fusione dai solidi non fusi, migliorando l'omogeneità della fusione senza aumentare la temperatura della fusione. Una sezione di miscelazione distributiva a valle, come un mixer Maddock o Egan, omogeneizza ulteriormente i coloranti e i pacchetti di stabilizzanti. Negli studi di casi pubblicati da produttori di viti come Xaloy e Reiloy è stato dimostrato che la combinazione di una vite barriera con un mixer Maddock riduce la variazione della temperatura di fusione da ±8°C fino a ±2°C, il che si traduce direttamente in valori di capacità e resistenza di isolamento più rigidi sul cavo finito.
Punto di riferimento del settore: una vite da 120 mm con rapporto L/D 28:1 e mescola XLPE con lavorazione a geometria barriera a 150 giri/min offre in genere 800–950 kg/ora uscita con variazione della temperatura del fuso inferiore a ±3°C attraverso la testa della filiera.
Tecnologia della matrice a croce e controllo della concentricità
La matrice a croce è il punto in cui il composto fuso incontra il conduttore in movimento e viene modellato in un rivestimento cilindrico preciso. Su una macchina per estrusione di filo su larga scala, il design della matrice controlla direttamente l'eccentricità, il parametro di qualità principale per il filo isolato. Una scarsa concentricità spreca materiale, provoca guasti dielettrici e innesca i resi dei clienti.
Stampo a pressione e a tubo
Un tipo a pressione (chiamato anche stampo di "riempimento") crea pressione di fusione dietro la punta in modo che il composto aderisca saldamente al conduttore sotto pressione positiva. Viene utilizzato per la costruzione di cavi, cavi di collegamento e la maggior parte delle applicazioni in PVC. Una matrice a tubo crea un tubo polimerico che viene trafilato sul conduttore sotto tensione, preferito per PTFE, ETFE e alcune applicazioni XLPE in cui la forza di adesione è deliberatamente ridotta al minimo per consentire la spelatura.
Materiale del corpo dello stampo e uniformità della temperatura
I corpi delle traverse di grandi dimensioni sono generalmente lavorati in acciaio per utensili (H13 o P20) con rivestimento in cromo o nitruro di titanio (TiN) sulle superfici di flusso per resistere all'abrasione dei composti riempiti. Una temperatura uniforme su tutto il corpo della matrice è essenziale: una differenza di 5°C tra la parte superiore e inferiore di un corpo della matrice da 150 mm può produrre un'eccentricità di 0,08 mm su un filo da costruzione da 6 mm², che non rientra nella maggior parte degli standard internazionali. I principali produttori ora incorporano più riscaldatori a resistenza e termocoppie indipendenti nel corpo dello stampo, con controllo PID a circuito chiuso su ciascuna zona.
Sistemi di centratura automatica
Le linee di estrusori per fili e cavi ad alta produzione integrano sempre più il controllo automatico della concentricità. Un monitor dello spessore della parete a ultrasuoni o a raggi X posizionato immediatamente dopo lo stampo invia dati sullo spessore in tempo reale a un sistema di regolazione dello stampo servocomandato che sposta la posizione della punta con una risoluzione di 0,001 mm. I sistemi di centraggio automatico di fornitori come Sikora AG e Zumbach Electronic possono ridurre l'eccentricità da un livello di base con regolazione manuale dell'8–12% fino al 2–4%, che a volumi di 50.000 km/anno si traduce in risparmi misurabili.
Teste di coestrusione multistrato
Per i cavi di media e alta tensione che richiedono uno schermo interno a semiconduttore, isolamento XLPE e schermo esterno a semiconduttore in un unico passaggio, viene utilizzata una croce a tripla coestrusione. Queste teste hanno tre canali separati per il flusso del materiale fuso che convergono in un unico corpo dello stampo, depositando tutti e tre gli strati contemporaneamente. Questo approccio, a volte chiamato "polimerizzazione a secco" o "CCV" (vulcanizzazione continua della catenaria) se combinato con un tubo di polimerizzazione a temperatura elevata, elimina il rischio di contaminazione tra gli strati e mantiene i livelli di pulizia richiesti dalla norma IEC 60840 per cavi con tensione superiore a 30 kV.
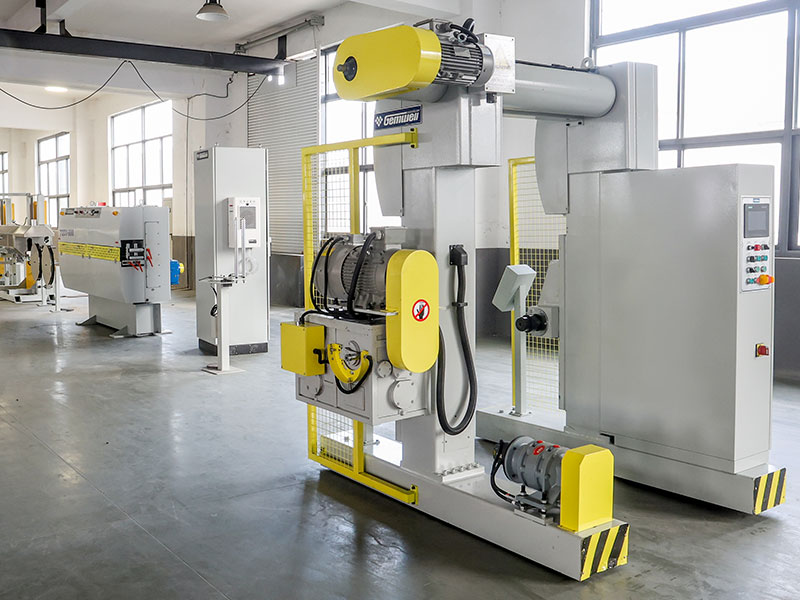
Progettazione della linea di raffreddamento: perché la lunghezza determina la velocità
Dopo la filiera, il filo isolato a caldo deve essere raffreddato dalla temperatura di fusione (tipicamente 180–230°C per composti PE, 170–200°C per PVC) fino a meno di 60°C prima di entrare in contatto con il cabestano o il caterpillar, per evitare deformazioni sotto tensione di traino. La lunghezza della vasca di raffreddamento è quindi il fattore determinante principale della velocità massima della linea raggiungibile su qualsiasi macchina di estrusione di filo su larga scala.
Regola per il dimensionamento degli abbeveratoi
Una regola ingegneristica semplificata utilizzata nell'industria del filo: la lunghezza della vasca di raffreddamento (in metri) divisa per la velocità della linea (m/min) deve essere sufficiente a ridurre la temperatura della superficie dell'isolante al di sotto di 60°C. Per un cavo da costruzione in PVC da 2,5 mm² a 200 m/min, è generalmente necessaria una vasca di 30 metri con acqua in ingresso a 18–22°C. Per un cavo di alimentazione XLPE da 50 mm² a 40 m/min, è comune una vasca da 60 metri con zone di temperatura dell'acqua a fasi. Le linee moderne per la produzione su larga scala installano vasche in sezioni di 6-10 metri ciascuna, consentendo un raffreddamento graduale e la possibilità di variare il numero di sezioni attive per prodotto.
Raffreddamento a spruzzo o ad immersione
I serbatoi di immersione sono standard per cavi superiori a 4 mm². Le linee di cavi di precisione ad alta velocità per isolamenti sottili (AWG 28 e più fini) spesso utilizzano una prima zona di spark tester raffreddato ad aria seguita da una scatola di spruzzatura dell'acqua, poiché l'immersione completa a velocità superiori a 1.000 m/min crea turbolenze che possono far oscillare il filo e toccare le pareti. Le scatole di spruzzatura con ugelli a flusso laminare controllano questo problema pur ottenendo un'adeguata rimozione del calore.
Sistemi ad acqua refrigerata
Le linee di estrusione di fili e cavi su larga scala per cablaggi automobilistici che funzionano a 600–800 m/min si collegano generalmente a un sistema centrale di acqua refrigerata che fornisce acqua a 8–12°C. La temperatura di ingresso dell'acqua influisce direttamente sulla lunghezza minima della vasca. Passando dalla temperatura dell'acqua del rubinetto a 22°C all'acqua refrigerata a 10°C è possibile ridurre la lunghezza della vasca richiesta del 25–35% per lo stesso prodotto e velocità, con un notevole risparmio di spazio per gli impianti ad alto volume.
Ricircolo e qualità dell'acqua
L'acqua di raffreddamento su una linea di estrusione di filo accumula residui di composto, agenti distaccanti e crescita microbica. Le moderne linee su larga scala incorporano il ricircolo a circuito chiuso con un refrigeratore centrale, filtrazione a 50 micron e sterilizzazione UV. La conduttività dell'acqua deve essere controllata al di sotto di 50 µS/cm per le linee di cavi ad alta tensione per prevenire la corrosione galvanica sui conduttori di rame che passano attraverso il canale. Gli impianti che trascurano la gestione della qualità dell'acqua spesso riscontrano che l'ossidazione della superficie del conduttore crea problemi di adesione all'interfaccia isolante-conduttore.
Sistemi di azionamento, coppia ed efficienza energetica
Il sistema di azionamento di una macchina per estrusione di filo su larga scala (motore, cambio e azionamento a frequenza variabile (VFD)) deve fornire una coppia stabile su tutta la gamma di velocità per evitare picchi e oscillazioni, che si manifestano come variazione del diametro del filo finito. Negli ultimi dieci anni, gli azionamenti vettoriali CA e i sistemi ad azionamento diretto a magneti permanenti (PM) hanno sostanzialmente sostituito i vecchi azionamenti a tiristori CC nelle nuove installazioni.
Riduttore elicoidale AC Vector Drive
La configurazione più utilizzata su linee di estrusori per fili e cavi di medie e grandi dimensioni. Il motore CA (tipicamente classe di efficienza IE3 o IE4) è accoppiato a un riduttore elicoidale o conico temprato. La precisione della regolazione della velocità è generalmente pari a ±0,05% con un buon azionamento vettoriale, sufficiente per la maggior parte delle applicazioni di cavi di alimentazione e cavi per edifici. Le dimensioni del motore vanno da 75 kW per un estrusore da 90 mm a 630 kW o più per una macchina da 150 mm che lavora composti riempiti.
Trasmissione diretta PM
I motori a magneti permanenti con riduzione a stadio singolo o senza riduttore sono sempre più comuni sugli estrusori di filo di precisione ad alta velocità. Senza riduttore, le perdite meccaniche scendono quasi a zero e il sistema raggiunge una regolazione della velocità migliore di ±0,01%. Gli azionamenti PM riducono inoltre i livelli di rumore dai tipici 82–86 dB(A) di una macchina con ingranaggi a meno di 75 dB(A), un miglioramento significativo negli ambienti degli operatori in funzione 24 ore su 24, 7 giorni su 7.
Consumo energetico specifico
Un parametro chiave per l’acquisto è il consumo energetico specifico (SEC) in kWh per chilogrammo di produzione. Dovrebbe essere raggiunto un estrusore per fili e cavi da 120 mm ben configurato che elabora XLPE ad alta produttività 0,12–0,20 kWh/kg per la sola sezione di estrusione. Le macchine più vecchie con azionamenti CC e scarso isolamento del cilindro possono funzionare da 0,35 a 0,50 kWh/kg. Con una produzione annua di 5.000 tonnellate, la differenza tra 0,15 e 0,40 kWh/kg ammonta a 1.250 MWh/anno; con tariffe elettriche industriali di 0,08-0,12 dollari/kWh, si tratta di una differenza di costo energetico annuale di 100.000-150.000 dollari.
Isolamento del fusto e riscaldamento a zone
Il riscaldamento del cilindro rappresenta il 20–40% del consumo energetico totale dell'estrusore durante la produzione. I riscaldatori a fascia in ceramica con efficienza del 94–96%, combinati con manicotti isolanti in lana minerale montati sulle fasce, riducono la perdita di calore irradiato e l'energia di riscaldamento della zona inferiore del 15–30% rispetto ai riscaldatori a fascia in alluminio pressofuso non isolati. Diversi costruttori di macchine di grandi dimensioni offrono ora il riscaldamento del cilindro isolato di serie sulle macchine superiori a 90 mm.
Gestione fusti e zone termiche
Il controllo preciso della temperatura del cilindro non è negoziabile in un estrusore per fili e cavi di livello produttivo. La maggior parte delle macchine su larga scala dividono il cilindro in quattro o sei zone di riscaldamento e raffreddamento indipendenti, ciascuna con il proprio riscaldatore a fascia di resistenza, ventola di raffreddamento (o camicia d'acqua) e regolatore di temperatura PID. La capacità di impostare e mantenere in modo indipendente ciascuna zona entro ±1°C del setpoint è il requisito di base.
- Zona 1 (alimentazione): generalmente impostata a 20–40°C al di sotto della temperatura di fusione per evitare ponti e garantire il trasporto a letto solido
- Zona 2–3 (transizione): rampa graduale verso la temperatura del fuso, consentendo una plastificazione controllata senza surriscaldare il fuso
- Zona 4–5 (dosaggio): impostare alla temperatura dello stampo o leggermente al di sotto per una pressione di fusione e una velocità di uscita stabili
- Zone adattatore e matrice: spesso controllate in modo indipendente; L'uniformità della zona della matrice su tutto il corpo entro ±2°C è fondamentale per la concentricità
- Mezzo di raffreddamento: raffreddamento con camicia d'aria o acqua compressa per evitare il surriscaldamento a velocità elevate della vite
Il superamento della temperatura durante l'avvio è una fonte frequente di degrado del composto e contaminazione dello stampo. I moderni controller per macchine di estrusione di filo su larga scala utilizzano algoritmi PID di regolazione automatica e controllo predittivo del modello (MPC) per un riscaldamento del cilindro più rapido con un superamento minimo, portando una macchina da 120 mm alla temperatura di produzione in 45-60 minuti con un superamento inferiore a 3°C rispetto al superamento di 20–30°C comune sulle macchine più vecchie controllate da tiristori.
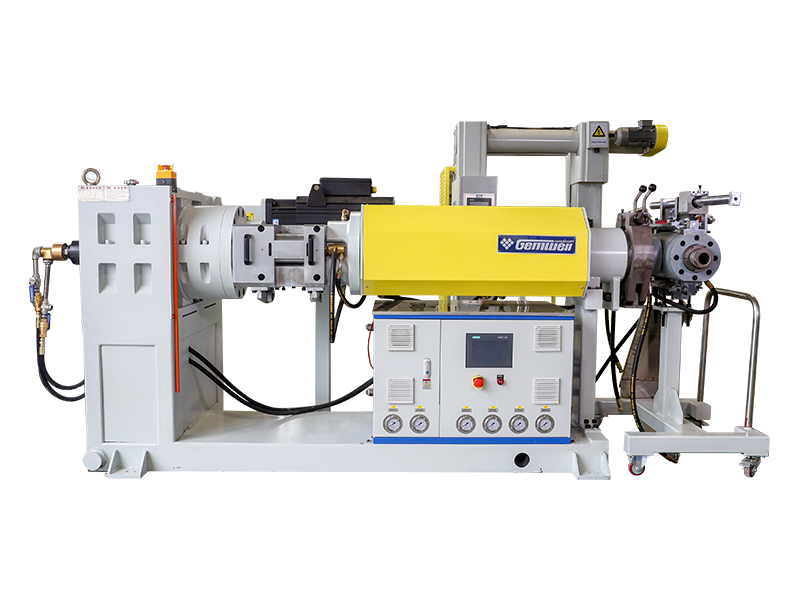
Sistemi di monitoraggio della qualità in linea
Le moderne linee di estrusori per fili e cavi ad alto volume integrano più sistemi di misurazione e monitoraggio in linea che generano dati utilizzati sia per il controllo immediato del processo che per la gestione statistica della qualità a lungo termine. Questa è una delle aree in più rapida evoluzione del settore dell’estrusione di fili, guidata dai requisiti di connettività dell’Industria 4.0 da parte degli OEM automobilistici di primo livello e degli operatori di rete.
I micrometri laser che scansionano a 2.000 Hz misurano il diametro esterno e rilevano la sezione trasversale ovale. Le unità di Zumbach, Sikora e Beta LaserMike mantengono una risoluzione di ±0,001 mm. I dati alimentano il circuito di controllo della velocità di traino per la correzione del diametro in tempo reale.
I misuratori a ultrasuoni (per cavi opachi) o i sistemi a raggi X (per tutti i tipi di cavi) forniscono la misurazione dello spessore della parete a 360°. La serie CENTERVIEW 8000 di Sikora fornisce dati di eccentricità in tempo reale con incertezza di misura di ±0,01 mm per cavi con diametro esterno fino a 60 mm.
I monitor continui della capacità rilevano vuoti di isolamento e inclusioni che non possono essere visti dai misuratori laser. I tester per scintille ad alta tensione applicano 0,5–25 kV (a seconda dello spessore dell'isolamento) per rilevare fori di spillo. I sistemi moderni raggiungono il rilevamento del 100% di fori di spillo superiori a 50 µm di diametro a velocità fino a 1.000 m/min.
I trasduttori della pressione di fusione sull'adattatore e sull'ingresso dello stampo misurano la stabilità del processo. La velocità di uscita è direttamente proporzionale alla pressione dello stampo a temperatura costante; una deriva della pressione superiore al 5% in 30 minuti segnala un problema di processo che richiede un'indagine. Le termocoppie di fusione forniscono la temperatura di fusione effettiva anziché la temperatura della superficie del cilindro.
Materiali lavorati su macchine per estrusione di filo su larga scala
Una macchina per estrusione di filo su larga scala deve essere configurata specificatamente per la famiglia di composti che verrà utilizzata. Polimeri diversi hanno comportamento reologico, stabilità termica e caratteristiche di abrasione radicalmente diversi che influiscono sulla progettazione della vite, sulla metallurgia del cilindro, sul materiale dello stampo e sui requisiti di raffreddamento.
| Composto | Temp. di lavorazione (°C) | Caratteristica chiave della vite | Metallurgia dei barili | Applicazione principale |
|---|---|---|---|---|
| PVC (flessibile) | 160–185 | Basso taglio, bassa compressione (2,5:1) | Cromato o nitrurato | Filo da costruzione, filo automobilistico |
| XLPE (PE reticolabile) | 120-135 (uscita dallo stampo) | Vite barriera, a basso taglio | Bimetallico (tipo Xaloy 306) | Isolamento cavi di alimentazione MT/AT |
| HDPE | 180–230 | Alta compressione (3,5:1), barriera | Nitrurato standard | Cavo per telecomunicazioni, rivestimento a bassa tensione |
| HFFR (ATH/MDH riempito) | 190–220 | Bassa compressione (2,2:1), alto L/D | Alette bimetalliche e temprate | Cavi ferroviari, marittimi, in galleria |
| TPE/TPU | 170–210 | Sezione di miscelazione per uso generale | Nitrurato standard | Cavo flessibile per settore automobilistico e robotica |
| Fluoropolimeri (FEP, ETFE) | 300–380 | L/D corto (16:1), resistente alla corrosione | Rivestito in Inconel o Hastelloy | Aerospaziale, cavo per strumentazione |
Come valutare e selezionare una macchina per estrusione di filo su larga scala
La scelta di un estrusore per fili e cavi di produzione richiede molto più che il semplice confronto delle velocità di produzione indicate. Il seguente processo di valutazione strutturato aiuta gli ingegneri addetti agli acquisti a evitare gli errori di acquisto più comuni.
Definire innanzitutto la matrice del prodotto
Elenca ogni diametro del filo, materiale isolante e velocità della linea di cui avrai bisogno nei primi tre anni. La gamma di prodotti più ampia, non il prodotto più comune, definisce le specifiche della macchina. Una linea ottimizzata per cavi edili in PVC da 2,5 mm² a 300 m/min potrebbe non essere in grado di far passare un cavo di alimentazione XLPE da 95 mm² e una linea costruita per cavi ad alta tensione non può far passare un cavo di collegamento sottile in modo economico. Molti acquirenti sottospecificano quotando solo il prodotto con il volume più elevato.
Richiedere dati documentati sulle prestazioni delle viti
Chiedi ai fornitori le curve caratteristiche delle viti: produzione (kg/ora) rispetto alla velocità della vite (RPM) al tuo composto specifico e alla temperatura di lavorazione. I produttori rinomati di estrusori per fili e cavi disporranno di questi dati dai test di accettazione in fabbrica o dai registri di prova pubblicati. Una velocità di produzione dichiarata senza la velocità della vite e il contesto della temperatura non ha senso.
Ispezionare i valori di coppia del cambio
Il riduttore è spesso il componente limitante nelle macchine di grandi dimensioni. Richiedere la coppia nominale in Nm e il fattore di sicurezza relativo alla coppia di picco erogata dal motore. Un riduttore classificato per una coppia di picco del motore pari a 1,0× senza margine di sicurezza si guasterà prematuramente durante la lavorazione di composti riempiti ad alta viscosità. La pratica industriale prevede un fattore di sicurezza pari a 1,5× o superiore sulla coppia nominale del riduttore rispetto al picco del motore.
Audit dell'architettura del sistema di controllo
Determina se il sistema PLC e HMI della linea è costruito su un'architettura aperta (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) o su una piattaforma proprietaria. I sistemi di controllo proprietari creano una dipendenza a lungo termine dal produttore dell'apparecchiatura originale per aggiornamenti software, pezzi di ricambio e modifiche. L'architettura aperta consente al tuo team di ingegneri di modificare le ricette e aggiungere sensori in modo indipendente.
Condurre un test di accettazione in fabbrica (FAT)
Insisti su un test di accettazione in fabbrica con il tuo composto e il tuo conduttore. Far funzionare la macchina per almeno quattro ore alla velocità nominale e misurare la variazione del diametro (CV%), l'eccentricità e la stabilità della pressione di fusione. Richiedere che tutti i dati FAT siano inseriti nella documentazione di consegna. I fornitori che si oppongono ai termini FAT sugli ordini di macchine per estrusione di filo su larga scala rappresentano un segnale di rischio significativo.
Integrazione di automazione e Industria 4.0
L’industria dei fili e dei cavi è sottoposta a continue pressioni per ridurre la dipendenza degli operatori e aumentare la tracciabilità dei dati. Le moderne macchine per l'estrusione di filo su larga scala vengono sempre più fornite come linee completamente automatizzate in grado di gestire ricette, diagnostica remota e reporting della produzione senza intervento manuale tra i cambi.
Gestione ricette e tempi di cambio formato
Un estrusore per fili e cavi su larga scala ben configurato con gestione digitale delle ricette può eseguire un cambio di prodotto, ovvero passando da un calibro di filo e un composto a un altro, in meno di 20 minuti quando tutti i parametri (velocità della vite, temperature del cilindro, velocità di trasporto, tensione di avvolgimento) vengono memorizzati e caricati come un unico file di ricetta. Senza la gestione delle ricette, i cambi che richiedono la regolazione manuale di 30-50 parametri possono richiedere 90-120 minuti, il che rappresenta una perdita di capacità del 12-20% su una linea trafficata su tre turni che esegue 15 cambi di prodotto a settimana.
Connettività OPC-UA e integrazione MES
Il protocollo OPC Unified Architecture (OPC-UA) è lo standard attuale per la connessione dei dati della linea di estrusione ai Manufacturing Execution Systems (MES) a livello di stabilimento, ai sistemi ERP e alle piattaforme di analisi cloud. Una macchina per estrusione di filo su larga scala dotata di OPC-UA è in grado di trasmettere in tempo reale i risultati dei test di velocità, produttività, temperatura di fusione, diametro e scintilla della vite a un database centrale, consentendo l'analisi del processo turno per turno e gli attivatori della manutenzione predittiva. I requisiti di qualità dei clienti richiedono sempre più ai fornitori di cavi automobilistici che servono clienti Tier 1 in Europa di avere una tracciabilità OPC-UA al 100% fino al metro di uscita.
Manutenzione predittiva su componenti ad alta usura
L'usura della vite e del cilindro è il costo di manutenzione principale su una macchina per estrusione di filo su larga scala. I sensori di vibrazione sul riduttore, l'andamento della corrente del motore e gli algoritmi di deriva della pressione di fusione possono fornire 200–400 ore di preavviso prima che l'usura delle viti raggiunga il punto di instabilità dell'uscita. Diversi OEM di estrusori a filo ora offrono abbonamenti per il monitoraggio remoto in cui il loro team di ingegneri esamina settimanalmente i dati della macchina e segnala le anomalie prima che diventino interruzioni della produzione.
Caso documentato: Un produttore di cavi di medie dimensioni nel sud-est asiatico ha riportato una riduzione del 34% dei tempi di inattività non pianificati dopo aver implementato la connettività OPC-UA e un abbonamento per il monitoraggio remoto su una flotta di tre linee di estrusori su larga scala. Il periodo di ammortamento è stato stimato in meno di 8 mesi sulla base dei soli costi di inattività evitati.
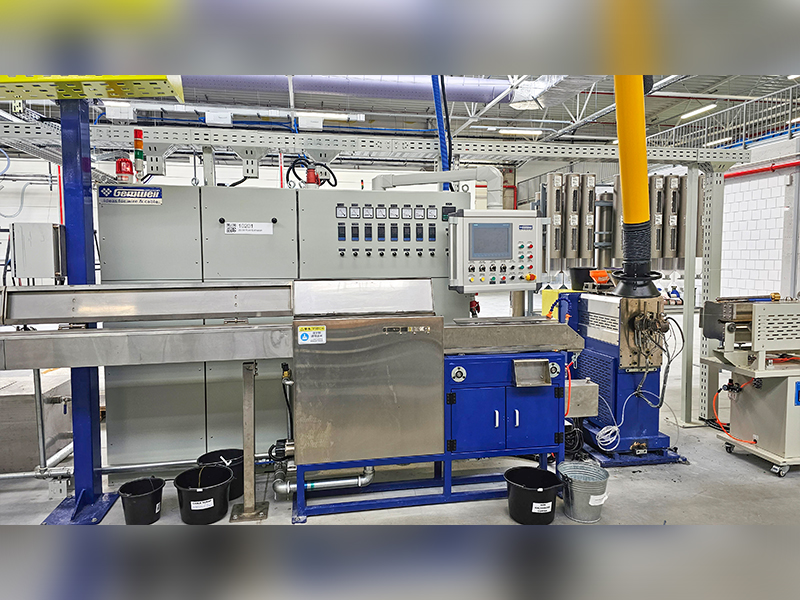
Programmi di manutenzione e pianificazione delle parti soggette ad usura
Una macchina per estrusione di filo su larga scala che opera su tre turni, sei o sette giorni alla settimana, accumulerà 7.000-8.000 ore di funzionamento all’anno. La manutenzione preventiva strutturata è il fattore più importante nel sostenere il tasso di produzione e la qualità del prodotto che hanno giustificato l'investimento di capitale.
Attività giornaliere e settimanali
- Controllare e registrare le temperature della zona del barile e confrontarle con i setpoint
- Registrare la pressione di fusione sull'adattatore e sulla matrice; tendenza alla deriva
- Ispezionare la limpidezza e la conduttività dell'acqua di raffreddamento
- Pulire l'elettrodo per il test della scintilla e controllare la distanza tra gli elettrodi
- Lubrificare i cuscinetti del caterpillar/argano secondo il programma OEM
- Controllare il livello e la temperatura dell'olio del cambio
Compiti mensili
- Tirare la vite per l'ispezione visiva durante la lavorazione di composti caricati con abrasivi
- Calibrare i termoregolatori rispetto a una termocoppia di riferimento certificata
- Testare tutti gli interblocchi di sicurezza (arresto di emergenza, protezione da sovraccarico)
- Lavare e sostituire i filtri dell'acqua di raffreddamento
Attività annuali e durata delle parti soggette ad usura
- Misurare il gioco dell'elica della vite rispetto al foro della canna; sostituire quando il gioco supera lo 0,2–0,3% del diametro della canna
- Scarico e rabbocco completo dell'olio della scatola del cambio con la gradazione specificata dall'OEM
- Sostituire le fasce riscaldanti del barile (durata tipica: 18.000–25.000 ore)
- Sostituire tutti i sensori della termocoppia (la deriva diventa significativa dopo 2-3 anni)
- Ispezionare le condizioni dei cuscinetti reggispinta (il guasto è in genere la riparazione più costosa su una macchina su larga scala)
La durata della vite e del cilindro su una macchina per estrusione di filo su larga scala che utilizza composti PE non riempiti può superare le 30.000–40.000 ore. La stessa macchina che utilizza composti HFFR riempiti con ATH al 60% può richiedere la sostituzione delle viti dopo 4.000–6.000 ore se non sono specificate il cilindro bimetallico e le viti con facchini temprati. La differenza di costo tra una vite standard (~$ 8.000 per 120 mm) e una vite completamente bimetallica resistente all'usura (~$ 22.000) viene generalmente recuperata in meno di un anno grazie alla ridotta frequenza di sostituzione quando si utilizzano composti contenenti abrasivi.
Produttori leader e panorama dell’offerta globale
Il mercato globale delle macchine per estrusione di filo su larga scala è fornito da un mix di produttori europei, nordamericani e asiatici. Comprendere il panorama dei fornitori aiuta i team di procurement a confrontare prezzo, livello tecnologico e capacità post-vendita.
Parametri di riferimento dei prezzi per macchine estrusori di fili e cavi su larga scala (diametro vite 90–120 mm, linea completa incluso raffreddamento, avvolgimento e controlli): le linee costruite in Cina partono da circa $ 180.000– $ 450.000 USD per una linea completa di cavi per l'edilizia. Le linee equivalenti costruite in Europa costano in genere $ 600.000 - $ 1.500.000 USD. Per le linee CCV o a tripla coestrusione per cavi ad alta tensione, i pacchetti europei partono da 3.000.000 di dollari e possono raggiungere i 25.000.000 di dollari per sistemi completi di estrusione di cavi sottomarini ad alta tensione chiavi in mano.
XLPE e estrusione di cavi ad alta tensione: requisiti specifici
L'estrusione di cavi isolati XLPE a media e alta tensione rappresenta il segmento tecnicamente più esigente del mercato delle macchine per estrusione di filo su larga scala. I requisiti differiscono da quelli per l'estrusione di cavi edili in modo così sostanziale che un impianto che intende produrre cavi con tensione superiore a 12 kV deve trattarli come una categoria tecnologica completamente separata.
Requisiti di pulizia
Il composto XLPE per cavi da 30 kV e superiori deve essere lavorato in un ambiente senza polvere. Secondo la norma IEC 60840, l'isolamento dei cavi superiori a 30 kV non deve contenere particelle di contaminazione più grandi di 0,125 mm nella sezione trasversale. Ciò richiede che l’intera linea di estrusione, dal silo del composto alla filiera, sia racchiusa in una camera bianca di Classe 10.000 (ISO 7), con alimentazione di aria filtrata, pressione positiva mantenuta in ogni momento e tutto il personale che indossa indumenti privi di lanugine. La movimentazione dei composti utilizza sistemi di trasferimento chiuso per prevenire la contaminazione da polvere ambientale. Questi requisiti aumentano sostanzialmente i requisiti di ingegneria civile e meccanica per l'installazione della linea rispetto alla produzione di cavi edili.
Sistemi di Vulcanizzazione Continua (CV).
L'XLPE richiede la reticolazione dopo l'estrusione, ottenuta esponendo il cavo isolato ad alta temperatura e pressione in un tubo di polimerizzazione pressurizzato con azoto (CCV: vulcanizzazione continua a catenaria o VCV: vulcanizzazione continua verticale). I tubi CCV per cavi ad alta tensione sono generalmente lunghi 80–200 metri, mantenuti a 300–400°C e a una pressione di azoto di 10–20 bar. L'abbassamento della catenaria del cavo attraverso questo tubo deve essere controllato con precisione per evitare la deformazione ovale dell'isolante morbido non polimerizzato. Una linea VCV utilizza un tubo verticale (alto fino a 300 metri, che richiede una torre dedicata) che elimina completamente l'abbassamento della catenaria, rendendola la tecnologia preferita per i cavi da 132 kV e superiori. Le linee VCV per cavi EHV possono costare 15-30 milioni di euro per l'installazione completa.
Degasaggio dopo la reticolazione
L'isolamento XLPE reticolato contiene sottoprodotti del processo di decomposizione del perossido (metano, acetofenone e alcol cumilico per i sistemi reticolati DCP). Questi sottoprodotti devono essere diffusi fuori dall'isolamento in camere di degasaggio riscaldate (tipicamente a 70–80°C per 5–30 giorni a seconda del diametro del cavo) prima di poter applicare gli accessori del cavo (giunti, terminazioni). Il mancato degassamento adeguato dell'isolamento XLPE provoca un accumulo di carica spaziale che può causare un guasto dielettrico prematuro. Il degasaggio rappresenta spesso il collo di bottiglia della velocità di produzione per i produttori di cavi ad alta tensione: costruire una capacità della camera sufficiente a soddisfare la produzione di estrusione richiede un investimento di capitale significativo in magazzini a temperatura controllata.
Le tendenze del mercato guidano gli investimenti nelle macchine per estrusione di filo su larga scala
Comprendere i macro driver della domanda aiuta i progettisti degli impianti a dimensionare e programmare correttamente gli investimenti in nuove linee.
Modernizzazione della rete ed energie rinnovabili
La transizione energetica globale sta determinando una domanda senza precedenti di cavi ad alta ed altissima tensione. L’Agenzia Internazionale per l’Energia (IEA), nel suo rapporto 2023 sulle reti elettriche e le transizioni energetiche sicure, stima che per raggiungere l’azzeramento delle emissioni nette entro il 2050 è necessario 80 milioni di km di nuovi cavi di rete entro il 2040: circa il doppio della lunghezza di tutti i cavi installati fino ad oggi. Ciò sta creando investimenti in nuove linee di cavi HV ed EHV presso i produttori di Europa, Nord America e Asia.
Espansione dei veicoli elettrici
La produzione di veicoli elettrici sta stimolando la domanda di cavi automobilistici a parete sottile e ad alta temperatura in grado di gestire densità di corrente più elevate in cablaggi più leggeri. I composti di fili come l'ETFE reticolato e il filo isolato in silicone con temperatura nominale di 175°C e oltre stanno crescendo a tassi a due cifre. Le linee di estrusione di cavi automobilistici ottimizzate per questi composti speciali rappresentano un investimento prioritario per i produttori di cablaggi in Messico, Marocco ed Europa dell'Est che riforniscono OEM europei e americani.
Infrastruttura in fibra ottica
I programmi globali di sviluppo della fibra ottica (FTTP) negli Stati Uniti (programma BEAD: 42,45 miliardi di dollari), nell’UE (obiettivo del Gigabit Infrastructure Act: 1 Gbps per tutte le famiglie dell’UE entro il 2030) e nei mercati in via di sviluppo stanno determinando l’aumento della capacità di estrusione di guaine per cavi e tubi buffer. Queste linee utilizzano un estrusore per fili e cavi adattato per applicazioni buffer e guaine in fibra ottica, che in genere utilizzano composti HDPE o LSZH a 200–600 m/min.
Reshoring e localizzazione della supply chain
Le interruzioni della catena di fornitura post-2020 e le preoccupazioni geopolitiche hanno spinto i produttori di fili e cavi in Nord America ed Europa a investire nella capacità di produzione nazionale che era stata precedentemente delocalizzata. Questa tendenza sta creando un’ondata di nuove installazioni di macchine per estrusione di filo su larga scala in mercati che non vedevano investimenti in impianti di filo greenfield da due decenni.
 Imparentato Prodotti