E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Macchina compatta per estrusione a filo: la risposta diretta
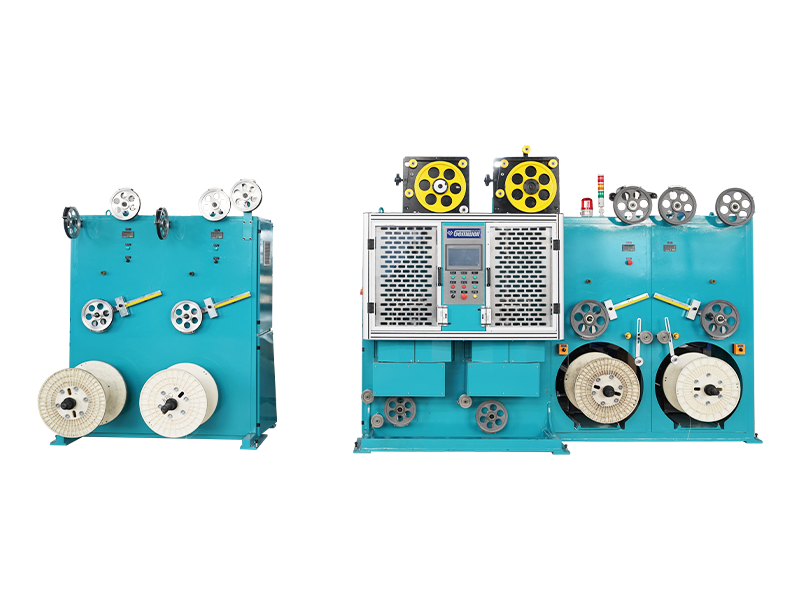
Una macchina per estrusione di cavi compatta è una macchina per estrusione di cavi salvaspazio costruita per applicare strati di isolamento o rivestimento su conduttori di fili e cavi senza l'ingombro sul pavimento di una linea di produzione tradizionale. Le unità più compatte rientrano tra gli 8 e i 15 metri quadrati pur garantendo velocità di uscita comprese tra 80 e 400 metri al minuto, a seconda del diametro e del materiale del conduttore. Per le officine con spazio limitato, volumi medio-bassi o frequenti cambi di materiale, una macchina compatta per estrusione a filo è la risposta pratica perché riduce i tempi di installazione, riduce gli sprechi di materiale durante l'avvio e consente a un solo operatore di gestire l'intera linea invece di aver bisogno di una squadra composta da più persone.
Il resto di questa guida analizza come sono strutturate queste macchine, cosa distingue una macchina per estrusione di cavi compatta e affidabile da una sottodimensionata e come abbinare le specifiche della macchina alle effettive esigenze di produzione.
Come viene costruita una macchina compatta per estrusione di filo
Ogni macchina compatta per estrusione a filo condivide la stessa sequenza di core di quelle più grandi macchina per l'estrusione di cavi linee, semplicemente condensate in un layout meccanico più stretto. Il conduttore si stacca da un supporto per bobina, passa attraverso un preriscaldatore, entra nella traversa dell'estrusore dove viene applicato il polimero fuso, quindi passa attraverso il raffreddamento, uno scintilla tester o un misuratore di diametro e infine una bobina di avvolgimento.
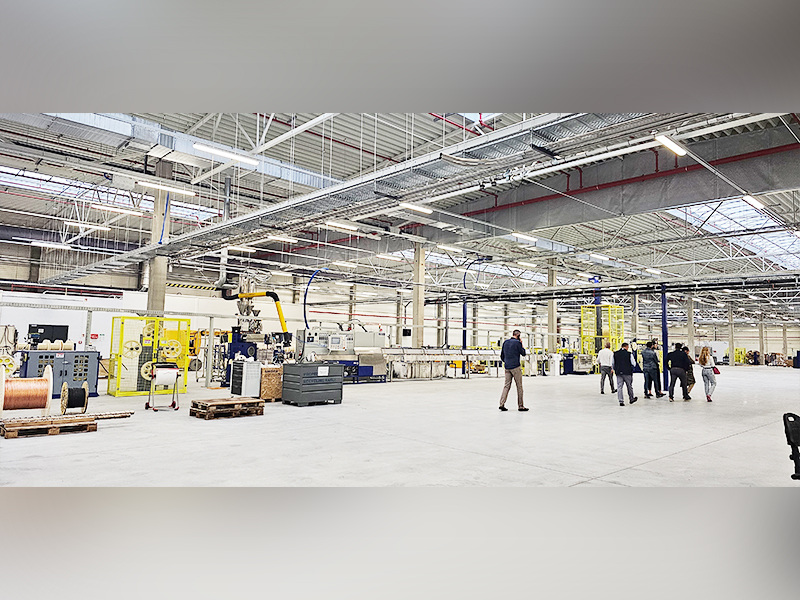
Ciò che rende un'unità "compatta" non è una riduzione dei passaggi funzionali ma una riprogettazione del modo in cui tali passaggi si collegano. Le macchine compatte in genere integrano il preriscaldatore e la base dell'estrusore in un telaio condiviso, utilizzano una vasca di raffreddamento verticale o impilata invece di una lunga orizzontale e combinano il trasporto e l'avvolgimento in un unico armadio di azionamento. Ciò riduce la lunghezza della linea di circa il 40-60% rispetto a una configurazione standard che gestisce la stessa gamma di spessori di filo.
| Tipo di linea | Lunghezza | Servono operatori | Gamma di fili |
|---|---|---|---|
| Macchina compatta per estrusione di filo | Da 3 a 6 metri | 1 | Da 0,1 mm a 6 mm |
| Macchina per estrusione cavi standard | Da 10 a 18 metri | 2 a 3 | Da 0,1 mm a 25 mm |
Design della vite e perché determina la qualità dell'output
La vite dell'estrusore è il singolo componente che determina se una macchina per estrusione a filo compatta produce uno spessore di parete costante o sviluppa problemi di eccentricità in velocità. Le macchine compatte generalmente utilizzano un estrusore monovite con un rapporto L/D compreso tra 20:1 e 25:1, più corto del rapporto da 25:1 a 30:1 riscontrato sulle linee a grandezza naturale, perché il cilindro più corto si adatta all'alloggiamento del motore più piccolo senza sacrificare l'uniformità della fusione per fili di diametro inferiore a 6 mm.
Tre zone che contano
- Zona di alimentazione: trascina in avanti i pellet solidi e inizia la compattazione
- Zona di compressione: scioglie gradualmente il materiale riducendo la profondità del canale
- Zona di dosaggio: stabilizza la pressione e fornisce un flusso di materiale fuso costante alla traversa
Causa un design della vite inadeguato impennata , che si presenta come un diametro del filo che fluttua di oltre 0,02 mm lungo la stessa bobina. Gli acquirenti che confrontano le macchine dovrebbero chiedere un campione tagliato e misurato in tre punti per confermarne la coerenza prima di impegnarsi nell'acquisto.
Configurazioni di vasche di raffreddamento per spazi ristretti
Il raffreddamento è il punto in cui il design compatto della macchina per estrusione a filo diverge più visibilmente dai layout convenzionali. Poiché i canali orizzontali necessitano di lunghezza per dissipare il calore gradualmente, le unità compatte si affidano invece a uno dei tre approcci:
- Abbeveratoio corto multizona con sezioni separate di acqua calda e fredda per accelerare il calo di temperatura su una distanza più breve
- Tunnel di raffreddamento a spruzzo che utilizzano serie di ugelli invece di un bagno ad immersione, riducendo la lunghezza richiesta fino al 50%.
- Raffreddamento a goccia verticale, in cui il filo viaggia verso il basso attraverso una camera impilata anziché in orizzontale
Per fili isolati in PVC e PE inferiori a 4 mm, un tunnel di raffreddamento a spruzzo da 2 a 3 metri può ottenere lo stesso effetto di raffreddamento di una vasca sommersa da 5 metri, secondo i parametri di riferimento tipici della velocità di linea utilizzati dagli integratori di macchinari per cavi. Questo è il motivo principale per cui le macchine compatte per l'estrusione di cavi possono raggiungere velocità di uscita vicine alle linee standard nonostante il telaio più piccolo.
Sistemi di controllo: cosa distingue il semplice dall'affidabile
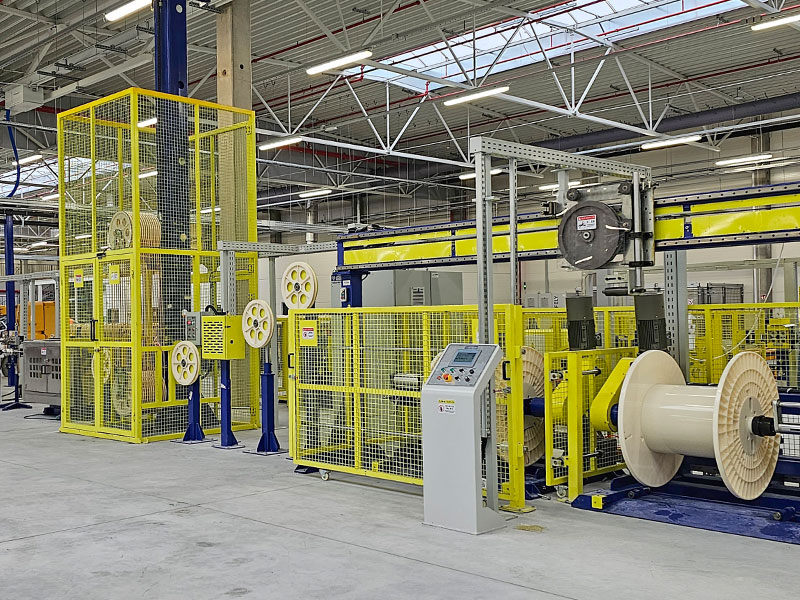
L'architettura di controllo è spesso il fattore più trascurato quando si valuta una macchina per estrusione a filo compatta. Un'unità di base funziona con logica relè con regolazioni manuali del quadrante per la temperatura e la velocità della linea. Un'unità affidabile funziona su un PLC con HMI touchscreen, consentendo agli operatori di memorizzare ricette per diversi calibri di filo e richiamarle immediatamente durante i cambi.
| Livello | Metodo di regolazione | Memorizzazione delle ricette | Tempo di cambio |
|---|---|---|---|
| Logica base dei relè | Quadranti manuali | Nessuno | Da 25 a 40 minuti |
| PLC di livello intermedio | Touchscreen digitale | Fino a 10 ricette | Da 8 a 12 minuti |
| PLC avanzato con controllo del diametro ad anello chiuso | Correzione automatizzata | Illimitato, connesso in rete | Meno di 5 minuti |
Il controllo del diametro a circuito chiuso merita un'attenzione particolare. Questo sistema utilizza un misuratore laser posizionato dopo la fase di raffreddamento per misurare il diametro del filo in tempo reale e regola automaticamente la velocità di trasporto o il numero di giri dell'estrusore per correggere la deriva prima che diventi scarto. Le linee senza questa funzionalità in genere presentano tassi di scarto compresi tra il 3 e il 6%. , mentre le linee con controllo a circuito chiuso scendono a meno dell'1% nella maggior parte dei casi segnalati dagli impianti di produzione di cavi.
Compatibilità dei materiali nelle applicazioni più comuni
Una macchina compatta per estrusione a filo non è uno strumento monomateriale. La stessa configurazione della testa a croce e della vite che funziona perfettamente per il PVC avrà prestazioni inferiori su materiali con caratteristiche di fusione diverse. La corrispondenza del materiale con la configurazione della macchina è essenziale prima che inizi la pianificazione della produzione.
Isolamento in PVC
Il PVC rimane il materiale più comune utilizzato su linee compatte perché la sua finestra di temperatura di lavorazione, generalmente da 160°C a 190°C, è tollerante e tollera piccole variazioni di velocità della vite senza grossi difetti. È il punto di partenza predefinito per cavi edili generali e applicazioni a bassa tensione.
Polietilene e Polietilene Reticolato
PE e XLPE necessitano di un controllo della temperatura più rigoroso, tipicamente entro una fascia di 5°C, perché questi materiali sono più sensibili al riscaldamento di taglio. Una macchina compatta per estrusione a filo che utilizza XLPE dovrebbe avere una zona di raffreddamento dedicata separata dalla vasca principale per gestire il processo di reticolazione se la linea include quella fase.
TPE e composti a basso contenuto di fumi
Gli elastomeri termoplastici e i composti a basso contenuto di fumi e senza alogeni utilizzati nei cavi marini e nei trasporti richiedono profili delle viti di taglio più bassi per evitare la degradazione degli additivi ritardanti di fiamma. L'utilizzo di questi composti su una vite progettata per PVC standard spesso provoca striature o scolorimenti visibili nel rivestimento finito.
Dimensionamento di una macchina in base al volume di produzione effettivo
Acquistare in eccesso la capacità è uno degli errori più comuni quando si seleziona una macchina per estrusione a filo compatta. Adattare la produttività della macchina a una produzione giornaliera realistica previene sia gli sprechi di capitale che i colli di bottiglia sottodimensionati.
Come riferimento di pianificazione: una piccola officina che produce da 1.000 a 3.000 metri al giorno di filo sottile (sotto i 2 mm) è ben servita da un'unità compatta a vite singola da 65 mm o 75 mm. Una struttura che mira a realizzare da 5.000 a 10.000 metri al giorno nell'intervallo da 2 mm a 6 mm in genere necessita di una vite con diametro compreso tra 90 mm e 100 mm con un motore di azionamento più potente, solitamente nell'intervallo da 30 kW a 45 kW, per sostenere tale produttività senza surriscaldare la massa fusa.
La sola velocità della linea è un numero fuorviante senza contesto. Una macchina pubblicizzata a 300 metri al minuto su un filo da 0,5 mm non funzionerà per nulla vicino a quella velocità su un conduttore da 4 mm, perché diametri maggiori richiedono pareti isolanti più spesse e quindi un trasporto più lento per mantenere un raffreddamento adeguato. Richiedi sempre i dati sulla velocità legati a uno specifico diametro del filo e allo spessore della parete, non a un singolo numero di coperta.
Modelli di manutenzione che prolungano la durata utile
Le macchine compatte funzionano a temperature più elevate rispetto alle dimensioni del telaio perché i componenti sono posizionati più vicini tra loro, il che significa che la gestione del calore e la manutenzione ordinaria hanno un peso maggiore rispetto alle linee standard distanziate.
- Pulire il pacco filtri e la piastra dell'interruttore a ogni cambio di materiale per evitare l'accumulo di pressione che sollecita il motore di azionamento
- Ispezionare settimanalmente la matrice della traversa e l'allineamento della punta, poiché i telai compatti hanno una tolleranza minore per la deriva dell'espansione termica
- Controllare mensilmente la portata dell'acqua di raffreddamento, poiché l'accumulo di calcare in una vasca più corta ha un impatto proporzionalmente maggiore sull'efficienza del raffreddamento
- Sostituisci i nastri di traino o i cingoli in base all'usura, non a un calendario fisso, poiché il tasso di usura dipende fortemente dall'attrito della superficie del filo
Le strutture che seguono una routine di pulizia documentata durante il cambio produzione segnalano meno arresti non pianificati rispetto a quelle che si affidano alla manutenzione reattiva, sulla base di modelli comuni osservati nelle operazioni di produzione di cavi su piccola e media scala.
Domande frequenti
Quale gamma di diametri del filo può gestire una macchina compatta per estrusione di filo?
Le unità più compatte coprono un diametro del conduttore da 0,1 mm a 6 mm, che si adatta alla maggior parte delle applicazioni di cavi per edifici, cavi automobilistici e cavi di controllo a bassa tensione. Le gamme di diametri più grandi richiedono generalmente una linea standard non compatta.
Di quanto spazio ha effettivamente bisogno una macchina compatta per l'estrusione di cavi?
Una tipica linea compatta, comprensiva di supporto di svolgimento, estrusore, sezione di raffreddamento e avvolgimento, necessita di circa 8-15 metri quadrati di superficie, rispetto ai 25-40 metri quadrati di una configurazione standard che copre la stessa gamma di spessori.
Un operatore può gestire da solo una macchina compatta per estrusione a filo?
SÌ. Il quadro di controllo integrato e la lunghezza ridotta della linea sono progettati specificatamente in modo che un singolo operatore addestrato possa monitorare il profitto, i parametri di estrusione e l'avvolgimento senza la necessità di una seconda persona stazionata in un punto di controllo separato.
Qual è la gamma di potenza tipica del motore per queste macchine?
Le unità a vite più piccole da 65 mm utilizzano in genere motori di azionamento principali da 15 kW a 22 kW, mentre le unità a vite da 90 mm a 100 mm utilizzate per fili più spessi richiedono comunemente da 30 kW a 45 kW per mantenere un'uscita stabile sotto carico.
Una macchina compatta sacrifica la velocità di uscita rispetto ad una linea standard?
Non in modo significativo per i calibri più sottili. Con il raffreddamento a spruzzo o le vasche multizona, le linee compatte con filo inferiore a 4 mm possono raggiungere da 80 a 400 metri al minuto, paragonabili alle linee standard nella stessa gamma di scartamento, sebbene diametri maggiori superiori a 10 mm favoriscano comunque sezioni di raffreddamento standard più lunghe.
Quanto tempo richiede un tipico cambio di materiale o colore?
Con un PLC di livello intermedio e ricette memorizzate, il cambio formato richiede generalmente da 8 a 12 minuti. Le macchine con controllo avanzato a circuito chiuso e memorizzazione delle ricette in rete possono ridurre i tempi in meno di 5 minuti.
 Imparentato Prodotti