Casa / Notizia / Informazioni sui media / Macchina per estrusione di fili e cavi: come funziona e come scegliere

Informazioni sui media

Macchina per estrusione di fili e cavi: come funziona e come scegliere

Informazioni sui media 2026-06-15
Tecnologia di base

Cos'è una macchina per estrusione nella produzione di fili e cavi

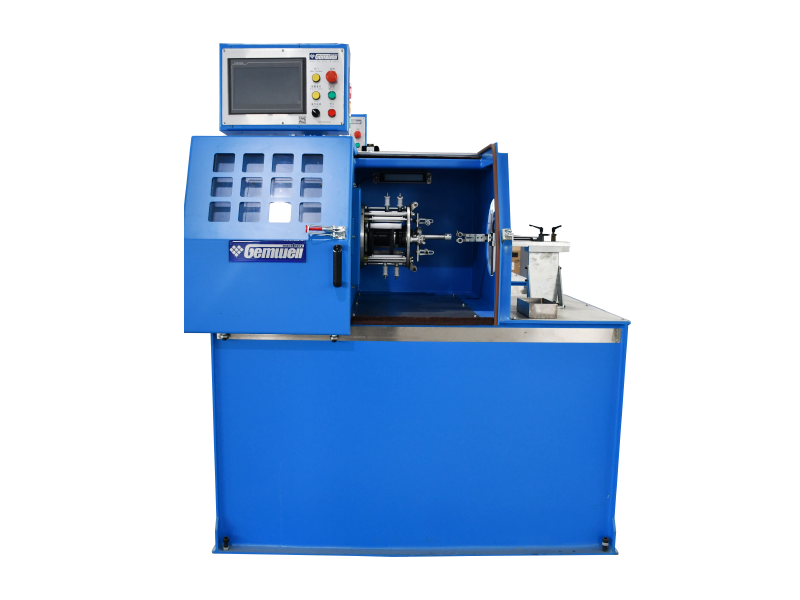
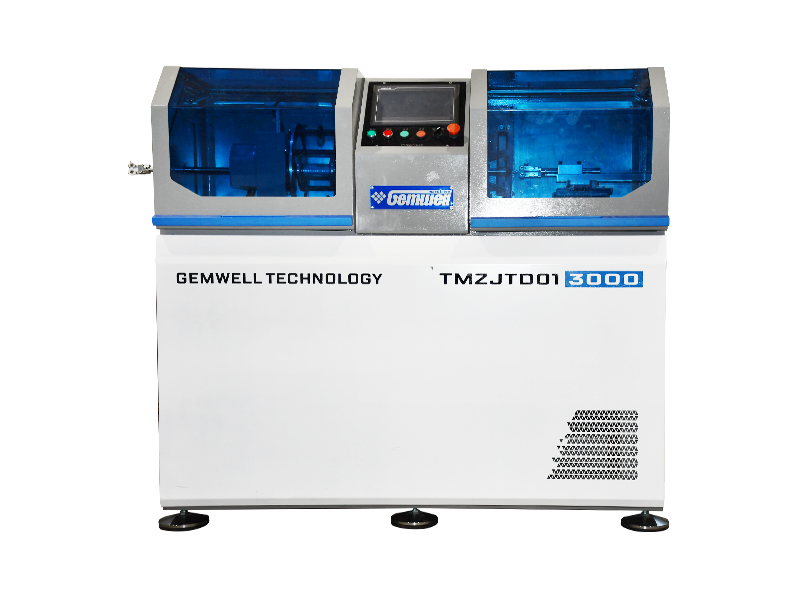
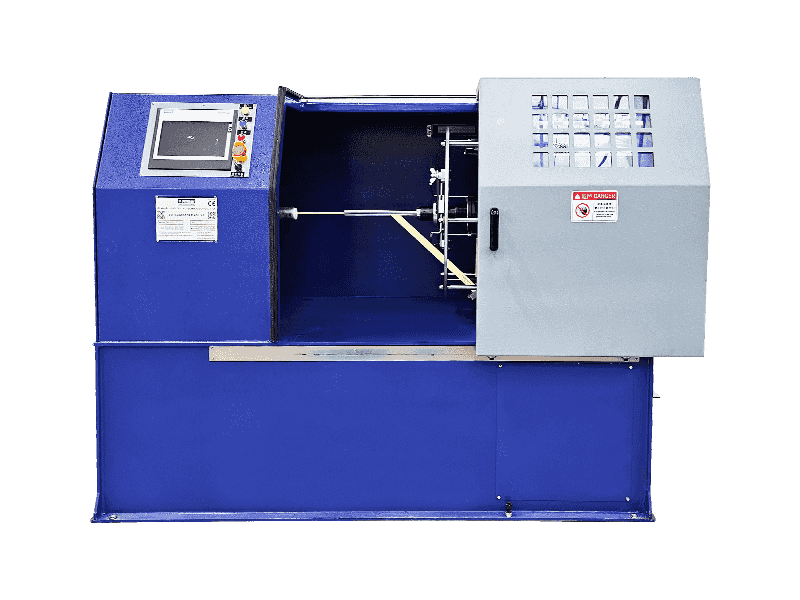
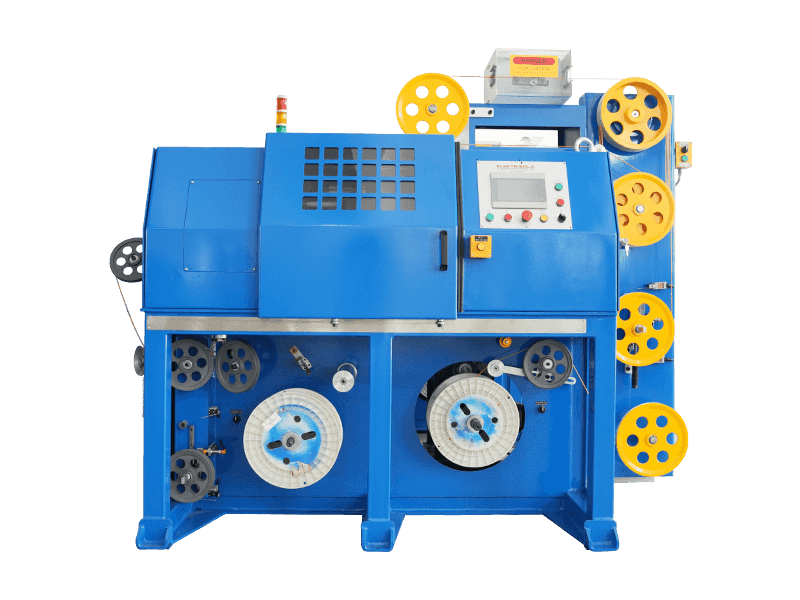
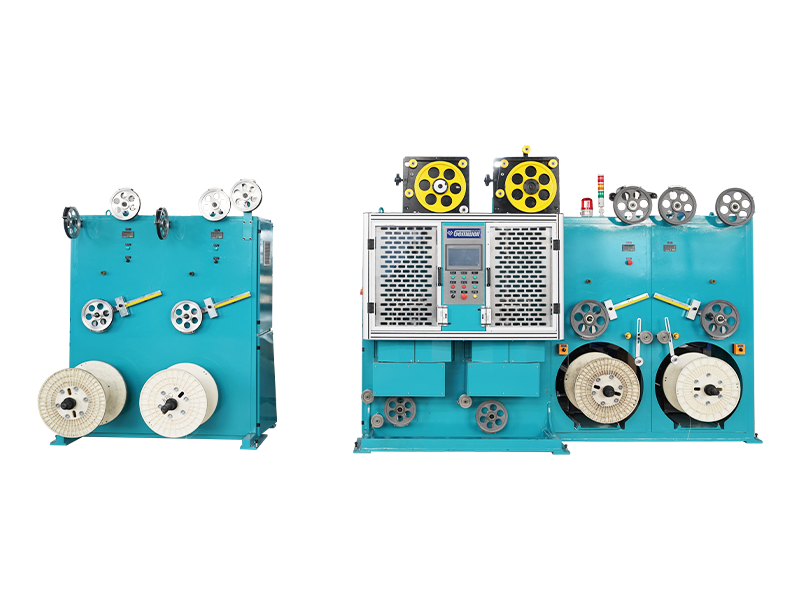
Una macchina per estrusione, in particolare a estrusore di fili e cavi — è l'elemento centrale dell'attrezzatura utilizzata per applicare uno strato continuo di materiale isolante o di rivestimento su un conduttore metallico. In termini pratici, ciò significa fondere un composto termoplastico come PVC, XLPE o LSZH all'interno di un cilindro riscaldato, quindi forzare il materiale fuso attraverso una matrice a croce che lo avvolge uniformemente attorno a un filo di rame o alluminio in movimento. Il risultato è un conduttore isolato prodotto in un unico passaggio ininterrotto a velocità che possono superare i 1.200 metri al minuto su linee di cavi dati a scartamento ridotto.

La macchina di estrusione è la spina dorsale di ogni fabbrica di fili e cavi in ​​tutto il mondo. Senza di esso, i conduttori in rame grezzo o alluminio non possono essere isolati e non è possibile produrre alcun cavo finito, sia esso un cavo di alimentazione, un cavo Ethernet Cat 6A o una linea sottomarina ad alta tensione. Ogni estrusore per fili e cavi svolge lo stesso compito fondamentale: convertire pellet o polvere di plastica solida in un flusso fuso controllato con precisione, quindi depositare tale flusso su un conduttore con spessore della parete, concentricità e qualità della superficie costanti.

La distinzione fondamentale tra un estrusore per fili e cavi e una macchina generica per l'estrusione di materie plastiche è il gruppo matrice a croce. Mentre un estrusore a profilo standard spinge il materiale direttamente attraverso una matrice fissa, un estrusore per fili e cavi reindirizza la fusione di 90 gradi (o in linea in alcune configurazioni) per circondare un conduttore in movimento. Questo design della traversa è ciò che rende possibile l'isolamento del filo a velocità di produzione e ciò che rende la progettazione di un estrusore per fili e cavi più complessa e più specializzata di qualsiasi altra categoria di macchine per la plastica.

1.200 m/min Velocità di linea massima per cavo dati a sezione fine
±0,01 mm Tolleranza dimensionale sui prodotti via cavo premium
35–40 % Quota del volume di isolamento dei cavi utilizzando PVC a livello globale

Come a Estrusore per fili e cavi Opere: il processo completo

Comprendere come funziona una macchina di estrusione dall'inizio alla fine è essenziale per chiunque valuti, acquisti o mantenga una linea di estrusione di fili e cavi. Il processo è continuo (a differenza dello stampaggio a iniezione, un estrusore correttamente funzionante non si ferma mai a metà produzione) e ogni sottosistema alimenta direttamente il successivo.

01

Pay-off e feed del conduttore

Il conduttore nudo in rame o alluminio si svolge da una bobina sull'unità di svolgimento, passa attraverso un raddrizzatore per rimuovere il set di bobine e, facoltativamente, attraverso un preriscaldatore che riscalda la superficie del conduttore a 60–120°C. Il preriscaldamento migliora l'adesione tra l'isolamento e il conduttore, il che è particolarmente importante per il cavo di alimentazione XLPE in cui il composto deve aderire alla superficie metallica.

02

Alimentazione e plastificazione in botte

I pellet o la polvere cadono dalla tramoggia nella gola di alimentazione sul retro del cilindro dell'estrusore. La vite rotante convoglia il materiale in avanti attraverso zone del cilindro progressivamente più calde: per il PVC standard queste vanno da 150°C nella zona di alimentazione a 180°C vicino allo stampo. La geometria della vite determina quanto accuratamente il composto viene fuso e omogeneizzato. Per il PVC, lo standard è una vite con un rapporto L/D compreso tra 20:1 e 25:1 e un rapporto di compressione vicino a 3:1. XLPE per cavi a media tensione richiede una vite 30:1 L/D più lunga per evitare una reticolazione prematura nel cilindro.

03

Matrice a traversa: applicazione dell'isolamento al conduttore

Il composto fuso esce dal cilindro ed entra nella traversa, dove viene reindirizzato attorno al conduttore in entrata. Un siluro o deflettore all'interno della traversa divide il flusso di materiale fuso e lo fa convergere uniformemente attorno al filo. Esistono due approcci agli strumenti: attrezzatura a pressione , dove la massa fusa entra in contatto con il conduttore all'interno dello stampo sotto pressione (utilizzato per applicazioni di isolamento che richiedono adesione, come il cavo di alimentazione XLPE) e utensileria per tubi , dove la massa fusa esce come un tubo che scende sul conduttore dopo lo stampo (comune per giacche larghe su cavi multipolari).

04

Raffreddamento, misurazione e assorbimento

Il conduttore appena isolato entra in una vasca di raffreddamento ad acqua. Un conduttore in PVC con parete da 1 mm che funziona a 200 m/min richiede in genere 20-30 metri di raffreddamento attivo per solidificarsi completamente senza deriva dimensionale. I misuratori di diametro laser, i tester di scintilla (da 1 kV a 15 kV a seconda della classe di isolamento) e i monitor di capacità funzionano continuamente in linea. Un'unità di traino argano controlla la velocità della linea con una precisione di ±0,1% prima che il cavo finito venga avvolto su una bobina di tensione.
Tipi di configurazioni di estrusori per fili e cavi

Non tutte le macchine di estrusione sono progettate allo stesso modo. La configurazione dell’estrusore per fili e cavi – monovite, tandem, coestrusione – determina direttamente quali prodotti possono essere fabbricati, a quale velocità e con quale costo di capitale. Selezionare la configurazione sbagliata per una gamma di prodotti porta a problemi di qualità, tempi di inattività eccessivi o investimenti inutili.

Configurazioni comuni di estrusori per fili e cavi e parametri operativi tipici (Fonte: specifiche tecniche di settore di Davis-Standard, Rosendahl Nextrom e Gemwell)
Tipo di estrusore Diametro della vite Applicazione primaria Velocità massima tipica della linea
Vite singola (foro liscio) 25–150 mm Isolamento e rivestimento in PVC Fino a 800 m/min (scartamento fine)
Monovite (avanzamento scanalato) 45–120 mm Composto di HDPE, LSZH, PP Fino a 600 metri/min
Doppio estrusore tandem Due viti, 45–90 mm ciascuna Isolamento e giacca a doppio strato Fino a 500 metri/min
Linea di tripla coestrusione Tre estrusori, 60–200 mm XLPE MV/HV con schermi semiconduttori 3–10 m/min (cavo di alimentazione grande)
Linea a filo sottile ad alta velocità (estrusori accoppiati) 30–45 mm pro capite Cavo coassiale Cat 6A, Cat 8 Oltre 1.000 m/min

Estrusore monovite: il cavallo di battaglia del settore

Gli estrusori monovite per fili e cavi rappresentano la maggior parte della produzione globale di materiali isolanti in termini di volume. Un estrusore monovite da 60 mm che funziona a 120 giri al minuto può fornire 180–220 kg/h di composto di PVC, sufficienti per rivestire un filo da costruzione da 1,5 mm² a 400 m/min. La semplicità di una disposizione a vite singola e cilindro significa un cambio vite più rapido per le transizioni dei prodotti, un inventario di pezzi di ricambio inferiore e una risoluzione dei problemi semplice: vantaggi che i produttori di cavi per l'edilizia di grandi volumi apprezzano molto.

Linee di coestrusione e tandem: efficienza multistrato

Per i cavi che richiedono due o più strati discreti (isolamento XLPE con rivestimento in PVC incollato o cavo automobilistico con una striscia identificativa colorata su un composto di base bianco) le configurazioni tandem o di coestrusione alimentano composti separati in una traversa a doppio o triplo canale. Ciò elimina la necessità di un passaggio di riavvolgimento tra gli strati, riducendo i costi di lavorazione del 15–25% sui prodotti multistrato. La tripla coestrusione è obbligatoria per i cavi XLPE a media tensione, in cui gli schermi semiconduttori interni ed esterni devono aderire all'isolamento mentre sono ancora fusi, senza contaminazione alle interfacce.

Materiali lavorati su un estrusore per fili e cavi

La famiglia di composti in lavorazione definisce l'intera specifica della macchina di estrusione: geometria della vite, metallurgia del cilindro, profilo di temperatura e capacità di raffreddamento. Diversi materiali isolanti si comportano in modo molto diverso durante l'estrusione e l'utilizzo del composto sbagliato su un estrusore di fili e cavi non preparato provoca una riduzione della produzione, un elevato tasso di scarti o danni alle apparecchiature.

PVC

Cloruro di polivinile (PVC)

Il PVC rappresenta circa il 35-40% di tutto il volume di isolamento dei cavi a livello globale. Si lavora facilmente a temperature comprese tra 160 e 190°C e accetta un'ampia gamma di plastificanti e imballaggi ritardanti di fiamma. La sfida principale è la sensibilità termica: al di sopra dei 200°C o sotto taglio eccessivo, il PVC si degrada e rilascia acido cloridrico, che corrode la canna e la traversa. Le viti standard per PVC utilizzano un rapporto di compressione di 2,5–3,0:1 con facchini cromati lucidi.

XLPE

Polietilene Reticolato (XLPE)

XLPE è l'isolamento standard per cavi elettrici a media tensione (1–35 kV) e ad alta tensione. La reazione di reticolazione deve avvenire dopo lo stampo, non all'interno del cilindro dell'estrusore, il che vincola la progettazione della vite per evitare un eccessivo riscaldamento a taglio. I tubi di azoto per polimerizzazione a secco mantengono temperature superiori a 200°C per i sistemi a perossido. I sistemi Silane-XLPE utilizzano un estrusore per fili e cavi più semplice ma richiedono una sauna post-estrusione o un bagno di acqua calda per completare la reazione di reticolazione.

LSZH

Basso contenuto di fumi e zero alogeni (LSZH)

I composti LSZH contengono riempitivi minerali - triidrato di alluminio (ATH) o idrossido di magnesio - con carichi del 50-65% in peso, che li rendono altamente abrasivi con una viscosità di fusione significativamente più elevata rispetto al PVC. Gli estrusori di fili e cavi che utilizzano LSZH richiedono cilindri bimetallici (superficie di usura minima di 60 HRC), viti in lega temprata e teste a croce più grandi. Le velocità di produzione sono inferiori del 20–30% rispetto alle tirature equivalenti di PVC. LSZH è obbligatorio secondo gli standard antincendio IEC 60332 ed EN 50266 per tunnel, navi marittime ed edifici pubblici.

TPU

TPE e poliuretano termoplastico (TPU)

TPE e TPU sono cresciuti rapidamente nelle applicazioni per cavi automobilistici, robotici e per utensili portatili, sostituendo la gomma vulcanizzata in molti usi ad alta flessibilità. Sono estrudibili su estrusori standard per fili e cavi con una modesta modifica della vite, lavorazione a 190–220°C ed eliminano completamente la fase di vulcanizzazione. Il TPU offre un'eccezionale resistenza all'abrasione, da 10 a 50 volte superiore a quella del PVC, rendendolo il rivestimento preferito per cavi per catene portacavi e cavi per robot industriali che si sottopongono a milioni di cicli durante la loro durata.

FEP

Fluoropolimeri (FEP, ETFE, PTFE)

I cavi isolati in fluoropolimero servono applicazioni aerospaziali, militari e industriali ad alta temperatura che richiedono un servizio continuo a 150–260°C. FEP ed ETFE sono lavorabili a fusione su estrusori specializzati per fili e cavi con percorsi di fusione rivestiti in PTFE o struttura in lega di nichel, poiché i fluoropolimeri sono corrosivi per l'acciaio standard a temperature di lavorazione di 340–380°C. Il PTFE stesso richiede l'estrusione a pistone (pasta) anziché l'estrusione a vite. Le linee dedicate di fluoropolimeri di Davis-Standard gestiscono dimensioni di conduttori da 10 AWG a 30 AWG con spessori di parete da 0,076 a 0,30 mm.

HDPE

Composti dielettrici in HDPE e schiuma

Il polietilene ad alta densità, sia solido che espanso fisicamente, è l'isolante preferito per il cablaggio dati strutturato (Cat 5e, Cat 6, Cat 6A, Cat 8) e il cavo coassiale. La schiumatura con iniezione di azoto o un agente espandente chimico riduce la costante dielettrica da 2,3 (HDPE solido) a 1,5–1,8, che è ciò che consente al cavo Cat 6A di raggiungere una larghezza di banda di 500 MHz. Il controllo del diametro su un filo isolante in schiuma e su un estrusore del cavo deve essere inferiore a ±0,005 mm per mantenere l'impedenza del cavo entro la tolleranza di ±3 ohm degli standard TIA-568.

Parametri di qualità critici che definiscono le prestazioni della macchina di estrusione

La qualità nell'estrusione di fili e cavi non è una singola variabile: è il controllo simultaneo di diversi parametri interdipendenti, spesso attraverso l'automazione a circuito chiuso sulle moderne linee di macchine di estrusione. Comprendere quali parametri contano di più e come si relazionano tra loro è la chiave per gestire un'operazione di estrusione di fili e cavi ad alto rendimento.

Eccentricità e uniformità dello spessore della parete

L'eccentricità, ovvero la posizione decentrata del conduttore all'interno dell'isolamento, determina direttamente la rigidità dielettrica del cavo e la sua capacità di superare i test di resistenza all'alta tensione. La norma IEC 60227 specifica che per un cavo da costruzione in PVC da 1,5 mm² con spessore nominale della parete di 0,7 mm, la parete minima in qualsiasi punto non deve scendere al di sotto 80% del nominale . Ciò significa che l'eccentricità massima consentita è ±0,14 mm su una parete da 0,7 mm. Per raggiungere questo obiettivo in modo costante a 500 m/min è necessaria una traversa con controllo di concentricità con bulloni di centraggio dello stampo, una guida del conduttore a monte e un monitor di capacità in linea che rimanda agli attuatori della traversa.

Stabilità della temperatura e della pressione di fusione

La pressione del fuso sulla testa della filiera è il principale indicatore in tempo reale della stabilità del processo su un estrusore per fili e cavi. Le fluttuazioni di pressione causate dall'usura della vite, dall'alimentazione incoerente dei pellet o dalle eliche usurate si manifestano direttamente come variazione del diametro del cavo finito. Una macchina di estrusione stabile mantiene la variazione della pressione di fusione inferiore a ±2 bar in condizioni stazionarie. Alcune linee di precisione installano una pompa a ingranaggi tra l'estrusore e la traversa per disaccoppiare la variazione dell'uscita della vite dalla pressione dello stampo, consentendo il controllo del diametro a ±0,003 mm: un requisito per applicazioni di cavi coassiali e in fibra ottica di precisione.

Controllo della temperatura della zona della canna

Un tipico cilindro di estrusore per fili e cavi presenta da quattro a sei zone di temperatura controllate in modo indipendente. Per il PVC, questi aumentano da circa 150°C nella zona di alimentazione a 180°C vicino alla filiera. I controller PID di precisione mantengono ciascuna zona entro ±1°C, poiché una deriva di 5°C nella temperatura di fusione si traduce direttamente in una variazione di viscosità e una dispersione dello spessore della parete. Le fasce riscaldanti e le termocoppie difettose sono una causa comune di anomalie delle zone di temperatura che vengono spesso diagnosticate erroneamente come problemi dei composti o delle viti: la sostituzione preventiva della termocoppia ogni 12-18 mesi è la migliore pratica.

Controllo della velocità della linea e del cabestano

L'unità di traino del cabestano imposta il rapporto di abbassamento e controlla direttamente il diametro finale dell'isolamento. Un argano servocomandato con feedback della tensione del rullo ballerino risponde alle letture del misuratore di diametro entro 50-100 ms sui moderni controlli di linea CNC. Una regolazione della velocità migliore della variazione di velocità di ±0,1% è essenziale per l'isolamento a parete sottile, dove un'escursione della velocità dello 0,5% produce una variazione di diametro misurabile. La velocità della linea è anche il principale fattore di produttività: raddoppiando da 200 a 400 m/min si raddoppia la produzione sulla stessa macchina di estrusione, quindi la stabilità del cabestano ha un impatto diretto sull'economia della produzione.

Qualità della superficie e tasso di superamento del test della scintilla

Difetti superficiali (bolle, cavità, striature o struttura ruvida) possono causare guasti elettrici durante il test delle scintille. Le bolle sono spesso causate da un'umidità del composto superiore allo 0,05% (risolta mediante pre-essiccazione dei pellet a 70–80°C per 2–4 ore) o da additivi volatili nel composto. Le striature indicano generalmente materiale degradato o contaminazione nelle zone morte della traversa. Il punto di riferimento del settore per le linee di isolamento volumetrico è una velocità di superamento del test della scintilla continua superiore 99,8% di tutta la lunghezza testata.

Layout completo della linea di estrusori per fili e cavi: dal pay-off al take-up

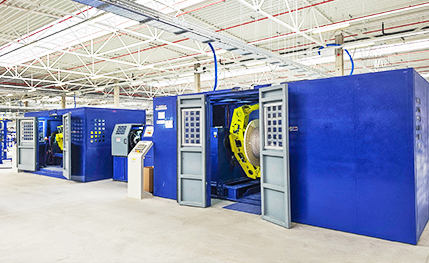
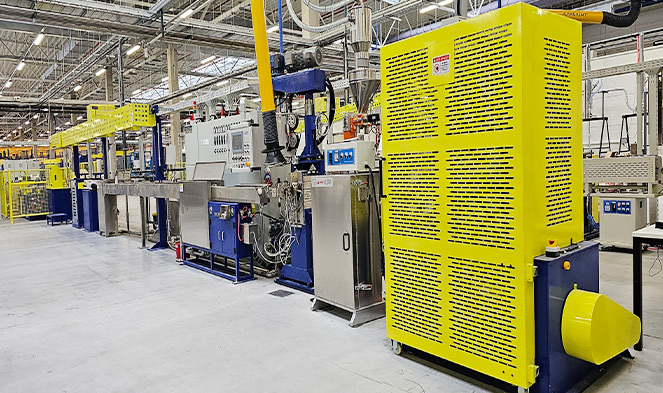
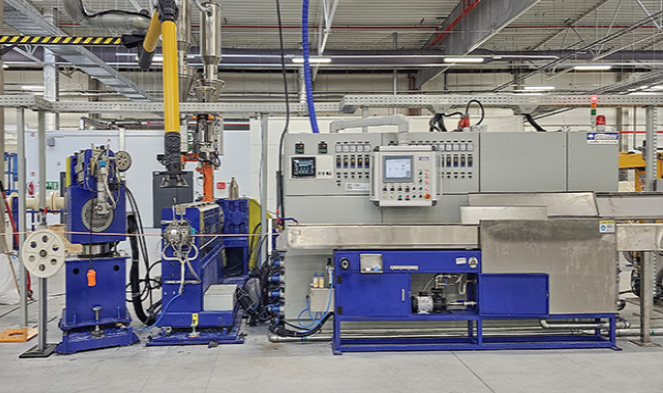
Un estrusore per fili e cavi non è mai una macchina autonoma. Si trova al centro di una linea di estrusione completa il cui layout, dalla bobina di svolgimento all'avvolgimento del cavo finito, determina gli scarti di avvio, i tempi di cambio formato e la consistenza dimensionale finale. La lunghezza totale della linea varia da 20 metri per una linea isolante per cavi di piccoli edifici a oltre 150 metri per una linea XLPE a media tensione con tubi di polimerizzazione all'azoto.

  1. Unità di pagamento — sostiene la bobina del conduttore nudo (fino a 3.000 kg per cavi di alimentazione di grandi dimensioni) con un braccio ballerino a tensione controllata. Gli avvolgimenti attivi con servoazionamento mantengono una tensione costante anche durante l'accelerazione della bobina.
  2. Piastra e preriscaldatore — raddrizza il conduttore a spirale e rimuove l'ossidazione superficiale. Il preriscaldamento a 60–120°C è standard per il cavo di alimentazione XLPE per migliorare l'adesione dell'isolamento.
  3. Estrusore per fili e cavi con testa a croce — l'unità centrale. La lunghezza della canna, il diametro della vite e il foro della traversa sono dimensionati in base al composto specifico e alla gamma di prodotti fabbricati.
  4. Vasche di raffreddamento — tipicamente da due a tre sezioni di raffreddamento ad acqua in serie con temperatura decrescente (calda, tiepida, fredda) per evitare shock termici e tensioni residue nella parete isolante.
  5. Misurazione in linea — misuratore OD laser, monitor di capacità, tester di scintilla e, facoltativamente, uno scanner dello spessore della parete a raggi X per prodotti di cavi di precisione. Tutti gli strumenti forniscono dati al PLC di linea per il controllo a circuito chiuso.
  6. Argano e ballerino — traino servocomandato che mantiene la tensione e la velocità della linea a una variazione di velocità migliore di ±0,1%.
  7. Unità di marcatura — L'unità a getto d'inchiostro o di incisione applica segni di misurazione, valori di tensione, codifica a colori e testo di identificazione sulla superficie esterna dell'isolamento o del rivestimento.
  8. Raccolta e avvolgimento — avvolgitore o twister a tamburo, con taglio e trasferimento automatico su linee dotate di accumulatore per evitare fermi produzione al cambio bobina.

Il disallineamento tra il pay-off e la traversa di soli 2–3 mm ad alta velocità provoca vibrazioni del conduttore e picchi di eccentricità difficili da correggere senza l'arresto della linea. Tutte le unità devono essere montate su un telaio di base rigido in acciaio e allineate attentamente durante l'installazione.

Difetti di estrusione su linee di estrusione di fili e cavi: cause e correzioni

Anche le linee di estrusione di fili e cavi ben mantenute presentano difetti di produzione. Riconoscere il tipo di difetto e identificarne rapidamente la causa principale fa la differenza tra un breve intervallo di correzione e ore di produzione di scarti. La tabella seguente copre i difetti più comuni riscontrati sulle linee di macchine di estrusione in tutto il settore.

Difetti comuni di estrusione di fili e cavi, cause principali e azioni correttive (Fonte: riferimento tecnico Gemwell Electrical Machinery, 2026)
Difetto Causa più comune Azione correttiva
Variazione del diametro (ciclica) Picco della vite, punta della vite usurata, pressione di fusione instabile Installare la pompa a ingranaggi; ispezionare e sostituire i componenti delle viti usurate
Bolle e vuoti nell'isolamento Umidità del composto superiore allo 0,05%; degradazione del plastificante volatile Pre-essiccazione del composto 2–4 ore a 70–80°C; rivedere il pacchetto additivi
Superficie ruvida (pelle di squalo) Frattura della fusione dovuta a un'eccessiva velocità di taglio della parete dello stampo Aumentare la temperatura dello stampo; ridurre la velocità della linea; aggiungere un aiuto alla trasformazione
Elevata eccentricità Vibrazioni del conduttore; punta dello stampo disallineata; tubo guida usurato Ricentrare la traversa; sostituire il tubo guida; controllare la tensione del conduttore
Striature e scolorimento Materiale degradato nelle zone morte della traversa Traversa di spurgo; smontare e pulire; ispezionare le zone morte
Fallimenti del test scintilla (fori di spillo) Contaminazione nel composto; bolle; punto sottile dovuto all'eccentricità Composto dello schermo; affrontare il problema dell'eccentricità; migliorare la pulizia della movimentazione dei materiali

Come selezionare la macchina di estrusione giusta per la produzione di fili e cavi

La scelta di un estrusore per fili e cavi richiede l'elaborazione di una serie strutturata di specifiche prima di rivolgersi a qualsiasi produttore. La scelta sbagliata della macchina (coclea sottodimensionata, rapporto L/D errato, raffreddamento insufficiente o velocità della linea inadeguata) non può essere completamente compensata da regolazioni operative. Definire i seguenti parametri prima di richiedere preventivi:

Intervallo di dimensioni del conduttore

Definire la sezione minima del conduttore (ad esempio 0,1 mm² per il cavo dati) e massima (ad esempio 300 mm² per il cavo di alimentazione). Questa gamma determina la dimensione del foro della traversa richiesta, la selezione della matrice e della punta e se una singola traversa può coprire l'intera gamma o se sono necessarie più traverse.

Famiglia dei composti e spessore della parete

PVC, LSZH e XLPE richiedono ciascuno una geometria della vite diversa. Lo spessore minimo della parete nella gamma di prodotti determina la selezione della geometria della matrice e della punta e l'obiettivo del rapporto di stiro (DDR). Il superamento di DDR 2.5 su LSZH può introdurre fratture da fusione, con conseguenti guasti superficiali durante il test delle scintille.

Produzione target in kg/h

Calcolare l'output target dalla velocità della linea moltiplicata per il peso lineare del cavo isolato alle dimensioni nominali. Questo calcolo dimensiona il diametro della vite dell'estrusore e il motore di azionamento. Un estrusore per fili e cavi da 60 mm che funziona a 120 giri al minuto produce circa 180–220 kg/h di composto in PVC, sufficienti per un filo da costruzione da 1,5 mm² a 400 m/min.

Tolleranze dimensionali richieste

Le tolleranze standard dei cavi da costruzione conformi alla norma IEC 60227 sono ottenibili con il feedback del calibro di diametro di base. I cavi automobilistici conformi alla norma ISO 6722 o i requisiti di cablaggio aerospaziale richiedono una pompa a ingranaggi e la misurazione dello spessore delle pareti a raggi X. Definire la tolleranza più stretta nella gamma di prodotti e dimensionare la strumentazione di conseguenza: è possibile aggiornare una pompa a ingranaggi dopo l'installazione, ma comporta costi aggiuntivi e tempi di inattività.

Numero di livelli richiesti

L'isolamento a strato singolo utilizza un estrusore. Il doppio strato (isolamento più rivestimento) richiede una linea tandem con due estrusori in sequenza o una testa a croce di coestrusione. La tripla coestrusione per cavi XLPE a media tensione con schermi semiconduttori richiede tre estrusori che alimentano un'unica traversa a tre canali: una piattaforma completamente diversa da una linea di cavi di un edificio.

Livello di automazione e budget

Una linea di estrusore per fili e cavi completamente automatizzata con controllo del diametro a circuito chiuso, cambio automatico della bobina e gestione delle ricette riduce gli scarti di avvio e i costi di manodopera del 30-60% rispetto al funzionamento manuale. I prezzi delle linee installate per una linea di cavi per edifici in PVC/LSZH per uso generico (estrusore da 60 mm, 25:1 L/D, pompa a ingranaggi, misuratore laser) vanno da $ 300.000 a $ 800.000 USD. Le linee di coestrusione tripla a media tensione XLPE partono da 2 milioni di dollari e superano gli 8 milioni di dollari per configurazioni verticali VCV complete con polimerizzazione a secco. (Fonte: riferimento del settore Gemwell, 2026)

Applicazioni di estrusori per fili e cavi in settori chiave dell'industria

La stessa tecnologia fondamentale delle macchine di estrusione serve settori radicalmente diversi, ciascuno con i propri requisiti di composti, tolleranze dimensionali ed economia di produzione. Comprendere il contesto dell'applicazione è importante quanto comprendere la macchina stessa.

Automobilistico

Automobilistico Wire Harness Cables

Automobilistico wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Infrastrutture elettriche

Cavo di alimentazione a media e alta tensione

Su scala opposta, i cavi elettrici sottomarini e i cavi terrestri ad altissima tensione utilizzano le configurazioni di estrusori di cavi e fili più grandi disponibili. Le sezioni trasversali dei conduttori da 500 mm² a 2.500 mm² richiedono linee di coestrusione triple che applicano lo schermo semiconduttore interno, la parete isolante XLPE (spessore 15–25 mm) e lo schermo semiconduttore esterno in un unico passaggio a 3–10 m/min. La pulizia dell'isolamento nella classe dei cavi 220–525 kV è straordinaria: le particelle metalliche più grandi di 125 micron nell'XLPE sono proibite, richiedendo aree di manipolazione del composto e di assemblaggio in camera bianca attorno alla traversa ultra-pulite. Con oltre 250 sistemi di cavi per edifici installati in tutto il mondo, Davis-Standard è uno dei leader riconosciuti in questo segmento.

Dati e Telecomunicazioni

Dati e Telecomunicazionimunications Cables

Il cablaggio strutturato per Ethernet Cat 6A e Cat 8 e il cavo coassiale per la distribuzione a banda larga danno priorità all'uniformità della capacità e al controllo dell'impedenza piuttosto che alla resistenza alla tensione. Il nucleo solido Cat 6A utilizza FEP espanso o isolamento solido HDPE con parete da 0,25–0,35 mm su conduttore da 0,57 mm, prodotto a 800–1.000 m/min. Il processo di schiumatura (schiuma fisica con iniezione di azoto o schiuma chimica con azodicarbonammide) riduce la costante dielettrica da 2,3 (HDPE solido) a 1,5–1,8, consentendo una larghezza di banda di 500 MHz. Il controllo del diametro su un filo isolante in schiuma e un estrusore per cavi deve raggiungere un valore migliore di ±0,005 mm per mantenere l'impedenza entro la tolleranza di ±3 ohm degli standard TIA-568.

Ricarica di veicoli elettrici

Cavi di ricarica per veicoli elettrici

I cavi di ricarica rapida CC EV gestiscono corrente continua fino a 500 A a 1.000 V CC, con raggi di curvatura inferiori a 30 mm a -40°C: una combinazione che richiede rivestimenti flessibili in TPU o silicone applicati su linee di estrusori di cavi e fili multistrato. I design raffreddati a liquido aggiungono complessità allo strato, con l'isolamento estruso su un tubo di rame che trasporta il fluido di raffreddamento. Le linee di macchine di estrusione per questo prodotto devono gestire più strati simultanei preservando le proprietà di flessibilità che consentono al cavo di appendere, riavvolgere e flettersi migliaia di volte durante l'uso sul campo. Si prevede che la domanda globale di cavi di ricarica per veicoli elettrici crescerà a un CAGR superiore al 20% fino al 2030, determinando nuovi investimenti significativi nella capacità di estrusori di fili e cavi in ​​tutto il mondo.

Pratiche di manutenzione che prolungano la durata utile dell'estrusore di fili e cavi

Un estrusore per fili e cavi è una risorsa ad alta intensità di capitale, con costi di linea installati che vanno da 300.000 dollari a oltre 8 milioni di dollari a seconda della configurazione. Una corretta manutenzione si traduce direttamente in tempi di attività, qualità del prodotto e durata di servizio misurati in anni anziché in mesi. Le pratiche seguenti rappresentano lo standard adottato dai produttori di fili e cavi ad alta produttività a livello globale.

Monitoraggio dell'usura di viti e cilindri

Misurare il diametro del foro della canna e il diametro dell'elica della vite ogni 6-12 mesi utilizzando strumenti calibrati. Quando il gioco diametrale tra vite e cilindro supera 0,4–0,6 mm (a seconda del diametro della vite), la consistenza dell'uscita diminuisce e il flusso di perdita aumenta, causando fluttuazioni di pressione che appaiono come variazione del diametro nel cavo finito. Sostituire la vite prima che la canna raggiunga lo stesso stadio di usura è generalmente più conveniente rispetto alla sostituzione simultanea di entrambe.

Frequenza di pulizia della traversa

L'LSZH e i composti pigmentati richiedono lo smontaggio e la pulizia della traversa ogni 8-24 ore di produzione per rimuovere il materiale degradato dalle zone morte dello stampo e del siluro. Il composto naturale in PVC standard su una linea pulita può durare 200-500 ore tra una pulizia completa e l'altra. Un ciclo di spurgo programmato che utilizza un composto di spurgo termostabile prima di ogni arresto rimuove i residui senza smontare e prolunga significativamente l'intervallo di manutenzione.

Ispezione della fascia riscaldante e della termocoppia

Le fasce riscaldanti e le termocoppie difettose causano anomalie nella zona di temperatura che spesso vengono diagnosticate erroneamente come problemi di composti o viti sul filo e sull'estrusore del cavo. Ispezionare trimestralmente i morsetti del riscaldatore per individuare eventuali allentamenti e punti caldi. Sostituisci preventivamente le termocoppie ogni 12-18 mesi: il costo di una termocoppia è irrisorio rispetto agli scarti generati da una singola zona di temperatura che va fuori controllo su una linea XLPE.

Servizio di trasmissione e cambio

I riduttori degli estrusori funzionano con carichi di coppia ciclici elevati. Seguire gli intervalli di cambio dell'olio per ingranaggi specificati dall'OEM, in genere ogni 4.000–8.000 ore di funzionamento. L'analisi delle vibrazioni sulla scatola del cambio due volte all'anno identifica l'usura dei cuscinetti prima di un guasto catastrofico. Un guasto al cambio su una linea di estrusori per fili e cavi ad alta velocità provoca ore o giorni di fermo macchina non programmato e potenziali danni all'albero della vite.

Calibrazione del misuratore e verifica dello Spark Tester

I misuratori di diametro laser richiedono una calibrazione mensile rispetto a target di riferimento tracciabili. I tester per scintille devono essere verificati rispetto a un difetto artificiale noto (un foro stenopeico controllato nell'isolamento) all'inizio di ogni turno di produzione. Uno spark tester non calibrato che non rileva guasti reali è più pericoloso di nessun tester, perché crea falsa fiducia nella qualità del prodotto durante la spedizione di cavi difettosi.

Qualità dell'acqua della vasca di raffreddamento

L'acqua della vasca di raffreddamento accumula nel tempo crescita biologica, depositi di calcare ed elementi estraibili di plastificanti. Il biofouling all'interno di una vasca di raffreddamento può contaminare la superficie del cavo con depositi organici che si manifestano come striature superficiali o problemi di adesione. Mantenere la conduttività dell'acqua, il pH e i livelli di biocidi entro i limiti delle specifiche. Completare i cicli di scarico e pulizia del sistema a vasca con cadenza trimestrale o più frequentemente su linee in PVC dove l'estrazione di plastificante nell'acqua è elevata.

Specifiche di vite e cilindro per diversi composti di cavi

La vite e il cilindro sono i componenti meccanicamente più critici in qualsiasi estrusore per fili e cavi. La loro geometria, metallurgia e trattamento superficiale determinano la velocità di produzione, l'omogeneità del composto, la stabilità della pressione e la durata di servizio. Specificare la vite corretta per la famiglia di composti target non è facoltativo: l'utilizzo di una vite in PVC su un composto XLPE o LSZH produrrà problemi di qualità che non possono essere risolti regolando i profili di temperatura o velocità.

Specifiche consigliate di viti e cilindri per famiglia di composti per applicazioni di estrusori per fili e cavi
Compound Rapporto L/D Rapporto di compressione Rivestimento della canna Superficie della vite Intervallo di temperatura di processo
PVC Da 20:1 a 25:1 2,5–3,0:1 Bimetallico standard Cromato, lucido 150–190°C
XLPE Da 25:1 a 30:1 2,0–2,5:1 Bimetallico standard Lega trattata con nitruro 200–220°C
LSZH/HFFR Da 25:1 a 36:1 2,0–2,8:1 Bimetallico ad alta usura (60 HRC min) Acciaio altolegato temprato 180–210°C
TPU/TPE Da 20:1 a 24:1 2,5–3,5:1 Bimetallico standard Trattato con nitruro 190–220°C
FEP/ETFE Da 20:1 a 24:1 3,0–4,0:1 Rivestito in PTFE o lega di nichel Lega di nichel 340–380°C

Il rapporto L/D (lunghezza/diametro) è uno dei parametri più dibattuti nelle specifiche degli estrusori per fili e cavi. Le viti più lunghe forniscono un tempo di permanenza maggiore per la fusione e l'omogeneizzazione, il che è vantaggioso per composti difficili come LSZH con un carico di riempitivo del 50–65%. Tuttavia, le viti più lunghe aumentano anche l’apporto di calore di taglio, che può innescare una reticolazione prematura nell’XLPE o il degrado nel PVC sensibile al calore. Alcuni fornitori offrono viti con un L/D di 36:1 specifiche per applicazioni fisiche di schiuma in cui la miscelazione e la fusione precisa del materiale sono fondamentali. La scelta giusta dipende sempre dal composto specifico da elaborare, non da un'unica raccomandazione universale.

v