E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


La risposta diretta: cosa definisce una buona macchina per la sezione trasversale del filo di rame
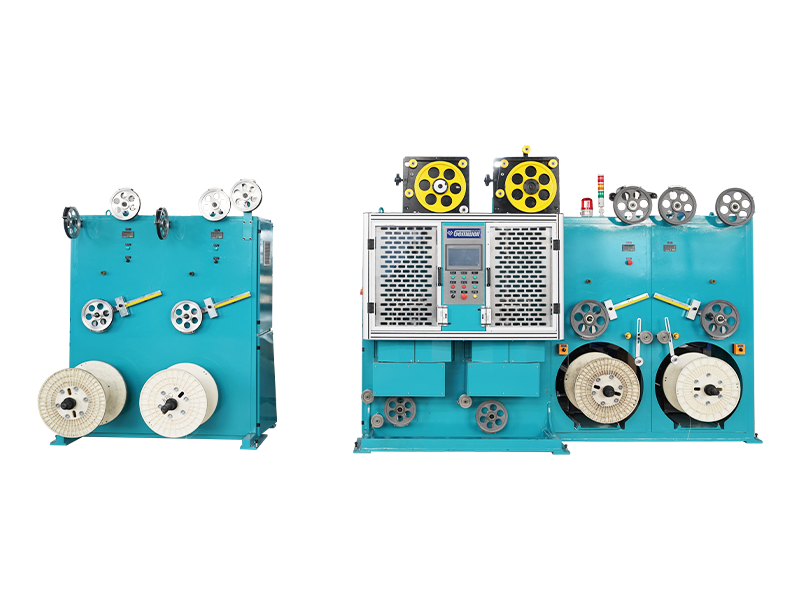
A macchina per la sezione trasversale del filo di rame viene giudicata innanzitutto dalla ripetibilità dimensionale, non dalla velocità massima. Il punto di riferimento diretto utilizzato nella maggior parte delle fabbriche di conduttori è l'area della sezione trasversale finita contenuta all'interno più o meno 1%. nominale su un'intera bobina di produzione, confermato dalla misurazione continua del diametro laser anziché dalla misurazione manuale periodica. Tutto il resto di questo articolo, dalla progettazione della gabbia ai programmi di usura degli stampi, esiste per proteggere quel singolo numero.
La struttura in rame intrecciato è preferita rispetto all'asta piena laddove un cavo deve sopravvivere a piegature ripetute. Suddividere un conduttore grande in 7, 19 o 37 trefoli più fini distribuisce lo stress di flessione su molti raggi piccoli invece che su uno grande, che è il motivo meccanico per cui i conduttori a trefoli resistono alla rottura per fatica molto più a lungo rispetto al filo pieno della stessa area di sezione trasversale.
Una breve storia dell'evoluzione delle attrezzature per lo spiaggiamento
La prima cordatura dei fili si basava su semplici telai per la produzione di corde adattati da macchine tessili, dove le bobine erano montate su un cestello ruotato manualmente. I fili di rame sono stati disposti insieme a bassa velocità e la consistenza della sezione trasversale dipendeva in larga misura dalla sensazione di tensione dell'operatore piuttosto che da qualsiasi feedback misurato.
Il passaggio alle gabbie a telaio rigido motorizzato nella metà del XX secolo ha consentito a più bobine di ruotare come un'unica unità bilanciata, che è ciò che per primo ha reso possibile ottenere una sezione trasversale veramente rotonda e ripetibile a velocità di produzione. I progetti tubolari e planetari sono seguiti una volta che la tecnologia dei cuscinetti e dei motori è maturata abbastanza da supportare velocità di rotazione più elevate senza vibrazioni eccessive.
Le linee moderne aggiungono il controllo della tensione servoassistito e la misurazione laser in linea, chiudendo il cerchio tra ciò che la macchina sta facendo e ciò che la sezione trasversale finita misura effettivamente, secondo per secondo, invece di fare affidamento sul campionamento di fine ciclo.

Principio di funzionamento fondamentale dietro la cordatura e la torsione
Indipendentemente dalla famiglia della macchina, tre azioni fisiche si verificano in sequenza: i trefoli vengono estratti dalle bobine di alimentazione sotto tensione posteriore controllata, convergono in uno stampo di formatura o in un punto di torsione in cui è impostata la geometria di avvolgimento e il fascio finito viene tirato in avanti da un argano ad una velocità adattata alla velocità di rotazione dell'elemento di torsione. Il rapporto tra la velocità del cabestano e la velocità di rotazione è ciò che determina la lunghezza dell'avvolgimento, e la lunghezza dell'avvolgimento è ciò che determina sia la flessibilità che la densità di impaccamento finale della sezione trasversale.
La tensione della schiena merita un'attenzione particolare perché agisce su ogni singola ciocca in modo indipendente. Se un freno della bobina è anche leggermente più stretto dei suoi vicini, quel filo sarà sottoposto a una tensione maggiore rispetto agli altri, tirandosi verso il centro del fascio e distorcendo lo strato esterno in una forma irregolare e non rotonda una volta che il conduttore è finito.
Quattro famiglie di macchine a confronto
Macchine per l'impacchettamento
Le macchine trefolatrici attorcigliano un gruppo sciolto di fili sottili, tipicamente di diametro compreso tra 0,05 mm e 0,4 mm, senza una gabbia rigida che trasporta l'intero assemblaggio. Questo design si adatta ai conduttori flessibili utilizzati nel cavo degli auricolari, nel cavo USB e nel cablaggio di controllo sottile, con velocità di rotazione comunemente intermedie 2.000 e 6.000 giri/min a seconda di quanti fili vengono combinati.
Cordatrici per telai rigidi
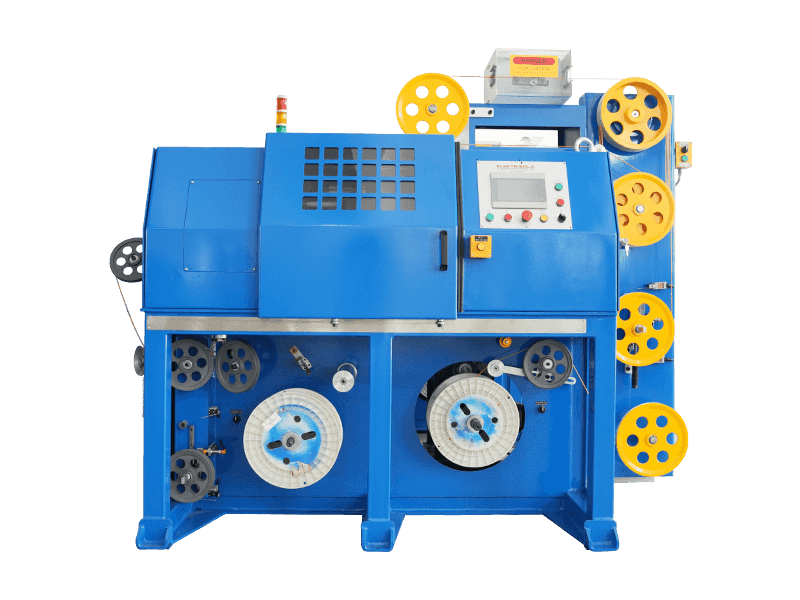
Le macchine a telaio rigido montano bobine individuali su una gabbia che ruota come una singola unità bilanciata, che mantiene la tensione uniforme su ogni filo. Ciò rende le apparecchiature a telaio rigido la scelta standard per conduttori di medie e grandi dimensioni, da circa 6 mm quadrati fino a diverse centinaia di mm quadrati, dove uno strato esterno rotondo è davvero importante per l'estrusione a valle.
Cordatrici tubolari
I design tubolari fanno passare il filo attraverso un tubo rotante anziché un telaio a gabbia completa, riducendo la massa rotante e consentendo una maggiore velocità della linea per sezioni piccole e medie. Le fabbriche che utilizzano conduttori ad alto volume e di calibro moderato spesso preferiscono apparecchiature tubolari per il rumore più basso e l'ingombro ridotto sul pavimento.
Cordatrici planetarie
Le macchine planetarie sono costruite in modo tale che i fili pre-torti non ruotino mai attorno al proprio asse pur essendo avvolti insieme come un fascio. Questo è il metodo preferito laddove la durata a fatica del filo supera la velocità di produzione grezza, come nel caso dei nuclei dei cavi di alimentazione destinati a un servizio di flessione costante.
Geometria della sezione trasversale: lunghezza di posa, modello di strato e compattazione
La lunghezza di avvolgimento è la distanza lungo il conduttore finito necessaria affinché un singolo filo completi un avvolgimento completo di 360 gradi. Una lunghezza di avvolgimento più breve offre una migliore flessibilità ma consuma più lunghezza di rame per coprire la stessa lunghezza del percorso, il che riduce leggermente l'area della sezione trasversale effettiva se il diametro del trefolo non viene regolato per compensare.
| Struttura a strati | Conteggio totale dei fili | Uso comune |
|---|---|---|
| 1 centro 6 | 7 | Cavo di controllo, cablaggio dell'apparecchio |
| 1 centro 6 12 | 19 | Cavo di distribuzione dell'energia |
| 1 centro 6 12 18 | 37 | Cavo flessibile per saldatura, robotica |
| Multistrato, 61 fili | 61 | Cavo di alimentazione flessibile per carichi pesanti |
I rulli di compattazione installati direttamente dopo la testa di torsione comprimono il fascio rotondo in un profilo più denso, eliminando gli spazi d'aria tra i singoli fili. Un conduttore compatto a 19 fili mostra tipicamente una riduzione del diametro esterno di circa Dall'8 al 10%. rispetto alla stessa area della sezione trasversale lasciata non compattata, che è importante ovunque il cavo finito debba essere inserito all'interno di un cilindro del connettore fisso o di un condotto dimensionato.
Dove l'A Macchina per torcire coppie di fili Si adatta alla linea
A Macchina per torcire coppie di fili è una categoria di attrezzatura separata dalle macchine per la cordatura di sezioni trasversali. Invece di combinare molti filamenti di rame nudo in un unico conduttore, sono necessari due conduttori singoli già isolati e li attorciglia l'uno attorno all'altro per formare una coppia bilanciata, l'elemento fondamentale della maggior parte dei cavi dati e di comunicazione. La torsione annulla l'interferenza elettromagnetica tra i due conduttori, motivo per cui ogni cavo Ethernet di categoria e la maggior parte dei cavi per strumentazione si basano su coppie intrecciate anziché su una semplice disposizione parallela.
Il passo di torsione è il parametro che gli ingegneri monitorano più da vicino su una macchina torcitrice per coppie di fili. Un passo più stretto, che significa più torsioni per metro, migliora la reiezione del rumore ma consuma più filo isolato per metro finito e aumenta leggermente l'attenuazione a frequenze più elevate. La produzione standard di coppie di telecomunicazioni normalmente esegue un passo intermedio 12 mm e 20 mm e all'interno di un cavo a quattro coppie ciascuna coppia è solitamente impostata su un tono leggermente diverso per evitare diafonia tra coppie vicine.
Impostazioni chiave regolabili su una macchina per torcitura di coppie di fili
- Passo di torsione, impostato in modo indipendente per ciascuna posizione del mandrino
- Controtensione su ogni singolo conduttore di alimentazione
- Velocità di avvolgimento del cabestano, adattata esattamente al numero di giri della testa di torsione
- Tensione del freno di compensazione per evitare ringhi sulla bobina di alimentazione
- Offset del passo da coppia a coppia all'interno di un cavo multicoppia
Molti impianti di produzione ora combinano una macchina per la sezione trasversale del filo di rame per la fase del conduttore con una macchina torcitrice per coppie di fili per la fase di cablaggio su una linea continua. Ciò riduce i tempi di gestione tra i processi e diminuisce la possibilità di ossidazione superficiale sui fili di rame nudo lasciati in attesa tra stazioni separate.
Effetti del grado di rame, della trafilatura e della ricottura sulla qualità della cordatura
La barra di rame che alimenta una macchina a sezione trasversale è quasi sempre rame elettrolitico a passo tenace con una purezza di 99,9%. o superiore, ridotto attraverso una serie di filiere prima di raggiungere la testa di torcitura. La temperatura di ricottura durante la fase di trafilatura influisce direttamente sul comportamento di ciascun filo una volta che colpisce la gabbia di cordatura; il rame sottoricotto rimane più rigido e ritorna indietro dopo la torsione, distorcendo una sezione trasversale rotonda in una forma leggermente ovale una volta che il conduttore lascia lo stampo di formatura.
Il test di conduttività dopo la cordatura in genere punta a un valore vicino a 100% IACS (Standard internazionale sul rame ricotto). Qualsiasi calo misurato al di sotto di circa il 98% IACS di solito indica una filiera di trafilatura surriscaldata o un eccessivo allungamento del filo introdotto durante il passaggio di cordatura stesso, entrambi i quali vale la pena verificare prima di ipotizzare un problema di qualità della materia prima.
Anche la finitura superficiale gioca un ruolo che è facile trascurare. I fili tirati con filiere usurate presentano sottili rigature longitudinali che aumentano leggermente la resistenza superficiale e possono accelerare l'usura localizzata sulla filiera di formatura della cordatrice una volta che il filo abrasivo inizia a attraversarla migliaia di volte per turno.
I sistemi di controllo della tensione e perché sono più importanti della potenza del motore
Gli acquirenti nuovi alle attrezzature per la cordatura spesso si concentrano innanzitutto sulla potenza del motore, ma il controllo della tensione è ciò che effettivamente determina la consistenza della sezione trasversale. I freni ad attrito meccanico erano il metodo tradizionale, utilizzando un tampone caricato a molla contro ciascuna flangia della bobina e, sebbene poco costosi, si usurano in modo non uniforme nel tempo e richiedono frequenti regolazioni manuali per rimanere in equilibrio su un set completo di bobine.
I freni a particelle magnetiche hanno sostituito i cuscinetti a frizione sulla maggior parte delle macchine di fascia media e premium perché mantengono un valore di tensione impostato indipendentemente dalla quantità di filo rimasto sulla bobina, cosa che i freni a frizione non possono fare poiché il diametro della bobina si restringe durante un ciclo. Il controllo attivo della tensione servoassistito fa un ulteriore passo avanti, utilizzando un piccolo motore su ciascuna posizione della bobina per aggiungere o rimuovere attivamente la tensione in base al feedback in tempo reale, cosa ora comune sulle linee che producono sezioni trasversali a tolleranza stretta per applicazioni di cablaggio automobilistico o aerospaziale.
Gli operatori dei controlli di qualità in linea eseguono durante un turno di produzione
La maggior parte delle linee moderne monta un micrometro laser direttamente dopo la testa di cordatura per registrare continuamente il diametro esterno invece di fare affidamento sul campionamento manuale ogni pochi minuti. Questo rileva la deriva nella sezione trasversale prima che venga interessata l'intera bobina. I punti di controllo tipici durante un turno includono quanto segue.
- Misurazione del diametro esterno, registrata in continuo tramite misuratore laser
- Verifica della lunghezza dell'avvolgimento utilizzando un trefolo contrassegnato e un controllo fisico del righello
- Ispezione visiva della superficie del trefolo per individuare segni di rigatura lasciati da filiere usurate
- Campionamento della resistenza per sezione di 500 metri rispetto al valore target ohm per km
- Controllo della tensione della bobina per verificare un avvolgimento uniforme senza nidificazione di uccelli
Un improvviso cambiamento nella lunghezza dell'avvolgimento nel corso di una bobina è quasi sempre riconducibile a uno slittamento della cinghia del cabestano o a una tensione di rendimento irregolare su una delle bobine, entrambe soluzioni rapide una volta segnalate in anticipo piuttosto che scoperte dopo che la bobina è già stata avvolta e spedita a un cliente.
Difetti comuni della sezione trasversale e loro cause principali
| Difetto osservato | Probabile causa principale | Correzione tipica |
|---|---|---|
| Sezione trasversale ovale | Tensione posteriore della bobina irregolare | Riequilibrare le impostazioni dei freni sulla gabbia |
| Il filo era sciolto e indistinto | Stampo di formatura usurato | Sostituire lo stampo negli orari previsti |
| Diametro che va alla deriva a metà bobina | Cinghia del cabestano scorrevole | Tendere o sostituire la cinghia |
| Rigature superficiali sui trefoli | Matrice di trafilatura usurata a monte | Ispezionare e scambiare il set di matrici da disegno |
| Passo di torsione incoerente sulle coppie | Cuscinetto del mandrino usurato che provoca vibrazioni | Lubrificare o sostituire il cuscinetto |
Automazione, controllo PLC e registrazione dati su linee moderne
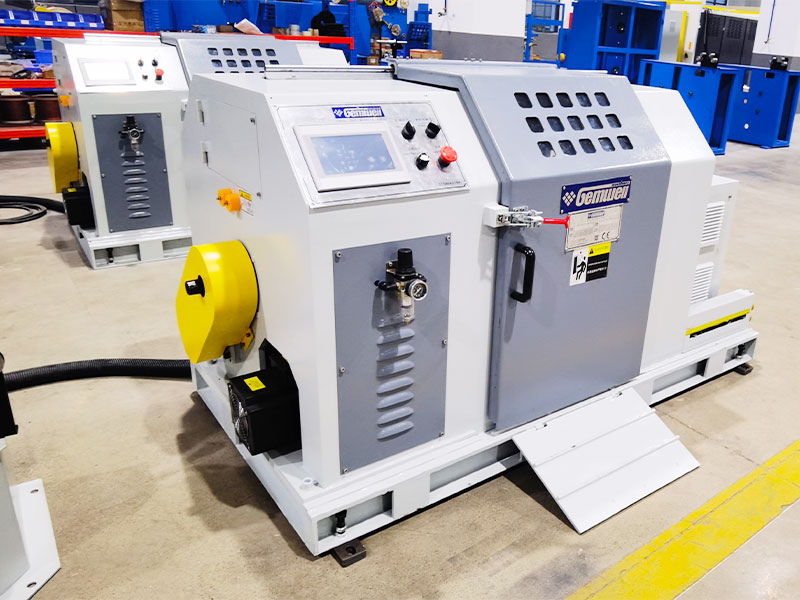
Le nuove installazioni di macchine per la cordatura di sezioni trasversali di filo di rame funzionano con un controller logico programmabile che memorizza una ricetta per ciascun codice prodotto, coprendo insieme la lunghezza di avvolgimento, i valori di tensione e la velocità del cabestano in un unico file. Il passaggio da un prodotto all'altro diventa una questione di caricamento di una ricetta memorizzata anziché reimpostare manualmente una dozzina di quadranti, il che riduce i tempi di cambio e riduce la possibilità che un errore di impostazione si ripeta durante un'intera corsa.
La registrazione dei dati collegata al PLC crea inoltre un record tracciabile per ogni bobina prodotta, contrassegnando le letture del diametro, la velocità di funzionamento e qualsiasi evento di allarme rispetto a un numero di serie della bobina. Questa tracciabilità diventa preziosa ogni volta che un cliente a valle segnala un problema, poiché il team di produzione può ottenere il registro esatto per quella bobina anziché fare affidamento sulla memoria o su un registro cartaceo.
Applicazioni industriali per conduttori in rame intrecciati e intrecciati
I conduttori in rame intrecciati e i doppini intrecciati sono presenti in un'ampia gamma di settori e ciascuna applicazione attribuisce una priorità diversa all'output della macchina a sezione trasversale.
| Industria | Priorità | Sezione trasversale tipica |
|---|---|---|
| Cablaggio automobilistico | Resistenza alla fatica da flessione | da 0,35 a 6 mmq |
| Cavo dati e telecomunicazioni | Passo di torsione coerente | Da 24 a 26 AWG per conduttore |
| Cavo di alimentazione dell'edificio | Profilo rotondo e compatto | da 6 a 240 mmq |
| Robotica e cavo per catena portacavi | Elevata durata del ciclo flessibile | da 0,14 a 2,5 mmq |
| Cavo di energia rinnovabile | Alta conduttività, resistenza agli agenti atmosferici | da 4 a 95 mmq |
Considerazioni sul consumo energetico e sull'efficienza della linea
La massa rotante è il principale fattore di consumo di energia su una linea di cordatura, poiché accelerare e decelerare una gabbia della bobina carica richiede molta più potenza rispetto alla semplice trazione del filo in avanti a velocità costante. I design tubolari, che trasportano meno massa rotante rispetto a una gabbia a telaio completamente rigido, generalmente consumano notevolmente meno energia per chilogrammo di conduttore finito a velocità di uscita comparabili.
Gli azionamenti a frequenza variabile su motori a cabestano e a gabbia consentono alla linea di aumentare gradualmente la velocità anziché saltare direttamente al massimo numero di giri, proteggendo così i componenti meccanici e attenuando i picchi di assorbimento di potenza che altrimenti si manifesterebbero sui costi della domanda elettrica di una struttura.
Abitudini di manutenzione che mantengono stabile la precisione della sezione trasversale
Lo spostamento della sezione trasversale su una macchina cordatrice è raramente causato da un guasto drammatico; solitamente è il lento accumulo di piccoli punti di usura. L'usura della matrice è il colpevole più comune, poiché una matrice di formatura usurata consente gradualmente al fascio di fili di aprirsi leggermente più ampio rispetto alle specifiche. Gli operatori che registrano le ore degli stampi e sostituiscono gli stampi di formatura secondo un programma fisso, invece di aspettare un difetto visibile, segnalano un numero molto inferiore di bobine fuori tolleranza durante un intero anno di produzione.
Anche la lubrificazione dei cuscinetti sulla gabbia o sul tubo rotante influisce indirettamente sulla sezione trasversale. Un cuscinetto asciutto o usurato introduce vibrazioni nella testa di torsione, che si manifesta come una lunghezza di avvolgimento incoerente piuttosto che un problema di diametro, quindi un tecnico che insegue un reclamo sul diametro dovrebbe comunque controllare le condizioni del cuscinetto anche quando la lettura del diametro stesso appare stabile sul tronco.
L'allineamento del rullo guida è un altro elemento che merita un controllo periodico, poiché un rullo guida leggermente disallineato può introdurre una leggera trazione laterale sul percorso del filo che si presenta successivamente come una sezione trasversale ovale solo ad un attento esame.
Scelta tra tipi di macchine per una nuova linea di produzione
Gli acquirenti che confrontano una macchina per la cordatura di fili di rame con una macchina per la raccolta di fili o una macchina per torcire coppie di fili dovrebbero iniziare con le specifiche del prodotto finito, non con il catalogo dell'attrezzatura. Se l'uscita è un singolo conduttore di 6 mm quadrati o più destinato alla distribuzione di energia, la scelta pratica è un telaio rigido o una trefolatrice tubolare dotata di rulli di compattazione. Se l'uscita è una coppia di comunicazione a due conduttori, è necessaria una macchina torcitrice dedicata per coppie di fili con passo programmabile indipendentemente per ogni fuso, poiché una cordatrice da sola non può produrre una coppia intrecciata controllata da un filo preisolato.
Merita attenzione anche la compatibilità della velocità di linea tra le apparecchiature a monte e a valle. Una testa di cordatura che funziona più velocemente di quanto l'estrusore di isolamento a valle possa gestire crea semplicemente un problema di buffer loop, quindi far corrispondere le velocità del cabestano su tutta la linea impedisce picchi di tensione inutili che distorcono la sezione trasversale in corrispondenza della giunzione tra le macchine.
Anche lo spazio occupato e la futura gamma di prodotti meritano di essere presi in considerazione in anticipo. L'ingombro ridotto di una macchina tubolare si adatta alle strutture che gestiscono volumi elevati di una gamma di scartamento ridotto, mentre una linea di telaio rigido offre maggiore flessibilità per gestire una più ampia gamma di sezioni trasversali sulla stessa attrezzatura nel tempo.
Domande frequenti
Quale tolleranza della sezione trasversale dovrebbe avere una cordatrice per rame?
La maggior parte degli acquirenti di conduttori specifica una tolleranza intorno più o meno 1%. dell'area della sezione trasversale nominale, verificata mediante misurazione laser continua del diametro durante la produzione anziché tramite soli controlli a campione.
Una macchina torcitrice per coppie di fili è uguale a una macchina per l'avvolgimento di trefoli?
No. Una macchina attorcigliatrice attorciglia molti fili nudi in un conduttore, mentre una macchina attorcigliatrice a coppia di fili attorciglia insieme due conduttori già isolati per formare una coppia bilanciata utilizzata nei cavi dati e telecomunicazioni.
Perché la compattazione modifica il diametro esterno di un conduttore a trefolo?
I rulli di compattazione premono il fascio di fili rotondi in una forma più densa subito dopo la torsione, eliminando gli spazi d'aria tra i fili. Ciò in genere riduce il diametro esterno di circa Dall'8 al 10%. rispetto ad un fascio non compattato della stessa area della sezione trasversale.
Cosa causa una sezione trasversale ovale anziché rotonda dopo la cordatura?
Una tensione posteriore irregolare sulle bobine, il rame sottoricotto che ritorna indietro dopo la torsione o uno stampo di formatura usurato sono le tre cause più comuni di una sezione trasversale finita non rotonda.
Con quale frequenza è necessario sostituire gli stampi di formatura su una linea di cordatura?
Un programma fisso di sostituzione delle matrici ogni ora, invece di attendere un difetto visibile, mantiene stabile la tolleranza della sezione trasversale ed evita il graduale ampliamento che deriva dalle matrici usurate.
Perché il passo di torsione è diverso tra le coppie all'interno dello stesso cavo multicoppia?
Assegnare a ciascuna coppia un tono leggermente diverso riduce la possibilità che due coppie ricevano interferenze reciproche, poiché la corrispondenza dei toni tra coppie vicine aumenta il rischio di diafonia a determinate frequenze.
Qual è la differenza tra un freno ad attrito e un freno a particelle magnetiche?
Un freno a frizione utilizza un cuscinetto caricato a molla contro la flangia della bobina e necessita di una regolazione manuale quando la bobina si svuota, mentre un freno a particelle magnetiche mantiene automaticamente un valore di tensione impostato indipendentemente dal filo rimanente sulla bobina.
 Imparentato Prodotti