E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Come è realizzato il cavo in fibra ottica: la risposta breve
Il cavo in fibra ottica viene costruito in cinque fasi principali: una preforma di vetro è fabbricata da silice ultrapura, la preforma viene aspirata in una fibra sottilissima all'interno di una torre di trafilatura, la fibra nuda viene rivestita e tamponata per protezione, più fibre vengono intrecciate attorno a un elemento di rinforzo centrale e il nucleo finito viene rivestito attraverso un processo di estrusione. La fase di rivestimento è quella in cui a macchina per l'estrusione di guaine per fili e cavi diventa l'elemento centrale dell'attrezzatura , poiché scioglie e applica lo strato polimerico esterno che protegge il nucleo della fibra dall'umidità, dallo schiacciamento e dall'esposizione ai raggi UV. Ognuna di queste fasi è strettamente controllata, perché il nucleo di una fibra è largo circa 125 micron, circa lo spessore di un capello umano, e anche una piccola deviazione di temperatura, tensione o velocità della linea può rovinare un intero ciclo di produzione.
Quello che all’esterno sembra un semplice cavo rivestito di plastica è, in realtà, il prodotto finale della chimica del vetro, dell’ottica di precisione, della cordatura meccanica e dell’estrusione di polimeri che lavorano insieme su un’unica linea continua. Un cavo condotto, un cavo aereo autoportante e un cavo di connessione per interni partono tutti dalla stessa fibra di base, ma divergono nettamente quando entrano in gioco il buffer, gli elementi di resistenza e il design del rivestimento. Comprendere l'origine di queste differenze rende molto più semplice specificare il cavo giusto e l'attrezzatura di produzione giusta per un determinato progetto.
Il resto di questa guida illustra dettagliatamente ogni fase di produzione, spiega l'attrezzatura utilizzata in ogni fase, confronta i materiali della guaina che determinano le prestazioni sul campo e risponde alle domande che sorgono più spesso da chi acquista cavi o valuta una linea di produzione per la prima volta.
Le materie prime dietro ogni fibra ottica
La fibra ottica inizia come silice, una forma di sabbia purificata che deve essere quasi priva di impurità metalliche prima di poter trasmettere la luce su lunghe distanze. Anche tracce di ferro, rame o cromo all'interno del vetro disperderanno e assorbiranno la luce, riducendo drasticamente la distanza di trasmissione utilizzabile. La silice utilizzata per la fibra per telecomunicazioni viene raffinata a livelli di purezza ben oltre la normale produzione di contenitori o vetri per finestre, spesso misurati in parti per miliardo per le impurità che contano maggiormente per le prestazioni ottiche.
I produttori drogano questa silice con piccole quantità misurate con precisione di composti di germanio, fosforo o boro. Il drogaggio modifica l'indice di rifrazione del vetro, che è ciò che consente alla luce di rimbalzare lungo la fibra invece di fuoriuscire dai lati. Al nucleo e al rivestimento circostante vengono assegnati appositamente indici di rifrazione diversi , e questa differenza è ciò che rende possibile la riflessione interna totale, e quindi la trasmissione dei dati a lunga distanza. Una maggiore concentrazione di germanio aumenta l'indice di rifrazione del nucleo rispetto al rivestimento di silice pura che lo circonda, mentre i composti di boro e fluoro vengono talvolta utilizzati per abbassare l'indice del rivestimento invece di aumentare quello del nucleo, a seconda del percorso di produzione utilizzato dall'impianto.
Oltre al vetro stesso, un cavo finito riunisce un'ampia gamma di materiali di supporto, ciascuno scelto per uno specifico lavoro meccanico o ambientale piuttosto che per l'aspetto:
- La silice (biossido di silicio) costituisce il vetro di base sia per il nucleo che per il rivestimento
- Il tetracloruro di germanio aumenta l'indice di rifrazione del nucleo durante la deposizione di vapore
- I composti di fosforo e boro regolano con precisione la viscosità del vetro e la temperatura di rammollimento durante la trafilatura
- Le resine acriliche o siliconiche costituiscono i rivestimenti primari e secondari applicati subito dopo la trafilatura
- L'asta di plastica rinforzata con fibra di vetro, il filo di acciaio o il filato di aramide fungono da elementi di rinforzo centrali o periferici
- Il gel blocca-acqua o i filati rigonfiabili asciutti proteggono dall'ingresso di umidità all'interno dei tubi sciolti
- Composti di polietilene, PVC o alogeni a bassa emissione di fumi formano il rivestimento esterno estruso
L’approvvigionamento di versioni coerenti e stabili da lotto a lotto di ciascuno di questi input è importante tanto quanto il processo di produzione stesso. Un fornitore di resina che modifica leggermente la sua formulazione tra una spedizione e l'altra può costringere una linea di produzione a ricalibrare il proprio profilo di temperatura di estrusione, anche quando nulla sulla macchina stessa è cambiato.
Fabbricazione di preforme: costruzione del progetto di vetro
Prima che qualsiasi fibra possa essere stirata, i produttori costruiscono una preforma, una solida bacchetta di vetro delle dimensioni di un manico di scopa che contiene una versione in miniatura del nucleo della fibra finita e della struttura del rivestimento, ingrandita di un fattore di migliaia. Il metodo più utilizzato è la deposizione di vapore chimico modificato, solitamente abbreviata in MCVD, sebbene alcuni produttori utilizzino anche la deposizione di vapore esterno e la deposizione assiale di vapore a seconda del tipo di fibra e del volume target.
- Un tubo cavo di silice è montato orizzontalmente su un tornio per la lavorazione del vetro e fatto ruotare continuamente
- I gas cloruro, inclusi tetracloruro di silicio, tetracloruro di germanio e ossigeno, vengono iniettati nel tubo rotante
- Una torcia riscaldante riscalda il tubo a circa 1500 gradi Celsius, facendo reagire i gas e depositando strati di vetro estremamente sottili sulla parete interna
- La torcia passa avanti e indietro decine di volte e ogni passaggio aggiunge un altro strato sottile, costruendo gradualmente il materiale del nucleo con il profilo di drogaggio corretto
- Una volta depositati abbastanza strati, il tubo viene riscaldato ulteriormente e collassato sotto la sua stessa morbidezza in una solida bacchetta di vetro, la preforma finita
- La preforma viene ispezionata otticamente e dimensionalmente prima di essere approvata per la fase di trafilatura
Una singola preforma, una volta stesa, può essere trasformata in molti chilometri di fibra finita, quindi la consistenza in questa fase ha un effetto enorme sulla qualità del prodotto finale. Un singolo difetto di fabbricazione nella preforma si ripeterà per tutta la lunghezza della fibra da essa estratta , motivo per cui questa fase riceve il controllo di processo più rigoroso dell'intera linea. Alcuni produttori ora utilizzano tecniche di rivestimento, aggiungendo un ulteriore strato di silice pura attorno a un'asta centrale più piccola e più strettamente controllata, che consente loro di aumentare le dimensioni della preforma e quindi la lunghezza della fibra trafilata senza sacrificare la precisione della fase di deposizione del nucleo.
Il diametro della preforma, la rettilineità e la tensione interna vengono tutti controllati prima che una preforma venga autorizzata per il disegno. È comunque possibile stirare una preforma leggermente piegata, ma in genere necessita di una velocità di stiramento più lenta e di un controllo della tensione più stretto per compensare, il che riduce la produttività complessiva della linea.
Disegno della fibra: trasformare le bacchette di vetro in fili sottilissimi
La preforma viene caricata, con la punta rivolta verso il basso, in una torre di disegno che può raggiungere diversi piani di altezza in un grande impianto di produzione. Una fornace nella parte superiore della torre ammorbidisce la punta della preforma a una temperatura compresa tra 2.000 e 2.200 gradi Celsius, abbastanza calda da far sì che la sola gravità inizi a tirare verso il basso un sottile filamento di vetro fuso. Da quel momento in poi, l'intera torre esiste per gestire un filo di vetro continuo e ininterrotto mentre cade, si raffredda e si indurisce.
Controllo del diametro
Un sistema di misurazione laser senza contatto controlla il diametro della fibra migliaia di volte al secondo, mantenendolo entro circa 1 micron dal target di 125 micron mentre la velocità di estrazione viene regolata in tempo reale per compensare eventuali derive.
Raffreddamento
La fibra appena trafilata passa attraverso una camera di raffreddamento, a volte utilizzando gas elio per un trasferimento di calore più rapido e uniforme, subito dopo aver lasciato il forno, poiché l'applicazione di un rivestimento sul vetro ancora morbido deformerebbe il filo.
Rivestimento
Un rivestimento in acrilato a doppio strato, uno strato interno più morbido e uno strato esterno più duro, viene applicato e polimerizzato con luce ultravioletta prima che la fibra tocchi un rullo di guida, proteggendo il vetro dai graffi superficiali che potrebbero indebolirlo.
Presa in carico
La fibra finita viene avvolta su una bobina sotto una tensione attentamente controllata, poiché la tensione irregolare in questa fase si manifesta successivamente come un'attenuazione incoerente o, in casi estremi, una crepa nascosta che cede mesi dopo l'installazione.
La velocità di estrazione è uno dei numeri più monitorati dell'intera linea. Le torri moderne solitamente aspirano la fibra a una velocità compresa tra 10 e 30 metri al secondo e spingere tale velocità più in alto senza migliorare la capacità di raffreddamento e rivestimento è uno dei modi più rapidi per introdurre variazioni di diametro o difetti di rivestimento in un lotto di fibra altrimenti buono.
Modalità singola e modalità multipla: differenze nel processo di produzione
Le fibre monomodale e multimodale sembrano identiche dall'esterno, ma le dimensioni del nucleo, e quindi le ricette di deposizione delle preforme dietro di esse, sono piuttosto diverse. La fibra monomodale utilizza un nucleo molto piccolo, in genere circa 9 micron, che consente a un solo percorso luminoso di viaggiare lungo la fibra. Quel nucleo stretto richiede un gradiente di drogaggio estremamente preciso e strettamente controllato durante la fase di deposizione MCVD, poiché anche una piccola variazione nel diametro del nucleo cambia il modo in cui la fibra gestisce la dispersione su lunghe distanze.
La fibra multimodale utilizza un nucleo molto più grande, in genere 50 o 62,5 micron, che consente a più percorsi luminosi, o modalità, di viaggiare simultaneamente. Il nucleo più grande è più tollerante sia durante la fabbricazione della preforma che durante la trafilatura, il che è uno dei motivi per cui la fibra multimodale è stata storicamente più facile e meno costosa da produrre, sebbene sia limitata a distanze di trasmissione più brevi prima che i molteplici percorsi luminosi inizino a offuscare il segnale.
| Attributo | Modalità singola | Multimodalità |
|---|---|---|
| Dimensione tipica del nucleo | Circa 9 micron | 50 o 62,5 micron |
| Richiesta precisione nel doping | Molto alto | Moderato |
| Caso d'uso tipico | Reti a lungo raggio e backbone | Data center a breve termine e collegamenti tra campus |
Rivestimento e buffering della fibra nuda
Una fibra di vetro nuda ha un'enorme resistenza alla trazione, ma quasi nessuna resistenza all'abrasione superficiale. Gli stadi di rivestimento e buffer esistono esclusivamente per proteggere quella superficie.
Vengono utilizzati due diversi approcci protettivi a seconda dell'uso finale del cavo. La fibra a buffer stretto ha uno spesso strato polimerico, tipicamente di 900 micron di diametro, estruso direttamente sul rivestimento primario, che rende la fibra più facile da maneggiare e terminare in cavi di connessione e cavi interni. La fibra a tubo sciolto si trova invece all'interno di un piccolo tubo di plastica riempito con un gel blocca-acqua o filati asciutti rigonfiabili in acqua, lasciando la fibra libera di muoversi leggermente quando il cavo si flette o quando la temperatura cambia, che è il design preferito per lunghe corse all'aperto e sotterranee.
La scelta del metodo di buffering sbagliato per l'applicazione è uno degli errori di progettazione più comuni nelle specifiche dei cavi. I design a buffer stretto gestiscono molto meglio le flessioni ripetute, mentre i design a tubi larghi gestiscono molto meglio gli sbalzi di temperatura e le lunghe campate. Una fibra a buffer stretto tirata attraverso un lungo condotto esterno non riscaldato in un clima freddo può sviluppare perdite da microflessione poiché lo strato tampone si contrae più velocemente del vetro al suo interno, che è esattamente la modalità di guasto per cui i progetti a tubo sciolto sono stati creati per evitare.
La lunghezza in eccesso della fibra, la piccola quantità di allentamento deliberatamente lasciata all'interno di un tubo allentato, è un altro parametro che viene messo a punto con attenzione in questa fase. Una lunghezza in eccesso troppo piccola potrebbe allungare la fibra sotto contrazione termica; troppo e la fibra può sviluppare micro-piegature mentre si deforma all'interno del tubo. I produttori in genere puntano a una lunghezza in eccesso di pochi decimi dell'uno%, adattata in base al materiale del tubo e alla zona climatica per la quale è progettato il cavo.
Cordatura e assemblaggio del nucleo
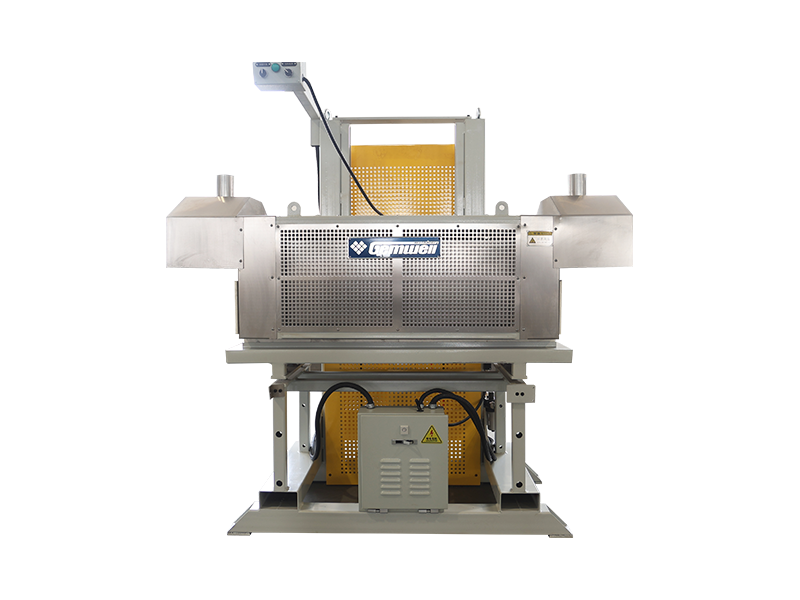
Una volta che le singole fibre o i tubi riempiti di fibre sono pronti, vengono intrecciati attorno a un elemento di rinforzo centrale, solitamente un'asta di plastica rinforzata con fibra di vetro o un filo di acciaio, a seconda del carico di trazione di cui il cavo finito ha bisogno per sopravvivere durante l'installazione e della quantità di costruzione priva di metalli richiesta dall'applicazione.
La maggior parte delle linee di produzione utilizzano la cordatura SZ, in cui le fibre vengono prima avvolte in una direzione e poi invertite secondo uno schema oscillante controllato. Questa disposizione avanti e indietro consente l'accesso alle singole fibre o tubi in qualsiasi punto lungo il cavo senza svolgerne l'intera lunghezza, il che è estremamente importante durante i lavori di giunzione e riparazione sul campo. I fili leganti o un nastro avvolgente tengono insieme il fascio a trefoli e ne mantengono stabile la geometria prima che inizi la fase successiva. Alcuni progetti utilizzano invece un tubo sciolto centrale che tiene insieme tutte le fibre, il che semplifica la cordatura ma limita il numero totale di fibre rispetto a un design a trefoli multitubo.
Il diametro del nucleo del cavo, la rotondità e la lunghezza di avvolgimento vengono tutti misurati continuamente durante la cordatura, poiché uno qualsiasi di questi tre valori fuori tolleranza verrà visualizzato successivamente come una parete di rivestimento irregolare una volta che il nucleo raggiunge la fase di estrusione.
| Membro della forza | Uso tipico | Vantaggio chiave |
|---|---|---|
| Asta in plastica rinforzata con fibra di vetro | Cavo aereo e condotto | Leggero e completamente dielettrico |
| Filo d'acciaio | Cavo interrato diretto | Maggiore resistenza alla trazione e allo schiacciamento |
| Filato di aramide | Cavo indoor e patch | Flessibile con buona forza di trazione |
Armatura: aggiunta della protezione contro i roditori e lo schiacciamento
Il cavo destinato all'interramento diretto, o per regioni in cui il rischio di danni da roditori è un rischio noto, viene dotato di uno strato di armatura aggiuntivo tra il nucleo intrecciato e il rivestimento esterno. L'approccio più comune avvolge longitudinalmente un nastro ondulato di acciaio o alluminio attorno al nucleo, formandogli una forma tubolare aderente prima che la camicia venga estrusa sopra.
Questa fase di armatura avviene in linea, immediatamente prima che l'anima raggiunga l'estrusore, utilizzando un dispositivo di formatura che piega il nastro metallico in forma e ne sovrappone i bordi per racchiudere completamente l'anima. Ottenere la sovrapposizione e il raggio di formazione corretti è importante: un raggio di formazione troppo stretto può intaccare le fibre all'interno, mentre una sovrapposizione troppo ampia lascia uno spazio che mina l'intera punta dell'armatura. Alcuni progetti utilizzano due nastri ondulati, uno in acciaio e l'altro legato con un rivestimento in copolimero, per combinare la protezione meccanica con una barriera contro l'umidità in un unico passaggio.
- Armatura in nastro di acciaio ondulato per la massima resistenza allo schiacciamento e ai roditori
- Armatura in laminato polimerico di alluminio dove non è richiesto un design completamente dielettrico ma il peso conta
- Avvolgimenti in filato di aramide o vetro utilizzati al posto dell'armatura metallica per progetti completamente dielettrici e a prova di fulmine
Rivestimento e guaina: dove la tecnologia di estrusione prende il sopravvento
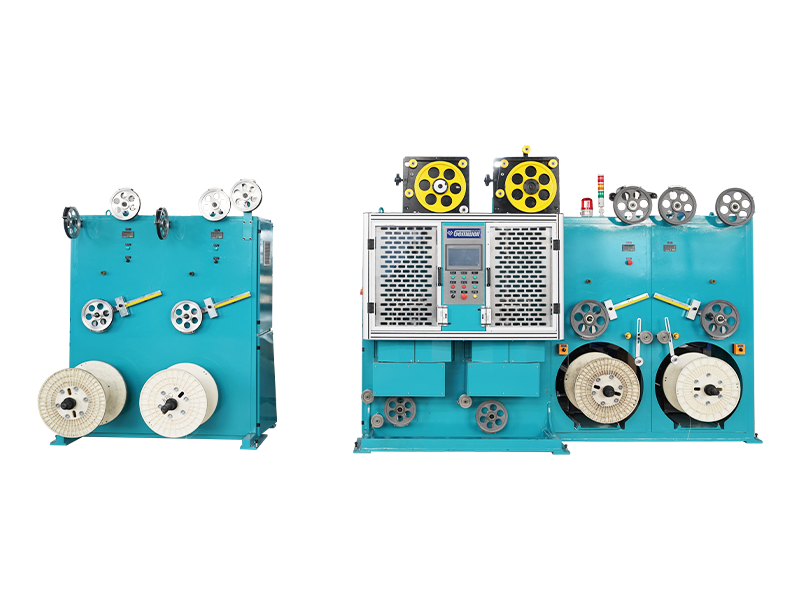
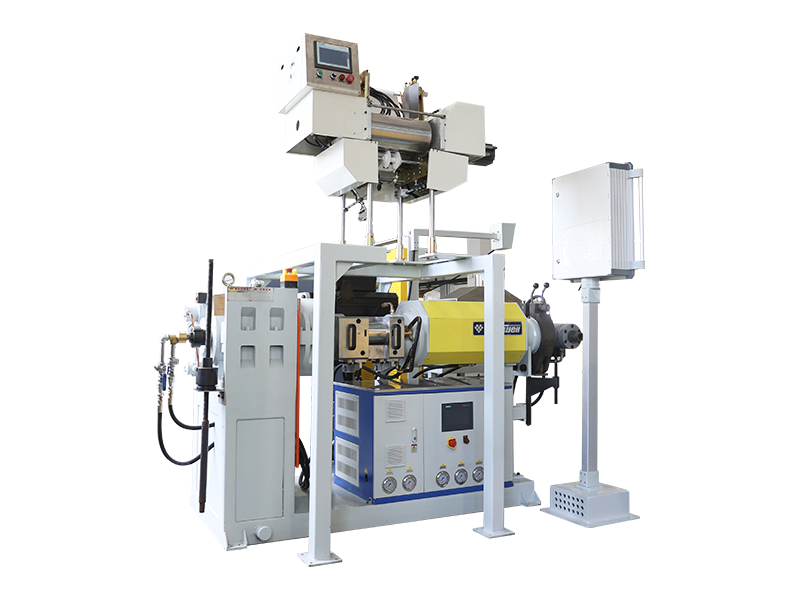
La fase finale della produzione del cavo è il rivestimento, e questo è il punto in cui una macchina per l'estrusione di guaine per fili e cavi esegue il sollevamento più pesante dell'intera linea. Il nucleo in fibra assemblato viene alimentato attraverso un dispositivo di distribuzione, l'eventuale nastro di armatura in acciaio o alluminio richiesto viene avvolto e formato attorno ad esso, quindi il nucleo passa attraverso una matrice a croce sull'estrusore, dove il polimero fuso viene applicato uniformemente su tutta la circonferenza.
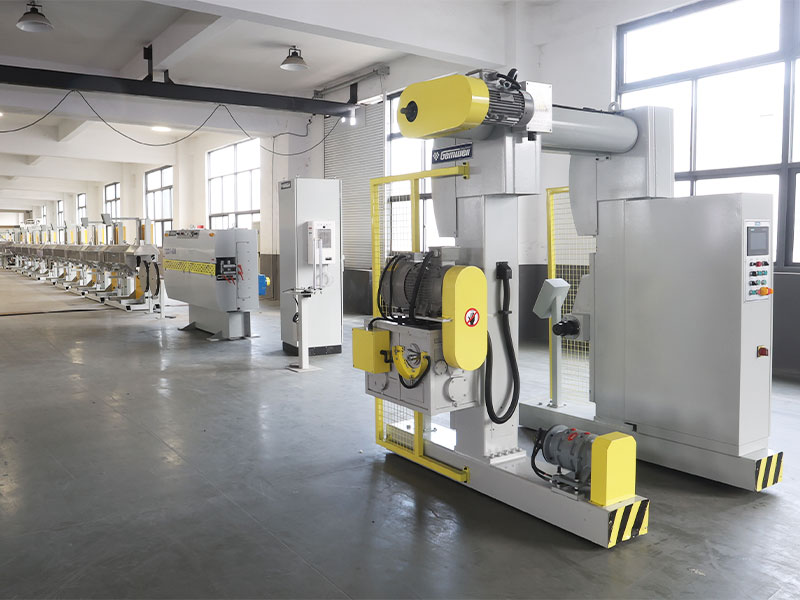
Una tipica macchina per l'estrusione di guaine per fili e cavi utilizzata per cavi ottici comprende un'unità di alimentazione e asciugatura per la resina, un gruppo vite e cilindro che scioglie e pressurizza il polimero, una testa di estrusione a 90 gradi o in linea, una vasca di raffreddamento ad acqua immediatamente a valle, uno scintilla tester e un nastro o un argano di traino che tira il cavo attraverso la linea a una velocità controllata e costante. La velocità della linea e la velocità di raffreddamento devono essere abbinate con precisione , perché una giacca che si raffredda troppo velocemente può restringersi in modo non uniforme, mentre una che si raffredda troppo lentamente può deformarsi sotto il proprio peso prima di solidificarsi.
Le moderne linee di estrusione utilizzate per questa fase hanno comunemente diametri esterni da circa 3 millimetri fino a 90 millimetri o più, a seconda che il prodotto target sia un piccolo cavo di derivazione per interni o un condotto di grande diametro o un cavo armato, con velocità di linea che vanno da circa 20 metri al minuto per rivestimenti spessi e armati fino a ben oltre 100 metri al minuto per cavi interni a parete sottile.
All'interno di una macchina per l'estrusione di guaine per cavi e fili
Comprendere i singoli componenti di una macchina per l'estrusione di guaine per fili e cavi rende molto più semplice diagnosticare un problema di rivestimento o confrontare a parità di condizioni due preventivi di macchine concorrenti. Ogni estrusore è costruito attorno a una vite che gira all'interno di un cilindro riscaldato, ma i dettagli del design della vite e del cilindro hanno un effetto diretto sulla qualità della fusione e, in definitiva, sulla consistenza del rivestimento finito.
Design a vite
I diametri del cilindro per il rivestimento dei cavi ottici variano comunemente da circa 45 millimetri fino a 120 millimetri, con un rapporto L/D, la lunghezza del cilindro divisa per il suo diametro, tipicamente compreso tra 24:1 e 30:1 per dare alla resina un tempo di permanenza sufficiente per sciogliersi in modo uniforme.
Zone di riscaldamento
Il cilindro è diviso in più zone di riscaldamento controllate in modo indipendente, in modo che la resina possa essere portata alla temperatura di fusione gradualmente anziché tutta in una volta, riducendo il rischio di polimero degradato o fuso in modo non uniforme.
Morire a croce
La traversa reindirizza il flusso di materiale fuso di novanta gradi attorno al nucleo mobile del cavo e la sua geometria interna deve essere centrata con precisione per evitare una parete di rivestimento eccentrica e di spessore non uniforme.
Raffreddamento trough
Un abbeveratoio a più stadi, a volte con sezioni calde e fredde separate, definisce le dimensioni finali del rivestimento e la finitura superficiale quando il cavo esce dallo stampo.
A valle dell'estrusore stesso, un misuratore di diametro, solitamente un sensore senza contatto basato su laser, restituisce i dati ai controlli di traino ed estrusore in un circuito chiuso, spostando automaticamente la velocità della vite o la velocità della linea per mantenere il diametro esterno entro una stretta banda di tolleranza senza che un operatore intervenga su ogni metro di cavo prodotto.
Confronto tra i materiali della guaina del cavo in fibra ottica
Il polimero scelto per la guaina esterna ha un effetto diretto su dove può essere installato un cavo e quanto tempo durerà lì. La tabella seguente mette a confronto i materiali che più comunemente passano attraverso una macchina per l'estrusione di guaine per fili e cavi nella produzione di cavi ottici.
| Material | Ideale per | Tratto notevole |
|---|---|---|
| Polietilene (PE) | All'aperto, interramento diretto, condotto | Forte resistenza all'umidità e ai raggi UV |
| PVC | Cavo interno generale | Conveniente e flessibile |
| Basso contenuto di fumi e zero alogeni (LSZH) | Alzate interne, spazi plenum | Bassa emissione di fumi tossici quando riscaldato |
| Polietilene a media densità (MDPE) | Cavo aereo e figura-8 autoportante | Equilibrio tra flessibilità e tenacità |
| Poliuretano | Cavo da campo robusto, flessibile o tattico | Elevata resistenza all'abrasione e alla fatica da flessione |
La scelta della resina non dipende esclusivamente dall'ambiente del cavo finito. Alcuni polimeri vengono lavorati con una finestra di temperatura di fusione più ristretta rispetto ad altri, il che cambia la tolleranza che una determinata macchina per l'estrusione di guaine per fili e cavi deve essere nel suo sistema di controllo della temperatura. I composti LSZH in particolare tendono ad essere più sensibili al surriscaldamento rispetto al PE standard, poiché la resina LSZH bruciata perde parte delle sue prestazioni ignifughe.
Cosa cercare quando si sceglie una linea di estrusione per cavi ottici
Gli acquirenti che valutano una macchina per l'estrusione di guaine per fili e cavi per la produzione di cavi ottici tendono a concentrarsi prima sul prezzo e sulla velocità principale, ma una manciata di specifiche meno ovvie di solito contano di più per la qualità di output a lungo termine.
- Resistenza all'usura della vite e del cilindro, poiché composti abrasivi e caricati come LSZH degradano un cilindro in acciaio standard molto più velocemente del semplice PE
- Controllo del diametro a circuito chiuso, in modo che la linea si regoli da sola in tempo reale invece di affidarsi esclusivamente al monitoraggio dell'operatore
- Numero e indipendenza delle zone di riscaldamento, che influiscono sulla capacità della linea di gestire le resine sensibili alla temperatura
- Lunghezza della vasca di raffreddamento e numero di fasi, poiché il raffreddamento sottodimensionato è uno dei colli di bottiglia più comuni sulle linee ad alta velocità
- Compatibilità con le attrezzature esistenti di payoff, blindatura e avvolgimento già installate in fabbrica
Una linea che funziona velocemente su carta ma non riesce a mantenere una stretta tolleranza del diametro su un composto sensibile alla temperatura finirà per produrre più scarti, non più cavi utilizzabili, una volta immessa nella produzione giornaliera.
Automazione e monitoraggio in linea sulle moderne linee di produzione
Le nuove linee di cavi ottici collegano sempre più ogni fase, dalla cordatura al rivestimento, in un unico sistema di controllo anziché far funzionare ciascuna macchina in modo indipendente. I dati di velocità, tensione e temperatura della linea provenienti dall'estrusore possono essere registrati automaticamente e confrontati con i risultati dei test successivi del cavo finito, il che rende molto più semplice risalire a un difetto fino all'esatto ciclo di produzione e all'impostazione della macchina che lo ha causato.
Misuratori di diametro laser, tester di scintilla che controllano l'integrità del rivestimento ad alta tensione mentre il cavo si muove e contatori automatici di lunghezza sono ora standard sulla maggior parte delle linee di produzione di medie e grandi dimensioni, sostituendo i controlli manuali a campione che avvenivano solo poche volte per turno. Il monitoraggio continuo e automatizzato rileva un parametro di deriva in pochi secondi anziché dopo che un'intera bobina è già stata prodotta fuori tolleranza , che rappresenta uno dei maggiori miglioramenti qualitativi apportati dal settore negli ultimi anni.
Test di qualità prima della spedizione del cavo
Il cavo finito non lascia la fabbrica finché non ha superato una serie di controlli fisici e ottici. Questi test confermano che ogni fase del processo, dalla preforma al rivestimento, è stata eseguita entro i limiti di tolleranza.
- Test di attenuazione, che misura la quantità di potenza del segnale persa per chilometro di fibra
- Test di resistenza alla trazione, tirando il cavo finito per verificare che possa sopravvivere ai carichi di installazione
- Prove di schiacciamento e impatto, simulando lo stress meccanico dell'interramento o dell'installazione di condutture
- Cicli di temperatura, controllo della giacca e del tampone per eventuali crepe in condizioni di caldo e freddo estremi
- Il test di penetrazione dell'acqua, che conferma che il gel o il materiale bloccante a secco, arresta la migrazione dell'umidità
- Scintilla che testa la giacca ad alta tensione per catturare fori di spillo o punti sottili rimasti dall'estrusione
Un cavo che supera il test di attenuazione ma non supera il test di schiacciamento o piegatura non è ancora pronto per l'uso , poiché le installazioni reali sottopongono il cavo a sollecitazioni meccaniche molto più spesso che a pure sollecitazioni ottiche. Le bobine vengono inoltre campionate e confrontate con il registro di produzione per quel lotto, in modo che qualsiasi deviazione segnalata durante i test possa essere ricondotta a uno specifico ciclo di cordatura, armatura o estrusione piuttosto che trattata come un guasto isolato e inspiegabile.
Difetti di fabbricazione comuni e come prevenirli
La maggior parte dei guasti dei cavi ottici può essere ricondotta a un piccolo numero di variabili di processo. Comprenderli aiuta gli acquirenti a porre domande più precise quando valutano una linea di produzione o un lotto di cavi finito.
| Difetto | Causa principale | Prevenzione |
|---|---|---|
| Spessore della parete del rivestimento non uniforme | Velocità della vite dell'estrusore o centratura della matrice non costanti | Misurazione del diametro laser con controllo automatico del feedback |
| Punti ad alta attenuazione | Microflessioni durante la cordatura o tensione eccessiva delle fibre | Monitoraggio controllato della lunghezza eccessiva delle fibre e della tensione |
| Ingresso di acqua nel tempo | Riempimento di gel incompleto o lacune nel nastro di bloccaggio | Attrezzatura di precisione per il riempimento del grasso e ispezione post-riempimento |
| Fori di spillo sulla superficie della giacca | Umidità nella resina o nel materiale di alimentazione contaminato | Asciugatura della resina prima dell'alimentazione e test della scintilla in linea |
| Rigidità o fessurazione del cavo quando fa freddo | Resina del rivestimento sbagliata scelta per la zona climatica | Corrispondenza della classificazione a bassa temperatura della resina nella regione di distribuzione |
Domande frequenti
Di cosa è fatto il cavo in fibra ottica
Il nucleo e il rivestimento sono realizzati in vetro di silice drogata ultrapuro. La fibra viene quindi protetta con un rivestimento in acrilato, uno strato tampone, un elemento di resistenza come un'asta in fibra di vetro o un filo di aramide e un rivestimento polimerico esterno come polietilene, PVC o un composto alogeno e a bassa emissione di fumi.
Quanto è sottile una fibra ottica rispetto a un capello umano
Un nucleo e un rivestimento in fibra ottica standard misurano insieme circa 125 micron di diametro, che è all'incirca lo stesso spessore di un capello umano medio, anche se il cavo finito attorno ad esso può essere molte volte più grande una volta aggiunti il buffer, gli elementi di rinforzo e la guaina.
Perché la fase di rivestimento necessita di una macchina di estrusione dedicata
La camicia deve essere applicata attorno al nucleo della fibra finita in un unico passaggio continuo, a temperatura e velocità di linea controllate, senza toccare o comprimere le fibre all'interno. Una macchina per l'estrusione di guaine per fili e cavi appositamente progettata è progettata specificamente per sciogliere, applicare e raffreddare lo strato polimerico in modo uniforme attorno al nucleo del cavo in movimento.
Qual è la differenza tra fibra a buffer stretto e fibra a tubo sciolto
La fibra a buffer stretto ha uno spesso strato di polimero estruso direttamente sulla fibra rivestita, che ne facilita la movimentazione in ambienti interni. La fibra a tubo sciolto si trova all'interno di un tubo riempito di gel o asciutto con spazio per muoversi, che assorbe meglio l'espansione e la contrazione determinate dalla temperatura su lunghe campate esterne.
Come viene verificata la qualità di un cavo finito
Il cavo finito viene sottoposto a test di attenuazione, prove di trazione e schiacciamento, cicli di temperatura, test di scintilla e test di penetrazione dell'acqua prima di essere approvato per la spedizione, confermando che ogni fase, dalla preforma alla guaina, soddisfa le specifiche.
Perché la fibra monomodale e multimodale richiedono una precisione di produzione diversa
La fibra monomodale utilizza un nucleo molto più piccolo, circa 9 micron, che richiede un gradiente di drogaggio molto più preciso durante la fabbricazione della preforma rispetto al nucleo più grande da 50 o 62,5 micron utilizzato nella fibra multimodale.
La velocità con cui viene normalmente eseguita una linea di rivestimento dei cavi
Le velocità della linea variano ampiamente in base allo spessore e al diametro del rivestimento, da circa 20 metri al minuto per rivestimenti esterni spessi e armati fino a oltre 100 metri al minuto per cavi interni a parete sottile.
Cosa causa lo spessore irregolare della parete in una guaina del cavo
Le pareti irregolari della camicia molto spesso derivano da una velocità incoerente della vite dell'estrusore o da una testa a croce mal centrata, motivo per cui la misurazione del diametro laser a circuito chiuso legata ai controlli dell'estrusore è diventata standard sulle moderne linee di produzione.
 Imparentato Prodotti