E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cos'è l'estrusione: il processo principale dietro ogni filo e cavo
L'estrusione è un processo di produzione continuo in cui la materia prima, tipicamente un composto termoplastico o elastomerico, viene fusa e forzata attraverso una matrice sagomata per produrre un profilo di sezione trasversale uniforme. Nell'industria dei fili e dei cavi, ciò significa applicare uno strato isolante o di rivestimento direttamente su un conduttore in movimento a velocità che possono superare 1.200 metri al minuto sulle linee ad alta velocità per cavi dati a sezione fine. Il risultato è un rivestimento uniforme che protegge il conduttore, fornisce isolamento elettrico e soddisfa tolleranze dimensionali fino a ±0,01 mm su prodotti automobilistici o di grado medico di alta qualità.
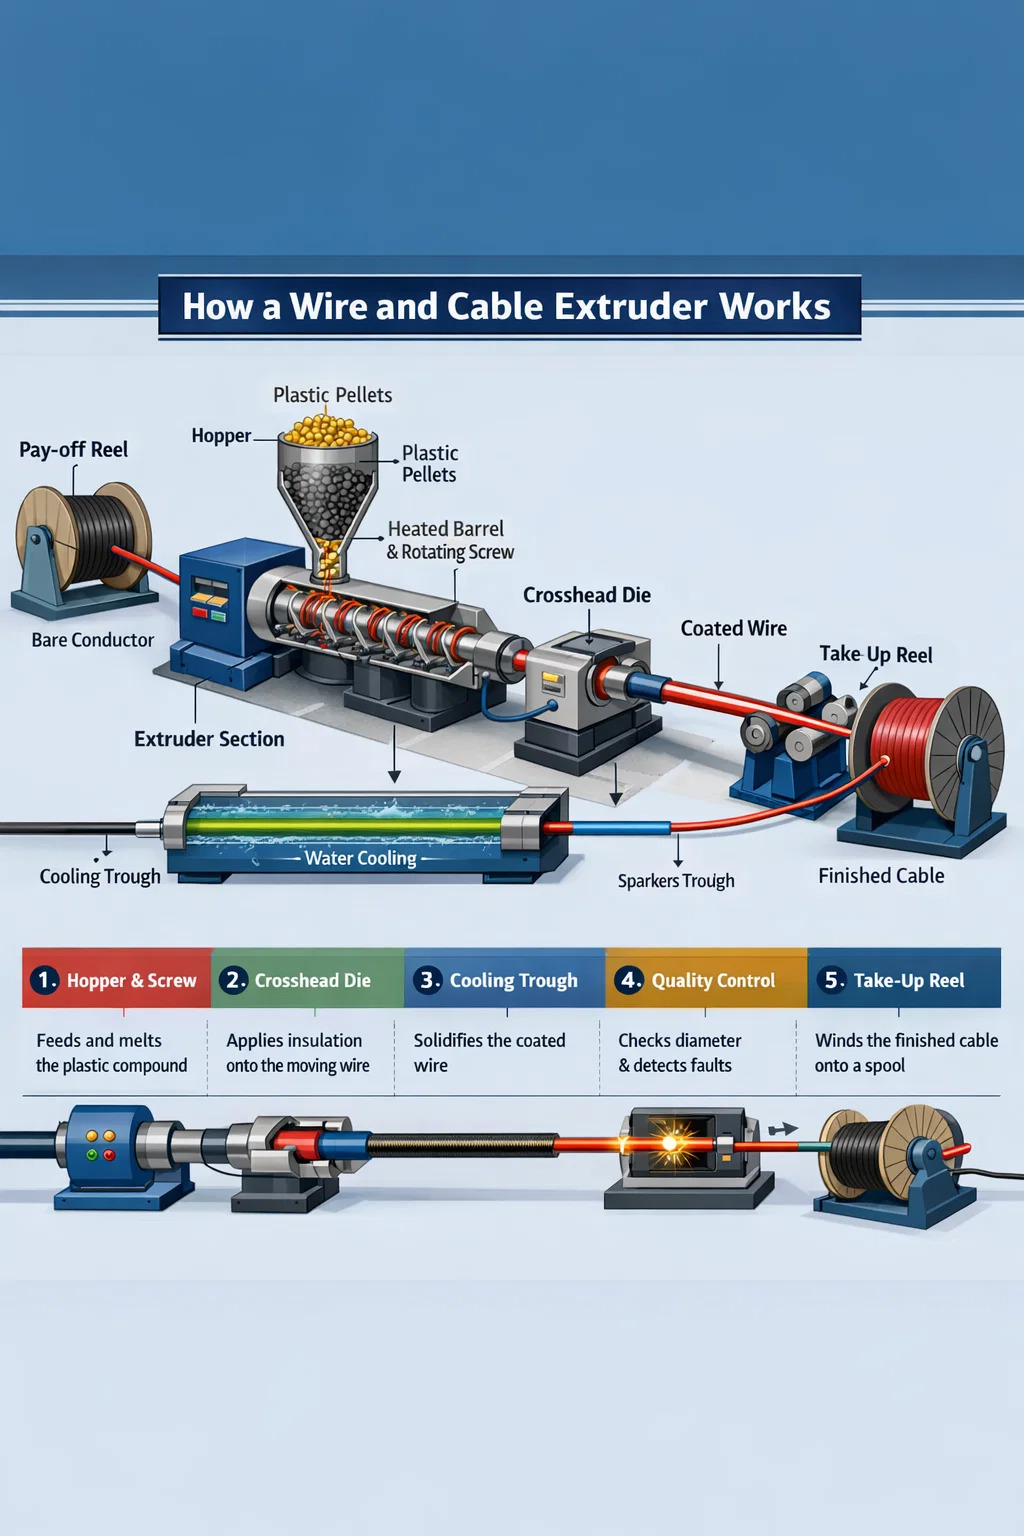
A differenza dello stampaggio a iniezione, che riempie uno stampo chiuso e richiede tempo di ciclo, l’estrusione è intrinsecamente in linea e non si ferma mai. Un estrusore per fili e cavi alimenta pellet o polvere in un cilindro riscaldato, una vite rotante trasporta e plastifica il composto e il materiale fuso esce attraverso una matrice a croce posizionata attorno al conduttore. Il filo rivestito entra quindi in una vasca di raffreddamento, passa attraverso tester di scintilla e misuratori di diametro e viene avvolto su una bobina di raccolta, il tutto in un passaggio ininterrotto.
Comprendere cos'è l'estrusione e cosa distingue un estrusore per fili e cavi ben progettato da una macchina generica per la plastica determina se il prodotto finito soddisfa la certificazione UL, IEC o RoHS al primo ciclo di produzione o dopo costose rilavorazioni.
Come a Estrusore per fili e cavi Funziona davvero
Un estrusore per fili e cavi è costituito da diversi sottosistemi integrati. Ciascuno svolge un ruolo distinto nella conversione del composto grezzo in un conduttore dimensionalmente stabile ed elettricamente isolato.
Il gruppo canna e vite
La canna è un cilindro in acciaio temprato, tipicamente rivestito in bimetallo per resistere all'abrasione durante l'esecuzione di composti caricati come il ritardante di fiamma LSZH (Low Smoke Zero Halogen). All'interno ruota la vite, la cui geometria (profondità di volo, rapporto di compressione e rapporto L/D (lunghezza/diametro)) è progettata per la specifica famiglia di composti. L'isolamento in PVC viene comunemente eseguito su viti con un L/D compreso tra 20:1 e 25:1 e un rapporto di compressione vicino a 3:1. Il polietilene reticolato (XLPE) per i cavi di alimentazione a media tensione richiede una vite più lunga e più delicata, spesso 30:1 L/D, per evitare una reticolazione prematura nel cilindro. L'utilizzo della vite sbagliata in un estrusore per fili e cavi provoca degrado, temperatura di fusione non uniforme e, in definitiva, scarti.
Le temperature dei fusti sono suddivise in zone, in genere da quattro a sei zone indipendenti, che vanno dalla gola di alimentazione alla sezione di dosaggio. Per il PVC standard, ciò potrebbe significare temperature di zona di 150 °C, 165 °C, 175 °C e 180 °C verso la fustella. XLPE diventa più caldo a 200–220 ° C nelle zone più tardive. I controller PID di precisione mantengono ciascuna zona entro ±1 °C, poiché una deriva di 5 °C nella temperatura di fusione si traduce direttamente in una variazione di viscosità e una dispersione dello spessore della parete.
La matrice a croce: il cuore dell'estrusione del filo
Ciò che distingue un estrusore per fili e cavi da un estrusore a profilo standard è la traversa. Il conduttore entra nella traversa con un angolo di 90 gradi (o in linea in alcune configurazioni) ed esce coassialmente attraverso la matrice. All'interno, il flusso del materiale fuso viene reindirizzato attorno al conduttore utilizzando un siluro o un deflettore, quindi fatto convergere dalla geometria della matrice e della punta per depositare l'isolamento in modo uniforme in tutte le posizioni dell'orologio.
Esistono due metodi di applicazione nella progettazione della traversa:
- Utensili a pressione — La fusione entra in contatto con il conduttore all'interno dello stampo, legandosi sotto pressione. Utilizzato per la maggior parte delle applicazioni di isolamento in cui è richiesta l'adesione, come il cavo di alimentazione XLPE.
- Utensili per tubi — la massa fusa forma un tubo che viene aspirato sul conduttore dopo l'uscita dallo stampo, in base al vuoto o al rapporto di aspirazione. Comune per guaine larghe su cavi multipolari.
Il dimensionamento della matrice e della punta segue le formule del rapporto di prelievo (DDR) e del bilancio di prelievo (DDB). Un DDR compreso tra 1,2 e 1,5 è un tipico punto di partenza per le linee in PVC a media velocità. Il superamento di DDR 2.5 su LSZH può introdurre fratture da fusione: una superficie ruvida a pelle di squalo sull'isolamento che non supera il test delle scintille.
Vasche di raffreddamento e apparecchiature a valle
Dopo lo stampo, il conduttore rivestito entra in una vasca di raffreddamento ad acqua. La lunghezza del canale deve corrispondere alla velocità della linea e allo spessore della parete isolante. Una regola generale è che un conduttore in PVC con parete di 1 mm che funziona a 200 m/min richiede almeno 20–30 metri di raffreddamento attivo. Un raffreddamento insufficiente provoca una deriva dimensionale poiché l'isolamento caldo si deforma sotto la tensione del cabestano. Alcune linee di media tensione XLPE utilizzano tubi per polimerizzazione a secco anziché vasche d'acqua per il controllo della reticolazione chimica, ma l'acqua rimane lo standard per la maggior parte delle linee di estrusione di fili e cavi.
La strumentazione in linea non è negoziabile sulle linee moderne. Un misuratore di diametro laser immediatamente dopo l'uscita dello stampo rileva la variazione della parete in tempo reale, restituendo il controllo a circuito chiuso alla velocità della vite dell'estrusore o alla velocità della linea. I tester per scintille a tensioni da 1 kV a 15 kV, a seconda della classe di isolamento, rilevano continuamente fori di spillo. I monitor di capacità rilevano l'eccentricità: i conduttori decentrati mostrano una variazione di capacità alla frequenza di rotazione del filo.
Tipi di estrusori per fili e cavi in base alla configurazione
Non tutti gli estrusori per fili e cavi sono uguali. La configurazione della linea scelta ha un impatto diretto sulla gamma di prodotti, sui tempi di cambio formato, sul tasso di scarto e sull'investimento di capitale.
| Tipo di estrusore | Diametro tipico della vite | Applicazione primaria | Velocità massima della linea |
|---|---|---|---|
| Vite singola (foro liscio) | 25–150 mm | Isolamento e rivestimento in PVC | Fino a 800 m/min (scartamento fine) |
| Monovite (avanzamento scanalato) | 45–120 mm | Compound di HDPE, LSZH, PP | Fino a 600 mt/min |
| Doppia vite (corotante) | 35–90 mm | Composto LSZH, base XLPE | Rivestimento compounding, non diretto |
| Doppio estrusore tandem | Due viti, 45–90 mm ciascuna | Giacca isolante a doppio strato | Fino a 500 metri/min |
| Triplo strato (coestrusione) | Tre estrusori alimentano una filiera | XLPE MV/HV con schermi semiconduttori | 15–30 m/min (cavo grande) |
Linee di estrusori monovite
L'estrusore monovite per fili e cavi domina i volumi di produzione in tutto il mondo. La sua semplicità (una vite, un cilindro, un azionamento) significa minori costi di manutenzione e un cambio vite più rapido per le transizioni dei prodotti. Un estrusore monovite da 60 mm che funziona a 120 giri al minuto può fornire 180–220 kg/ora di composto di PVC, sufficiente per rivestire un filo da costruzione di 1,5 mm² a 400 m/min. Per la produzione di cavi dati ad alta velocità (Cat 6A, Cat 8), gli estrusori accoppiati da 30–45 mm applicano l'isolamento individuale del conduttore a velocità di linea superiori a 1.000 m/min.
Linee tandem e di coestrusione
Per i cavi che richiedono due o più strati discreti, come un isolamento XLPE con rivestimento in PVC accoppiato o un cavo automobilistico con uno strato di strisce colorate su base bianca, le linee tandem o di coestrusione alimentano composti separati in una traversa a doppio canale. Ciò elimina un passaggio di riavvolgimento, risparmiando il 15–25% sui costi di lavorazione sui prodotti multistrato. La tripla coestrusione è obbligatoria per i cavi XLPE a media tensione in cui gli schermi semiconduttori interni ed esterni devono aderire all'isolamento mentre sono ancora fusi, senza contaminazione alle interfacce.
Materiali chiave lavorati su estrusori per fili e cavi
La selezione dei materiali guida l'intera specifica dell'estrusore: geometria della vite, metallurgia del cilindro, profilo di temperatura e capacità di raffreddamento. Di seguito sono riportate le principali famiglie di composti e le loro caratteristiche di lavorazione.
PVC (cloruro di polivinile)
Il PVC rimane il composto più lavorato negli estrusori di fili e cavi a livello globale, con una quota pari a circa 35–40% del volume totale dell'isolamento del cavo in peso. Si lavora facilmente a temperature comprese tra 160 e 190 °C, accetta un'ampia gamma di pacchetti di additivi plastificanti e ritardanti di fiamma ed è conveniente. La sfida è la sensibilità termica: al di sopra di 200 °C o con un taglio eccessivo, il PVC si degrada e rilascia HCl, che corrode il cilindro e la traversa. Le viti per PVC utilizzano rapporti di compressione relativamente bassi (2,5–3,0:1) e facchini lucidati e cromati per ridurre l'adesione.
XLPE (polietilene reticolato)
XLPE è l'isolamento standard per cavi elettrici a media tensione (1–35 kV) e ad alta tensione. La reazione di reticolazione, sia avviata dal perossido che mediante polimerizzazione con umidità al silano, deve avvenire dopo lo stampo, non all'interno del cilindro dell'estrusore. Ciò vincola la progettazione della vite per evitare un eccessivo riscaldamento a taglio e richiede una vite più lunga e a bassa compressione. I tubi di azoto per polimerizzazione a secco mantengono temperature superiori a 200 °C per i sistemi a perossido, quindi una zona di raffreddamento prima del cabestano. I sistemi Silane-XLPE utilizzano un estrusore monovite più semplice ma richiedono una sauna post-estrusione o un bagno di acqua calda per completare la reazione di reticolazione.
Composti LSZH/LSOH
I composti Low Smoke Zero Halogen (LSZH) sono formulati con riempitivi minerali - triidrato di alluminio (ATH) o idrossido di magnesio - con carichi del 50–65% in peso. Questi riempitivi rendono l'LSZH altamente abrasivo e aumentano significativamente la viscosità del fuso rispetto al PVC. Gli estrusori di fili e cavi che utilizzano LSZH richiedono cilindri bimetallici (superficie di usura minima di 60 HRC), viti in lega temprata e teste a croce di diametro maggiore per gestire la maggiore caduta di pressione. Le velocità di produzione sono inferiori del 20–30% rispetto alle tirature equivalenti in PVC e le velocità della linea sono generalmente limitate a 200–400 m/min a seconda dello spessore. LSZH è obbligatorio nei tunnel, nelle navi marittime, nelle piattaforme offshore e negli edifici pubblici secondo gli standard antincendio IEC 60332 ed EN 50266.
Fluoropolimeri (PTFE, FEP, ETFE)
I cavi isolati in fluoropolimero vengono utilizzati in applicazioni industriali aerospaziali, militari e ad alta temperatura dove è richiesto un servizio continuo a 150–260 °C. Il PTFE è tecnicamente un processo di estrusione di pasta (estrusione a pistone), non un'estrusione a vite convenzionale. FEP ed ETFE sono lavorabili a fusione su estrusori specializzati per fili e cavi con percorsi di fusione interamente rivestiti in PTFE o struttura in lega di nichel: i fluoropolimeri sono corrosivi per l'acciaio standard a temperature di lavorazione di 340–380 °C. Le velocità di produzione sono basse e i costi degli utensili sono elevati, ma il premio in termini di prestazioni giustifica l’investimento per fasci di cavi aeronautici e cablaggi elettronici.
TPE, TPU e composti simili alla gomma
Gli elastomeri termoplastici (TPE) e il poliuretano termoplastico (TPU) sono cresciuti rapidamente nelle applicazioni di cavi per automobili, robotica e utensili elettrici portatili, sostituendo in molti casi la gomma vulcanizzata. Sono estrudibili su estrusori standard per fili e cavi con una modesta modifica della vite, lavorano a 190–220 °C ed eliminano completamente la fase di vulcanizzazione. Il TPU in particolare offre un'eccezionale resistenza all'abrasione, da 10 a 50 volte quella del PVC, rendendolo il rivestimento preferito per i cavi delle catene portacavi e i cavi dei robot industriali che si flettono per milioni di cicli.
Parametri critici che definiscono la qualità dell'estrusione
La qualità nell'estrusione di fili e cavi non è una variabile singola. È il risultato del controllo simultaneo di diversi parametri interdipendenti, spesso attraverso l'automazione a circuito chiuso sulle linee moderne.
Eccentricità e uniformità dello spessore della parete
L'eccentricità, ovvero la posizione decentrata del conduttore all'interno dell'isolamento, influisce direttamente sulla rigidità dielettrica del cavo e sulla sua capacità di superare i test di resistenza all'alta tensione. IEC 60227 e UL 44 specificano valori massimi di eccentricità; per un cavo da costruzione in PVC da 1,5 mm² con parete nominale di 0,7 mm, la parete minima non deve scendere al di sotto 80% del nominale in qualsiasi momento. Ciò significa che l'eccentricità massima è ±0,14 mm su una parete da 0,7 mm. Per raggiungere questo obiettivo in modo costante a 500 m/min è necessaria una traversa con controllo di concentricità con bulloni di centraggio dello stampo, guida del conduttore a monte e, idealmente, un monitor di capacità in linea che rimanda agli attuatori della traversa.
Stabilità della temperatura e della pressione di fusione
La pressione del fuso sulla testa della filiera è un indicatore primario della stabilità del processo. Le fluttuazioni di pressione, causate da vibrazioni della vite, alimentazione incoerente del pellet o eliche della vite usurate, appaiono direttamente come variazione di diametro nel cavo finito. Un estrusore stabile per fili e cavi mantiene la variazione della pressione di fusione inferiore a ±2 bar in condizioni stazionarie. Alcune linee utilizzano una pompa a ingranaggi tra l'estrusore e la traversa appositamente per disaccoppiare la variazione dell'uscita della vite dalla pressione dello stampo, consentendo il controllo del diametro a ±0,003 mm, richiesto per cavi coassiali di precisione e rivestimenti a tubo sciolto in fibra ottica.
Controllo della velocità della linea e del cabestano
Il cabestano (unità di traino) imposta il rapporto di abbassamento e controlla direttamente il diametro finale dell'isolamento. Un argano servocomandato con feedback della tensione del rullo ballerino risponde alle letture del misuratore di diametro entro 50-100 ms sui moderni controlli di linea CNC. Una rigorosa regolazione della velocità – migliore di una variazione di velocità di ±0,1% – è essenziale per l'isolamento di pareti sottili dove anche un'escursione della velocità dello 0,5% produce una variazione di diametro misurabile. La velocità della linea è anche il principale fattore di produttività: raddoppiando la velocità della linea da 200 a 400 m/min si raddoppia la produzione sullo stesso estrusore, quindi la stabilità del cabestano ha un impatto diretto sulla redditività.
Qualità della superficie e prestazioni del test scintilla
I difetti superficiali (vassoi, bolle, striature o struttura ruvida) possono mascherarsi da guasti elettrici durante il test delle scintille. Le bolle nell'isolamento sono causate dall'umidità nel composto (risolta mediante pre-essiccazione dei pellet al di sotto dello 0,05% di umidità), additivi volatili o aria disciolta nella massa fusa. Le striature spesso indicano materiale degradato o contaminazione nella traversa. Una linea di estrusione di fili e cavi pulita esegue continui test di scintilla al 100% della produzione, con tassi di superamento superiori al 99,8% che rappresentano il punto di riferimento del settore per le linee di isolamento del volume.
Layout della linea di estrusione di fili e cavi e apparecchiature ausiliarie
Una linea completa di estrusione di fili e cavi è molto più dell'estrusore stesso. La disposizione delle apparecchiature ausiliarie determina gli scarti di avvio, i tempi di cambio produzione e la consistenza dimensionale del prodotto finale.
Una tipica linea isolante dal pay-off al take-up comprende:
- Unità di pagamento — trattiene la bobina del conduttore nudo, spesso con un braccio ballerino a tensione controllata e capacità di cambio bobina (pay-off attivo o statico). Pesi bobine fino a 3.000 kg per cavi energia di grosso diametro.
- Piastra e preriscaldatore — raddrizza il conduttore a spirale e rimuove l'umidità o l'ossidazione dalla superficie, migliorando l'adesione dell'isolante. Il preriscaldamento del conduttore a 60–120 °C è standard per il cavo di alimentazione XLPE.
- Estrusore per fili e cavi con testa a croce — l'unità centrale, applicando l'isolamento o il rivestimento.
- Vasche di raffreddamento — raffreddamento ad acqua, tipicamente in due o tre sezioni seriali a temperatura decrescente (calda, tiepida, fredda) per evitare shock termici e tensioni residue nell'isolante.
- Misurazione in linea — misuratore laser del diametro esterno, monitor della capacità, tester per scintille e, facoltativamente, uno scanner a raggi X per lo spessore della parete per cavi di precisione.
- Argano e ballerino — unità di traino che mantiene la tensione e la velocità della linea.
- Unità di marcatura — unità a getto d'inchiostro o di incisione per marcature di metri, tensione nominale, certificazioni standard e codifica a colori.
- Prelievo/avvolgimento — avvolgitore o twister a tamburo, con taglio e trasferimento automatico su linee dotate di accumulatore per evitare arresti della linea.
La lunghezza totale della linea varia da 20 metri per una linea isolante per cavi di edifici di piccole dimensioni a oltre 150 metri per una linea XLPE a media tensione con tubi di polimerizzazione lunghi. La pianificazione dello spazio a pavimento e il corretto allineamento di tutte le unità su un telaio di base rigido in acciaio sono fondamentali: il disallineamento tra il pay-off e la traversa di soli 2-3 mm ad alta velocità provoca vibrazioni del conduttore e picchi di eccentricità.
Difetti di estrusione nella produzione di fili e cavi e come risolverli
Anche le linee di estrusione di fili e cavi ben mantenute riscontrano difetti durante la produzione. Riconoscere rapidamente la causa evita cicli di scarto prolungati.
| Difetto | Causa più comune | Azione correttiva |
|---|---|---|
| Variazione diametro (ciclismo) | Picco della vite, punta della vite usurata o pressione di fusione instabile | Installare la pompa a ingranaggi; ispezionare e sostituire i componenti delle viti usurate |
| Bolle/vuoti nell'isolamento | Umidità del composto superiore allo 0,05%; plastificanti volatili | Composto pre-essiccato 2–4 ore a 70–80 °C; rivedere il pacchetto additivi |
| Superficie ruvida/a pelle di squalo | Frattura da fusione: velocità di taglio eccessiva della parete dello stampo | Aumentare la temperatura dello stampo; ridurre la velocità della linea; utilizzare un aiuto alla trasformazione |
| Elevata eccentricità | Vibrazioni del conduttore; punta dello stampo disallineata; usura del tubo guida | Ricentrare la traversa; sostituire il tubo guida; controllare la tensione del conduttore |
| Striature/scolorimento | Ritardi di materiale degradato nelle zone morte della traversa | Traversa di spurgo; smontare e pulire; controlla le zone morte nel die |
| Fallimenti del test scintilla (foro stenopeico) | Contaminazione; bolle; punto sottile dovuto all'eccentricità | Composto dello schermo; affrontare l'eccentricità; rivedere la pulizia dei materiali |
Selezione di un estrusore per fili e cavi per le vostre esigenze di produzione
La scelta del giusto estrusore per fili e cavi inizia con una chiara definizione della gamma di prodotti, delle famiglie di composti, della produttività richiesta e dei vincoli di spazio. Le specifiche chiave da definire prima di richiedere preventivi per le macchine includono:
- Intervallo di dimensioni del conduttore — dal minimo (es. 0,1 mm² per il cavo dati) al massimo (es. 300 mm² per il cavo alimentazione). Ciò determina la dimensione del foro della traversa e il diametro della vite.
- Famiglia del composto e spessore della parete — PVC/LSZH/XLPE richiedono ciascuno una geometria della vite specifica. Lo spessore minimo della parete determina la selezione della matrice e della punta.
- Produzione target in kg/h — calcolato dalla velocità della linea × peso lineare del cavo isolato. Ciò dimensiona il diametro della vite dell'estrusore e il motore di azionamento.
- Tolleranze dimensionali richieste — Le tolleranze standard dei cavi edili (IEC 60227) sono ottenibili con un feedback di base del calibro, mentre gli standard automobilistici (ISO 6722) o aerospaziali richiedono la misurazione della pompa a ingranaggi e delle pareti a raggi X.
- Numero di strati — Isolamento a strato singolo rispetto a doppio strato (camicia isolante) rispetto a tripla coestrusione determina se è necessaria una linea di coestrusione singola, tandem o completa.
- Livello di automazione — Il cambio bobina, la giunzione e il controllo del diametro a circuito chiuso completamente automatizzati aumentano i costi di capitale ma riducono del 30–60% la manodopera e gli scarti di avvio sulle linee ad alta velocità.
A Estrusore per fili e cavi da 60 mm con una vite 25:1 L/D, una pompa a ingranaggi e un misuratore laser in linea è una specifica iniziale comune per una linea di isolamento per cavi edili in PVC/LSZH per uso generale nell'intervallo 0,75–16 mm². Aspettatevi prezzi delle linee installate da $ 300.000 a $ 800.000 USD a seconda del livello di automazione e del mercato. Per la produzione di cavi di media tensione XLPE, le linee di tripla coestrusione partono da 2 milioni di dollari e possono superare gli 8 milioni di dollari per le torri verticali VCV con polimerizzazione a secco completa.
Estrusione in applicazioni di cavi specializzate
Cavi per cablaggio automobilistico
I cavi per cablaggio automobilistico sono tra i più esigenti in termini di consistenza dimensionale e produttività. Un tipico impianto di cablaggio OEM automobilistico consuma milioni di metri al giorno di filo isolato con spessori compresi tra 0,13 mm² e 6 mm². Le linee di estrusione di fili e cavi per questo settore operano presso 600–1.200 m/min su calibro fine, con spessori di parete fino a 0,15 mm su conduttore da 0,13 mm². Le scelte di composti includono PVC (standard), XLPE e sempre più ETFE o PP per zone ad alta temperatura vicino al motore dove sono richieste temperature continue di 125°C o 150°C. L'isolamento codificato a colori è fondamentale per l'assemblaggio del cablaggio, quindi la corrispondenza accurata dei colori con controlli colorimetrici in linea è standard sulle linee automobilistiche.
Cavo sottomarino e ad alta tensione
All’estremo opposto in termini di scala, i cavi elettrici sottomarini e i cavi terrestri ad altissima tensione (EHV) utilizzano le configurazioni di estrusori di cavi e fili più grandi disponibili. Le sezioni trasversali dei conduttori da 500 mm² a 2.500 mm² richiedono linee di coestrusione triple in cui lo schermo semiconduttore interno, l'isolamento XLPE e lo schermo semiconduttore esterno vengono applicati in un unico passaggio a 3–10 m/min. Gli spessori delle pareti isolanti di 15–25 mm richiedono una produzione volumetrica estremamente elevata da estrusori a vite di grandi dimensioni (120–200 mm di diametro) e lunghi tubi di polimerizzazione con azoto di 50–80 metri. I requisiti di pulizia dell'isolamento per la classe dei cavi 220–525 kV sono straordinari: le particelle metalliche più grandi di 125 micron nell'XLPE sono proibite, richiedendo aree di manipolazione del composto e di assemblaggio in camera bianca attorno alla traversa ultra pulite.
Cavi dati e telecomunicazioni
Il cablaggio strutturato per Ethernet Cat 6, Cat 6A e Cat 8, nonché i cavi coassiali per la distribuzione a banda larga, impongono severi requisiti di uniformità di capacità e impedenza piuttosto che requisiti di resistenza alla tensione. Per Cat 6A con nucleo solido, l'isolamento è generalmente FEP espanso o HDPE solido con parete da 0,25–0,35 mm su conduttore da 0,57 mm, prodotto a 800–1.000 m/min. Il processo di schiumatura (schiuma fisica con iniezione di azoto o schiuma chimica con azodicarbonammide) riduce la costante dielettrica da 2,3 (HDPE solido) a 1,5–1,8 (schiumato), che è ciò che consente a Cat 6A di raggiungere una larghezza di banda di 500 MHz. Il controllo del diametro su un filo isolante in schiuma e su un estrusore del cavo deve essere inferiore a ±0,005 mm per mantenere l'impedenza entro la tolleranza di ±3 Ω degli standard TIA-568.
Pratiche di manutenzione che prolungano la durata utile dell'estrusore di fili e cavi
Un estrusore per fili e cavi è un asset ad alta intensità di capitale. Una corretta manutenzione si traduce direttamente in tempi di attività, qualità costante e durata utile della vite/cilindro misurata in anni anziché in mesi.
- Monitoraggio dell'usura di viti e cilindri — misurare il diametro del foro della canna e il diametro dell'elica della vite ogni 6-12 mesi utilizzando strumenti calibrati. Quando il gioco diametrale tra la vite e il cilindro supera 0,4–0,6 mm (a seconda delle dimensioni della vite), la consistenza dell'uscita diminuisce e il flusso di perdita aumenta. Sostituire la vite prima che la canna raggiunga lo stesso stadio di usura è generalmente più conveniente rispetto alla sostituzione simultanea di entrambe.
- Frequenza di pulizia della traversa — LSZH e i composti pigmentati richiedono lo smontaggio e la pulizia della traversa ogni 8-24 ore di produzione per rimuovere i residui di materiale degradato. Il composto naturale in PVC su una linea pulita può durare 200-500 ore tra una pulizia e l'altra. Un ciclo di spurgo programmato che utilizza un composto di spurgo termostabile prima dello spegnimento rimuove i residui senza smontare e prolunga l'intervallo.
- Riscaldatore del fusto e ispezione termocoppia — fasce riscaldanti e termocoppie difettose causano anomalie nelle zone di temperatura che spesso vengono erroneamente diagnosticate come problemi del composto o delle viti. Sostituire le termocoppie come misura preventiva ogni 12-18 mesi; ispezionare trimestralmente i morsetti del riscaldatore per individuare eventuali allentamenti e punti caldi.
- Servizio di guida e cambio — i riduttori degli estrusori funzionano con carichi di coppia ciclici elevati. Seguire gli intervalli di cambio dell'olio per ingranaggi specificati dall'OEM, in genere ogni 4.000–8.000 ore. L'analisi delle vibrazioni sulla scatola del cambio due volte all'anno identifica l'usura dei cuscinetti prima di guasti catastrofici e tempi di fermo non programmati.
- Calibrazione manometro e spark tester — i misuratori di diametro laser richiedono una calibrazione mensile rispetto a target di riferimento tracciabili NIST. I tester per scintille devono essere verificati rispetto a una festività nota (foro stenopeico nell'isolamento) all'inizio di ogni turno; uno spark tester non calibrato che non rileva i guasti è peggio che non avere alcun tester.
Le tendenze del settore che influenzano l’estrusione di fili e cavi oggi
La tecnologia di estrusione di fili e cavi si sta evolvendo insieme allo spostamento del settore dei cavi più ampio verso infrastrutture di ricarica per veicoli elettrici, interconnessione di energie rinnovabili e reti dati ad alta velocità.
Domanda di cavi di ricarica per veicoli elettrici
I cavi di ricarica rapida CC per veicoli elettrici richiedono rivestimenti flessibili in TPU o silicone in grado di gestire corrente continua fino a 500 A a 1.000 V CC, con raggi di curvatura inferiori a 30 mm a -40°C. Questi cavi utilizzano conduttori raffreddati a liquido con isolamento estruso su un tubo di rame che trasporta il fluido di raffreddamento. Le linee di estrusori di fili e cavi per questo prodotto devono gestire più applicazioni di strati simultanei (isolamento sul conduttore di rame, guaina sul gruppo) mantenendo le proprietà di flessibilità che consentono al cavo di pendere e riavvolgersi migliaia di volte durante il servizio. Si prevede che la domanda globale di cavi di ricarica per veicoli elettrici crescerà a dismisura CAGR del 20% fino al 2030 , determinando investimenti significativi nella nuova capacità di estrusori di fili e cavi.
Industria 4.0 e linee di estrusione digitale
I moderni sistemi di controllo degli estrusori a filo e cavo collegano tutti i componenti della linea (azionamento dell'estrusore, temperature del cilindro, pompa a ingranaggi, misuratore di diametro, argano e avvolgimento) tramite un singolo PLC o HMI basato su PC con gestione delle ricette e registrazione dei dati SPC. Le linee di estrusione digitale memorizzano ricette di processo per centinaia di tipi di cavi, eliminando la configurazione manuale e consentendo il cambio di prodotto senza attrezzi in meno di 15 minuti su sistemi ben progettati. La connettività OPC-UA consente alla linea di inserire dati di produzione in tempo reale nei sistemi MES ed ERP, consentendo la tracciabilità dal lotto composto alla bobina finita: una funzionalità obbligatoria per la certificazione IATF 16949 del settore automobilistico e sempre più richiesta per i progetti di cavi di servizio.
Estrusione di composti sostenibili e riciclabili
La pressione normativa prevista dal Piano d'azione per l'economia circolare dell'UE e dai regolamenti REACH sta accelerando il passaggio dagli isolamenti termoindurenti non riciclabili (XLPE) e alogenati (PVC) verso alternative termoplastiche XLPE (TR-XLPE, HFFR-TP) che possono essere riciclate a fine vita. Questi nuovi composti sono lavorabili sulle piattaforme esistenti di estrusori per fili e cavi con la modifica delle viti, ma richiedono finestre di processo più ristrette e un controllo della temperatura più preciso rispetto al PVC tradizionale. I fornitori di composti e gli OEM di estrusori stanno co-sviluppando nuove geometrie di utensili e rivestimenti dei cilindri per gestire questi materiali in modo efficiente, con diverse linee commerciali che già utilizzano composti TR-XLPE per cavi di media tensione su scala di produzione in Europa e Asia.
 Imparentato Prodotti