E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Come è realizzato il cavo in fibra ottica: la risposta breve
Il cavo in fibra ottica viene realizzato disegnando vetro di silice ultrapuro in filamenti sottilissimi chiamati fibre ottiche, rivestendoli con strati polimerici protettivi, raggruppandoli in un nucleo centrale e infine estrudendo un rivestimento esterno attorno all'intera struttura utilizzando un estrusore di fili e cavi. Il risultato è un cavo in grado di trasmettere dati alla velocità della luce su distanze di decine di chilometri praticamente senza perdita di segnale.
L'intero processo di produzione si estende su più fasi altamente controllate: dalla deposizione chimica in fase vapore di preforme di silice, alle torri di trafilatura delle fibre che operano a oltre 2.000°C, alle linee di rivestimento in cui un estrusore di fili e cavi applica rivestimenti polimerici a velocità superiori a 1.000 metri al minuto . Ogni fase richiede attrezzature di precisione, tolleranze strette e un rigoroso controllo di qualità.
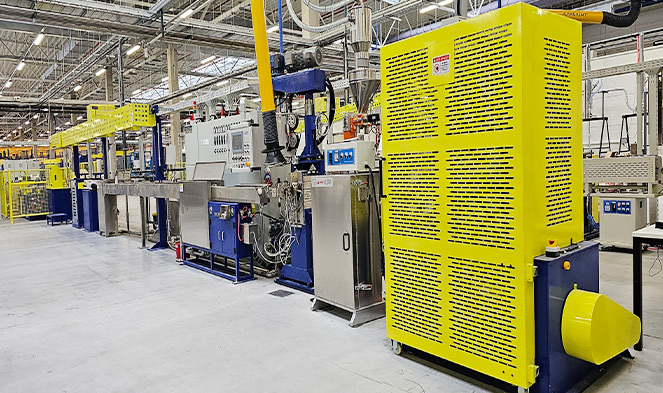
Materie prime: di cosa è effettivamente composto il cavo in fibra ottica
La fibra ottica nel cuore di ogni cavo inizia con tetracloruro di silicio (SiCl₄) o biossido di silicio (SiO₂) di straordinaria purezza, in genere pari al 99,9999% o superiore. Anche una singola impurità metallica a livello di parti per miliardo può disperdere la luce e ridurre la qualità della trasmissione. Oltre alla silice, al nucleo vengono aggiunti droganti come il biossido di germanio (GeO₂) per aumentare il suo indice di rifrazione leggermente al di sopra di quello del rivestimento, creando la riflessione interna totale che mantiene la luce intrappolata all'interno della fibra.
Oltre al vetro, un cavo finito contiene diverse altre categorie di materiali:
- Rivestimento primario: Un morbido acrilato polimerizzabile ai raggi UV applicato direttamente sul vetro per ammortizzare le microcurvature e proteggere la superficie dall'umidità.
- Rivestimento secondario: Uno strato di acrilato più duro che conferisce alla fibra robustezza meccanica e resistenza all'abrasione.
- Tubi tampone o buffer stretto: I modelli a tubo sciolto utilizzano tubi PBT (polibutilene tereftalato) riempiti di gel; i design a buffer stretto utilizzano nylon o PVDF estruso direttamente sulla fibra.
- Membri della forza: Filato di aramide (Kevlar), barre di plastica rinforzata con vetro (GRP) o filo di acciaio a seconda del tipo di cavo e dell'applicazione.
- Giacca esterna: Polietilene, PVC o poliuretano a basso contenuto di fumi e senza alogeni (LSZH), applicati mediante un estrusore per fili e cavi e scelti in base all'ambiente di installazione.
La combinazione specifica di questi materiali determina se il prodotto finito è un cavo patch per interni, un cavo per esterni a interramento diretto, un cavo sottomarino armato o un cavo montante ignifugo.
Fase uno: produzione della preforma di vetro
Tutto inizia con la preforma: una bacchetta di vetro solida, tipicamente lunga 1-1,5 metri e con un diametro di 50-150 mm, il cui profilo in sezione trasversale è un'esatta replica in scala della fibra finita. Il rapporto tra diametro del nucleo e diametro del rivestimento nella preforma viene preservato fedelmente durante la trafilatura, quindi ogni decisione dimensionale presa in questa fase si propaga fino al prodotto finale.
Deposizione chimica in fase vapore modificata (MCVD)
Nel processo MCVD, un tubo di silice rotante viene montato in un tornio per la lavorazione del vetro. I precursori gassosi – SiCl₄, GeCl₄, POCl₃ e ossigeno – vengono immessi in un’estremità mentre una torcia idrogeno-ossigeno attraversa l’esterno. I gas reagiscono a circa 1.600°C depositando particelle di fuliggine sulla parete interna del tubo. Ogni passaggio della torcia deposita uno strato di vetro con una composizione leggermente diversa, costruendo strato dopo strato il nucleo con indice graduale. Dopo centinaia di passaggi, il tubo viene collassato in una solida barra preformata ad alta temperatura.
Deposizione di vapore esterno (OVD) e deposizione assiale di vapore (VAD)
OVD e VAD sono i metodi dominanti utilizzati dai produttori su larga scala come Corning e Fujikura. Dentro OVD, un mandrino rotante attraversa un bruciatore a idrolisi di fiamma; SiCl₄ e GeCl₄ reagiscono con idrogeno e ossigeno per depositare fuliggine di silice all'esterno del mandrino. Dopo la deposizione, il mandrino viene rimosso e il pezzo grezzo di fuliggine porosa viene sinterizzato in un forno con atmosfera di cloro per eliminare gli ioni OH⁻ (che causano l'attenuazione del picco dell'acqua), quindi consolidato in una preforma di vetro priva di bolle. Il VAD deposita la fuliggine assialmente sull'estremità di un'asta di semina rotante, facendo crescere continuamente la preforma: un formato adatto alla produzione di volumi elevati perché produce preforme molto lunghe senza interruzioni. Una singola grande preforma OVD o VAD può produrre oltre 3.000 km di fibra finita.
Fase due: Trafilatura della fibra su una torre di trafilatura
La torre di trafilatura della fibra è una delle apparecchiature più sorprendenti in qualsiasi impianto di fibra ottica. Solitamente alto 10-20 metri, alimenta la preforma verticalmente in un forno a resistenza di grafite o in un forno a induzione di zirconio dove la punta viene riscaldata a circa 2.000–2.200°C . A questa temperatura, il vetro si ammorbidisce e un filo sottile, chiamato fibra "collo in giù", cade per gravità e viene catturato da un argano alla base della torre.
Il cabestano controlla la velocità di trazione, che è la variabile principale utilizzata per regolare il diametro delle fibre. Le moderne torri di disegno funzionano a velocità di 1.500–2.500 metri al minuto e un micrometro laser posizionato appena sotto il forno misura continuamente il diametro della fibra, in genere mantenendolo entro ±0,1 µm dal diametro del rivestimento target di 125 µm. Se il diametro varia, il sistema di controllo regola la velocità di aspirazione in tempo reale in pochi millisecondi.
Applicazione di rivestimento in linea
Immediatamente dopo il punto di misurazione del diametro, la fibra di vetro nuda passa attraverso una matrice a doppio rivestimento dove l'acrilato liquido polimerizzabile ai raggi UV viene applicato simultaneamente in due strati concentrici: il rivestimento primario morbido a circa 190–200 µm di diametro esterno e il rivestimento secondario più duro che porta il totale a circa 245–250 µm. La fibra rivestita passa quindi attraverso lampade UV che polimerizzano entrambi gli strati in frazioni di secondo. Questa fase di rivestimento in linea è fondamentale: il vetro di silice nuda ha una resistenza alla trazione molto elevata (fino a 700 kpsi) ma è estremamente sensibile ai danni superficiali dovuti all'umidità atmosferica e alla manipolazione. Il rivestimento polimerico protegge quella superficie dal momento in cui il vetro si solidifica.
La fibra rivestita viene avvolta su bobine che contengono da 25 km a oltre 100 km di fibra, a seconda delle dimensioni della bobina e del tipo di fibra. Ogni bobina viene quindi sottoposta a test di prova, in cui la fibra viene tirata attraverso un sistema di argano che applica un carico di trazione controllato, in genere 100 kpsi, per verificare che non esistano punti deboli lungo l'intera lunghezza.
Fase tre: colorazione, tamponamento e filamentazione delle fibre
Dopo il test di prova, le singole fibre vengono codificate a colori utilizzando una linea di colorazione con inchiostro UV, che applica un sottile strato di inchiostro pigmentato essiccabile agli UV sulla superficie del rivestimento secondario. La sequenza di colori standard segue TIA-598 (o IEC 60304 a livello internazionale): blu, arancione, verde, marrone, ardesia, bianco, rosso, nero, giallo, viola, rosa, acqua - ripetuta per ciascun gruppo di 12 fibre nei cavi ad alto numero. Questa codifica a colori è l'unico modo per identificare le singole fibre nei cavi contenenti 96, 144, 288 o anche 3.456 fibre.
Costruzione a tubo allentato contro costruzione a buffer stretto
La prossima importante scelta di processo riguarda il modo in cui le fibre vengono impacchettate all'interno della struttura del cavo. Dentro costruzione a tubi sciolti , gruppi di 6–12 fibre sono posizionati all'interno di piccoli tubi PBT o PP con un diametro interno pari a 1,5–3 volte il diametro del fascio di fibre. La lunghezza in eccesso della fibra (EFL) all'interno del tubo, in genere pari allo 0,2–0,5% in più rispetto alla lunghezza del tubo, consente alle fibre di flettersi senza sforzo mentre il cavo si espande o si contrae con la temperatura. I tubi sciolti riempiti di gel forniscono ulteriore umidità e bloccano l'idrogeno. Questa costruzione domina i cavi OSP (impianto esterno) per esterni.
In costruzione a buffer stretto , un materiale termoplastico – tipicamente nylon 12 o PVDF – viene estruso direttamente su ciascuna fibra rivestita, portando il pacchetto di fibre a 900 µm. Un estrusore per fili e cavi con una matrice a croce di precisione esegue questa operazione, mantenendo la concentricità dello strato tampone entro ±25 µm. Le fibre a buffer stretto sono più facili da terminare, rendendo questo standard di costruzione per la distribuzione interna e i cavi locali.
Una volta che le singole fibre o i tubi sciolti sono stati preparati, vengono legati insieme attorno a un elemento di rinforzo centrale utilizzando una cordatrice planetaria o SZ. La cordatura SZ, in cui la direzione di avvolgimento si inverte periodicamente, è preferita perché consente l'accesso a metà campata senza svolgere l'intero cavo.
| Caratteristica | Tubo allentato | Buffer stretto |
|---|---|---|
| Applicazione tipica | OSP all'aperto, aereo, interramento diretto | Interno, montante, distribuzione |
| Intervallo di conteggio delle fibre | Fino a 3.456 fibre | Tipicamente 2–144 fibre |
| Intervallo di temperatura | da –40°C a 70°C | Da –20°C a 60°C (tipico) |
| Protezione dall'umidità | Eccellente (gel o idrorepellente a secco) | Moderato (si basa sulla giacca) |
| Facilità di risoluzione | Richiede la pulizia del gel | Veloce, pulito |
| Attrezzatura per l'estrusione di buffer | Estrusore per tubi (matrice più grande) | Estrusore di precisione per fili e cavi |
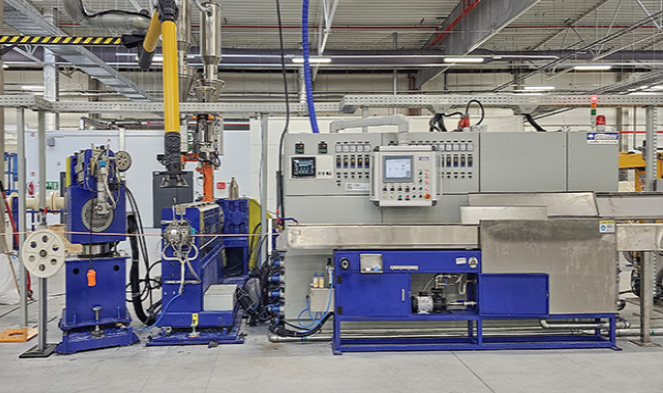
Fase quattro: rivestimento con un estrusore per fili e cavi
Il rivestimento è la fase finale della produzione principale e quella in cui la tecnologia degli estrusori di fili e cavi svolge il suo ruolo più visibile. Il nucleo del cavo a trefoli, con il suo elemento di rinforzo centrale, i tubi tampone o le fibre tamponate, il nastro o il filo che blocca l'acqua e l'eventuale armatura, passa attraverso una testa a croce di estrusione dove il materiale termoplastico fuso viene applicato uniformemente attorno all'intera circonferenza.
Come funziona l'estrusore
Un estrusore per fili e cavi per il rivestimento di fibre ottiche è fondamentalmente una macchina plastificatrice monovite o bivite. La coclea, ruotando all'interno di un cilindro riscaldato, scioglie e omogeneizza i pellet di polimero alimentati da una tramoggia. La geometria della vite, compreso il rapporto di compressione, la lunghezza della zona di dosaggio e il rapporto L/D (tipicamente da 24:1 a 30:1 per le applicazioni con camicia), è adattata allo specifico polimero da lavorare. Materiali diversi del rivestimento richiedono condizioni di lavorazione significativamente diverse:
- HDPE (polietilene ad alta densità): Temperatura di lavorazione 180–230°C; eccellente resistenza all'umidità e ai raggi UV; utilizzato nei cavi aerei e interrati.
- LSZH (zero alogeni a bassa emissione di fumi): Temperatura di lavorazione 170–210°C; obbligatorio nei tunnel, nei data center e negli edifici pubblici; richiede un'attenta progettazione delle viti perché i composti LSZH sono spesso più viscosi e termicamente sensibili del PE.
- PVC: Temperatura di lavorazione 160–190°C; economico, flessibile, ignifugo; comunemente usato per cavi interni.
- Poliuretano (TPU): Temperatura di lavorazione 190–220°C; eccezionale resistenza all'abrasione e flessibilità alle basse temperature; utilizzato in applicazioni industriali e militari.
- Nylon (PA12): Temperatura di lavorazione 220–250°C; elevata resistenza chimica; utilizzato dove è possibile l'esposizione a carburante o olio.
Il gruppo matrice a croce all'estremità del cilindro dell'estrusore posiziona una punta (o tubo guida, nelle configurazioni con utensili a pressione) attraverso la quale passa il nucleo del cavo, circondata dalla parte della matrice attraverso la quale scorre il polimero fuso e viene modellato sul cavo. Lo spessore della parete della camicia è controllato dall'equilibrio tra velocità della linea e produzione dell'estrusore (in kg/ora) e le linee moderne utilizzano la misurazione del diametro a circuito chiuso - misuratori laser o misuratori di spessore a raggi X - che rimandano all'azionamento dell'estrusore e al cabestano di traino per mantenere le specifiche entro ± 0,1 mm o più strette.
Raffreddamento e traino Caterpillar
Immediatamente dopo la traversa, il cavo rivestito entra in un abbeveratoio, solitamente lungo 8-15 metri, dove viene raffreddato. La velocità di raffreddamento influisce sulla cristallinità dei polimeri semicristallini come l'HDPE e influenza direttamente le proprietà meccaniche della camicia. Per velocità della linea molto elevate (superiori a 200 m/min), la spruzzatura forzata dell'acqua o le vasche di raffreddamento assistite dal vuoto mantengono un'adeguata rimozione del calore. Un traino a cingoli (trattore a cinghia) afferra delicatamente il cavo per mantenere la tensione e la velocità della linea senza schiacciare la sensibile struttura ottica all'interno.
Guaina a doppio strato e cavi armati
Molti cavi esterni o armati richiedono due passaggi di filo e cavo estrusore. Nel primo passaggio, sul nucleo trefolato viene applicata una guaina interna (spesso PE). Il cavo passa quindi attraverso un'unità di armatura in nastro di acciaio ondulato (CST) o una stazione di armatura in alluminio interbloccata prima di entrare in un secondo estrusore che applica la guaina esterna. Questa linea di estrusore tandem può estendersi per 50–80 metri di lunghezza totale ed è in grado di produrre cavi in fibra ottica armati finiti a velocità di 30–80 m/min.
Per i cavi sottomarini, il processo è ancora più complicato: possono essere aggiunti fino a sei strati di armatura di filo (singoli fili di acciaio applicati da macchine cordatrici planetarie), con ciascuno strato di filo che richiede il proprio passaggio di estrusione di composto di rivestimento tra esso e lo strato di filo successivo.
Apparecchiature critiche su una linea di rivestimento di cavi in fibra ottica
Una linea completa di rivestimento di cavi in fibra ottica integra numerose macchine che lavorano in sequenza coordinata. Comprendere ciò che fa ciascuno aiuta a chiarire perché l'estrusore di fili e cavi e le sue apparecchiature periferiche sono così fondamentali per la qualità dei cavi.
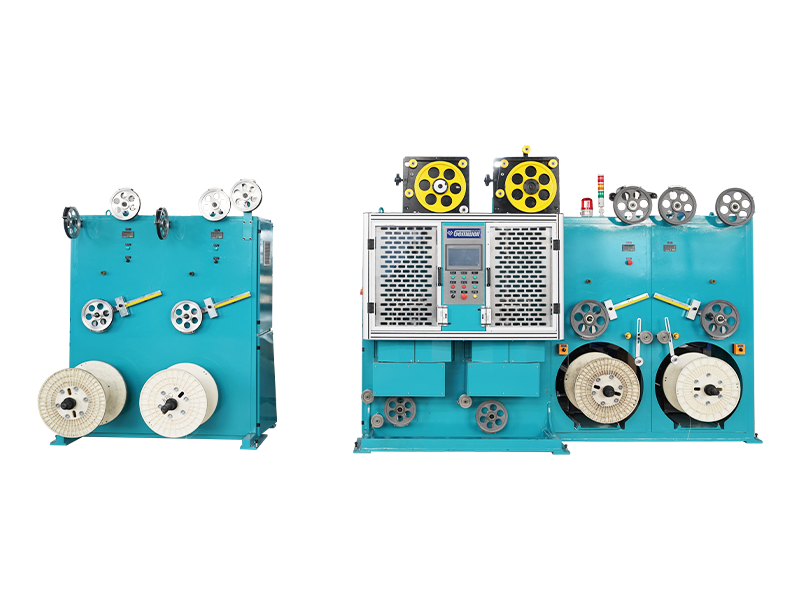
- Stand di pagamento: Tiene la bobina del nucleo del cavo e ripaga il nucleo con una tensione controllata: troppa tensione può sollecitare le fibre all'interno; troppo poco provoca cedimento e variazione del diametro.
- Preriscaldatore: Asciuga e riscalda la superficie del nucleo del cavo prima che entri nella traversa dell'estrusore, migliorando l'adesione tra la guaina e il nucleo del cavo.
- Estrusore per fili e cavi monovite: La macchina per la lavorazione delle anime, con zone del cilindro a temperatura controllata individualmente in 5–7 sezioni, un cambio che aziona la vite a 10–120 giri/min e un sensore della pressione di fusione sulla testa della filiera per il monitoraggio del processo.
- Matrice della traversa: Assemblaggio in acciaio lavorato con precisione che allinea il nucleo del cavo con il flusso del polimero. La concentricità dello stampo, ovvero la precisione con cui la guaina è centrata sul cavo, determina direttamente le prestazioni meccaniche e le proprietà elettriche.
- Misuratore di diametro laser: Misurazione senza contatto a 2.000 scansioni al secondo, rilevando le variazioni di diametro in tempo reale e inviando segnali di correzione al controllo della velocità di traino.
- Abbeveratoio con zone di temperatura: Controllo preciso del quench per la gestione della cristallinità; spesso due zone: una zona calda per evitare segni di avvallamento superficiale, quindi una zona fredda per una rapida solidificazione.
- Traino del trattore a cingoli: Design a doppia o quattro cinghie con controllo pneumatico della pressione per evitare schiacciamenti; determina la velocità complessiva della linea e la contropressione contro l'estrusore.
- Spark tester (per cavi ibridi in rame): Applica alta tensione per rilevare fori di spillo nella giacca; non richiesto per cavi in fibra interamente dielettrici ma utilizzato in cavi armati dove la guaina deve essere elettricamente isolante.
- Avvolgimento con avvolgimento trasversale: Avvolge il cavo finito su bobine o tamburi di spedizione con un controllo preciso della traslazione per evitare danni alla bobina o microflessioni delle fibre dovuti a una pressione di avvolgimento irregolare.
Tra tutti questi componenti, l'estrusore per fili e cavi è l'elemento che i produttori di cavi specificano e aggiornano più frequentemente, poiché l'usura di viti e cilindri degrada direttamente la qualità della fusione, la consistenza dell'output e l'uniformità del rivestimento nel tempo. I rinomati produttori di estrusori pubblicano i limiti di usura delle viti, in genere consentendo una riduzione della profondità del canale non superiore al 5% prima della sostituzione, e molti produttori di cavi programmano la ricostruzione del cilindro/vite ogni 3-5 anni a seconda dell'abrasività del materiale.
Tipi di cavi in fibra ottica e loro diversi approcci di produzione
Non tutti i cavi in fibra ottica sono realizzati allo stesso modo. L'ambiente di utilizzo finale determina differenze sostanziali in merito alle fasi di produzione incluse, ai materiali che fluiscono attraverso l'estrusore di fili e cavi e al livello di tolleranza mantenuto.
Cavi in fibra monomodale e multimodale
La fibra monomodale (SMF) ha un diametro del nucleo di soli 8-10 µm – circa un decimo della larghezza di un capello umano – e un rivestimento di 125 µm. La produzione di SMF richiede un controllo più rigoroso della concentricità tra nucleo e rivestimento (in genere un offset ≤0,5 µm) e della circolarità del nucleo durante la fabbricazione e il disegno della preforma. La fibra multimodale (MMF) è disponibile nelle categorie da OM1 a OM5 con diametri del nucleo di 50 o 62,5 µm; il profilo dell'indice graduale della fibra OM3/OM4/OM5 richiede un controllo compositivo molto preciso del gradiente drogante GeO₂ durante la deposizione della preforma. La struttura del cavo attorno a entrambi i tipi di fibra può essere identica; è nella fibra stessa che risiedono le differenze principali.
Produzione di cavi a nastro
Il cavo in fibra ottica a nastro ad alta densità, ampiamente utilizzato nelle interconnessioni dei data center e nelle applicazioni per uffici centrali, unisce 4, 8 o 12 singole fibre colorate affiancate in una matrice piatta utilizzando materiale a matrice a nastro polimerizzabile con raggi UV. La macchina nastratrice spazia e tende con precisione ciascuna fibra mentre entra in una matrice piatta dove viene applicato il materiale della matrice e polimerizzato con raggi UV. Più nastri vengono quindi impilati e posizionati all'interno di una struttura di cavo con nucleo scanalato o tubo centrale. Un cavo a nastro da 288 fibre può avere un diametro esterno inferiore a 12 mm , rispetto a 18–22 mm per un design a tubo sciolto intrecciato comparabile. La fase di rivestimento dei cavi a nastro utilizza la stessa tecnologia di estrusione di fili e cavi dei cavi convenzionali, ma l'assemblaggio del nucleo è notevolmente più rigido e richiede un monitoraggio della tensione più elevato sul supporto di svolgimento.
Cavi in fibra non sensibili alla piegatura (BIF).
La fibra insensibile alla piegatura, standardizzata come ITU-T G.657, incorpora un design del rivestimento trench-assisted o nanostrutturato che riduce drasticamente le perdite di macropiegatura. I cavi costruiti con BIF, in particolare i gradi G.657.A2 e G.657.B3, possono tollerare piegature fino a un raggio di 5 mm con una perdita aggiuntiva inferiore a 0,1 dB a 1.550 nm. Questi cavi sono comuni nei cavi di derivazione FTTH (fibra per la casa), che vengono instradati attraverso curve di condutture, attorno ai telai delle porte e attraverso stretti passaggi interni. La fabbricazione della preforma BIF aggiunge complessità (strati di rivestimento aggiuntivi con diversi indici di rifrazione), ma il successivo processo di produzione del cavo – compreso il rivestimento dell’estrusore – è essenzialmente lo stesso dei cavi SMF standard.
Test di qualità durante tutto il processo di produzione
Il controllo di qualità nella produzione di cavi in fibra ottica non è un'ispezione della fase finale: è presente in ogni fase della produzione. Saltando o indebolendo uno qualsiasi di questi controlli si ottengono cavi che possono superare i test iniziali ma fallire prematuramente sul campo, dove i costi di riparazione fanno impallidire il prezzo di acquisto originale del cavo.
Test a livello di fibra
Ogni bobina di fibra in uscita dalla torre di trafilatura viene testata per:
- Attenuazione: Misurato con un OTDR (riflettometro ottico nel dominio del tempo) sia a 1.310 nm che a 1.550 nm. L'SMF standard deve essere ≤0,35 dB/km a 1.310 nm e ≤0,20 dB/km a 1.550 nm secondo ITU-T G.652.D.
- PMD (dispersione della modalità di polarizzazione): Fondamentale per i sistemi di trasmissione coerenti ad alta velocità; specificato come valore di progettazione del collegamento (ad esempio, ≤0,20 ps/√km per G.652.D).
- Geometria: Diametro del campo modale, diametro del rivestimento, concentricità del nucleo-rivestimento e non circolarità del rivestimento: tutti misurati da sistemi di ispezione video automatizzati presso la torre di trafilatura.
- Prova di prova: Carico di trazione minimo di 100 kpsi applicato lungo l'intera lunghezza della bobina per schermare eventuali sezioni deboli.
Test a livello di cavo
Dopo il rivestimento, la bobina di cavo finita viene sottoposta a una serie completa di test definiti dalla norma CEI 60794-1 e dagli standard pertinenti della serie IEC 60794-x, o equivalenti ANSI/ICEA per il mercato nordamericano:
- Carico di trazione: Il cavo viene tirato fino al carico di installazione nominale e quindi al carico di prova; l'aumento dell'attenuazione deve rimanere inferiore a 0,1 dB durante il caricamento e tornare ai valori di base dopo il rilascio.
- Resistenza allo schiacciamento: Una piastra piatta applica la forza di schiacciamento nominale (ad esempio, 2.200 N/100 mm per i tipici cavi OSP); l'attenuazione viene monitorata in tempo reale tramite una sorgente luminosa lanciata e un misuratore di potenza.
- Prova di piegatura: Il cavo viene fatto circolare attorno a un mandrino del diametro specificato; per i cavi OSP standard questo è 20× il diametro esterno del cavo.
- Ciclaggio della temperatura: Gli avvolgicavo sono testati da –40°C a 70°C (o intervalli più ampi per cavi speciali); l'attenuazione viene misurata a temperature estreme basse e alte.
- Penetrazione dell'acqua: Una sezione di cavo di 1 metro è sottoposta ad un battente idraulico di 1 metro per 24 ore; l'acqua non deve penetrare oltre le estremità della sezione di prova.
- Spessore e diametro esterno della giacca: Le sezioni trasversali tagliate dalle estremità del cavo vengono misurate con un microscopio ottico calibrato per verificare l'uniformità della parete della guaina, un indicatore diretto del controllo del processo dell'estrusore.
Alcuni clienti specificano la misurazione OTDR del 100% di ogni fibra in ogni bobina prima della spedizione, una pratica comune negli appalti degli operatori di telecomunicazioni. Questa traccia OTDR end-to-end crea anche un record di base che può essere utilizzato anni dopo per la diagnosi dei guasti sul campo.
Fattori chiave che influiscono sulle prestazioni e sulla longevità del cavo in fibra ottica
Comprendere cosa succede all'interno del processo di produzione spiega perché alcuni cavi superano altri sul campo e perché la giusta configurazione dell'estrusore (selezione del materiale, profilo di temperatura, design delle viti) è inseparabile dall'affidabilità a lungo termine del cavo.
Oscuramento da idrogeno
L’idrogeno generato dalla corrosione elettrolitica dell’armatura del filo di acciaio, o dalla degradazione dei composti gel e dei rivestimenti polimerici, può diffondersi nella fibra di vetro e reagire con i difetti nel reticolo di silice per formare legami Si-OH (silanolo) che assorbono la luce infrarossa – un fenomeno chiamato oscuramento da idrogeno. La principale difesa della produzione è l'eliminazione rigorosa dell'acqua da tutti i sistemi di gel e polimeri (questo è il motivo per cui i tubi bloccati dall'acqua e le formulazioni di gel di qualità sono specificate con un contenuto di acqua inferiore a 10 ppm) e l'uso di rivestimenti in carbonio o ermetici sulla fibra stessa negli ambienti più esigenti. L'estrusore di fili e cavi può contribuire o mitigare questo rischio: i granuli polimerici adeguatamente essiccati e le temperature di fusione ben controllate riducono al minimo l'intrappolamento di umidità nella struttura della camicia.
Micropiegatura e Macropiegatura
La microflessione si riferisce a deformazioni laterali microscopiche della fibra causate da una pressione radiale non uniforme proveniente dalle pareti del tubo tampone, dai bordi del nastro avvolgente o dalle superfici irregolari della camicia. Anche le deformazioni nella gamma dei nanometri aumentano l'attenuazione in modo misurabile a 1.550 nm. Un estrusore per fili e cavi che produce una guaina con ondulazioni superficiali (un difetto di frattura della fusione comune quando la temperatura della fusione è troppo bassa o la velocità di aspirazione è troppo elevata rispetto all'uscita dell'estrusore) può introdurre forze laterali modellate sul nucleo del cavo e causare perdite di micropiegatura che non apparirebbero in un test di laboratorio benigno ma si manifesterebbero in condizioni di contrazione termica sul campo. La macroflessione, ovvero l'avvolgimento del cavo attorno a un raggio troppo stretto, è un problema di installazione, ma i cavi con una minore rigidità alla flessione (pareti del rivestimento più sottili, meno elementi di rinforzo) sono più vulnerabili, rendendo il design del rivestimento un altro punto di intersezione tra i materiali applicati dall'estrusore e le prestazioni ottiche.
Degradazione UV dei materiali delle giacche esterne
I cavi aerei in fibra ottica devono resistere a decenni di esposizione ai raggi UV senza che il rivestimento si rompa o si indebolisca. Il nerofumo al 2–3% in peso nell'HDPE fornisce un'efficace schermatura UV ed è lo standard del settore per i cavi aerei e interrati direttamente. I cavi destinati all'uso interno possono utilizzare altri pacchetti stabilizzanti, ma la formulazione viene generalmente fornita come pellet precomposto al produttore del cavo, che lo immette direttamente nell'estrusore di filo e cavo. Le condizioni di lavorazione dell'estrusore devono essere compatibili con il sistema stabilizzatore: il taglio eccessivo della vite o la temperatura del cilindro possono degradare gli antiossidanti essenziali per la stabilità termica a lungo termine, anche nei cavi mai esposti alla luce solare.
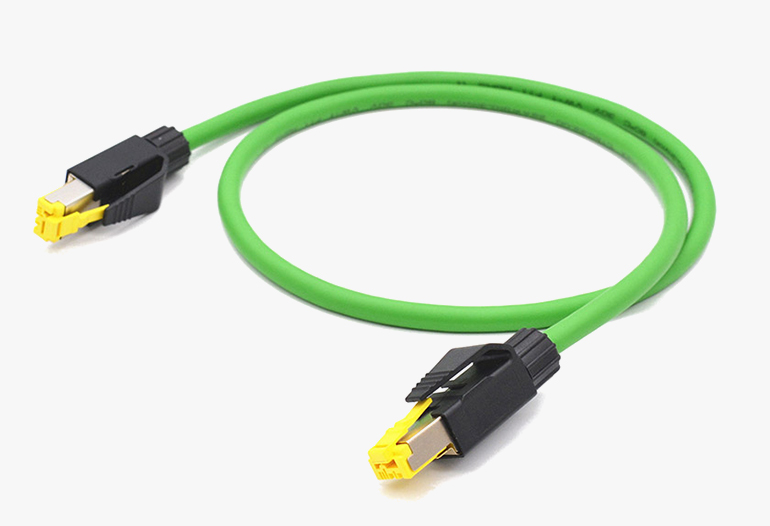
Avvio di una linea di produzione di cavi in fibra ottica: considerazioni pratiche
Per un produttore che desidera entrare nella produzione di cavi in fibra ottica – o passare dal cavo in rame alla fibra – gli investimenti in attrezzature e le conoscenze di processo richieste sono sostanziali ma ben definiti. La torre di stiratura e le attrezzature per la produzione di preforme rappresentano le barriere all’ingresso più elevate (e in genere non sono giustificate a meno che non si producano fibre su scale di diversi milioni di chilometri all’anno). La maggior parte dei produttori di cavi acquista fibra da produttori affermati – Corning, Prysmian, Fujikura, Sumitomo, YOFC – e concentra il proprio capitale sulla progettazione di cavi e sulle apparecchiature delle linee di rivestimento.
Selezione di un estrusore per fili e cavi per il rivestimento in fibra ottica
La decisione più critica sull'attrezzatura per una linea di rivestimento di cavi in fibra ottica è la scelta dell'estrusore di fili e cavi. I parametri chiave da valutare includono:
- Diametro della vite: Per le applicazioni con rivestimento in fibra ottica, i diametri tipici delle viti sono compresi tra 45 mm e 90 mm. Le viti più piccole (45–60 mm) offrono una migliore uniformità di uscita e risposta del materiale alle velocità di produzione inferiori necessarie per cavi di piccolo diametro; le viti più grandi si adattano al rivestimento ad alto rendimento di cavi OSP di grandi dimensioni.
- Rapporto L/D: Per i materiali del rivestimento in fibra ottica si consiglia un minimo di 24:1. I composti LSZH beneficiano in particolare dei rapporti L/D 28:1 o 30:1 che consentono zone di fusione e miscelazione più lunghe.
- Sistema di azionamento: Gli azionamenti servo CA o a controllo vettoriale offrono la stabilità della velocità (±0,1%) necessaria per mantenere la consistenza della parete della camicia a velocità di linea variabili. Gli azionamenti DC vengono gradualmente eliminati dalle nuove installazioni.
- Zone di controllo della temperatura: Un minimo di 5 zone della canna controllate in modo indipendente più la zona della traversa. I controller PID con stabilità migliore di ±1°C sono standard sui moderni sistemi di estrusione di cavi.
- Strumentazione: Il trasduttore della pressione di fusione sulla testa della filiera, la sonda della temperatura di fusione sulla punta della vite e un misuratore di diametro ottico o a raggi X a valle, il tutto alimentato da un PLC di controllo della linea con registrazione dei dati per la tracciabilità della produzione.
- Movimentazione dei materiali: Un'unità di miscelazione e dosaggio gravimetrica o volumetrica per l'aggiunta di masterbatch a monte della tramoggia dell'estrusore, con un essiccatore ad adsorbimento per materiali sensibili all'umidità come nylon e TPU.
Una linea di rivestimento in fibra ottica ben specificata costruita attorno a un estrusore di fili e cavi adatto può ammortizzare il costo di capitale entro 18-36 mesi nei mercati con una forte domanda di implementazione della fibra, a condizione che le ricette di processo, la formazione degli operatori e i sistemi di qualità siano stabiliti prima dell’avvio della produzione.
Differenza tra i requisiti dell'estrusore per cavi in fibra ottica e in rame
I produttori che già utilizzano linee di estrusione di fili e cavi in rame spesso chiedono se la stessa attrezzatura può essere utilizzata per il rivestimento in fibra ottica. La risposta è: a volte, con modifiche. I cavi in fibra ottica richiedono un controllo della tensione molto più preciso sul pay-off (per evitare di sollecitare le fibre all'interno) e l'allineamento della matrice della traversa è più critico perché non esiste alcun test elettrico (come continuità o capacità) che rilevi il disallineamento della matrice: la variazione della parete del rivestimento si manifesta solo nei test meccanici o nei guasti post-installazione. Inoltre, se l'estrusore esistente è stato utilizzato per la lavorazione del PVC, deve essere spurgato accuratamente prima di utilizzare composti LSZH o PE per prevenire la contaminazione. Le linee di estrusore dedicate per il rivestimento in fibra ottica, non condivise con la produzione di cavi in rame, sono fortemente preferite nelle operazioni attente alla qualità.
Norma per cavi in fibra ottica e requisiti di conformità
I cavi in fibra ottica venduti nei mercati delle telecomunicazioni, dei data center, industriale e militare devono essere conformi a una complessa rete di standard internazionali e regionali. La conformità non è facoltativa: i principali operatori di rete e gli enti appaltanti richiedono rapporti di prova di omologazione di terze parti prima di effettuare ordini e alcuni standard (come le prestazioni della fiamma LSZH negli edifici pubblici dell'UE) sono obbligatori per legge.
| Standard | Ambito | Regione |
|---|---|---|
| ITU-T G.652 | Caratteristiche standard dell'SMF | Globalee |
| ITU-T G.657 | SMF insensibile alla piegatura per FTTH | Globalee |
| IEC 60794-1 | Metodi di prova dei cavi in fibra ottica | Globalee / EU |
| CEI 60794-3 | Cavi in fibra ottica per esterni | Globalee / EU |
| ANSI/ICEA S-87-640 | Cavo per impianto esterno in fibra ottica | Nord America |
| TIA-568.3-D | Standard dei componenti di cablaggio in fibra ottica | Nord America |
| EN 50399/IEC 60332 | Propagazione della fiamma e del fumo nei cavi | UE (CPR) |
| MIL-PRF-85045 | Cavo in fibra ottica per uso militare | USA (Difesa) |
Il Regolamento UE sui prodotti da costruzione (CPR) merita una menzione speciale perché regola direttamente la scelta dei materiali del rivestimento e quindi i requisiti del processo di estrusione per i cavi installati negli edifici europei. Secondo CPR, i cavi devono essere classificati da Eca (prestazioni minime) a B2ca, B1ca e Aca (prestazioni massime). Per ottenere la classificazione B1ca o Aca sono necessari composti LSZH con rilascio di calore e tassi di produzione di fumo estremamente bassi: composti che impongono requisiti severi all'estrusore di fili e cavi in termini di uniformità della temperatura di fusione, controllo del tempo di residenza e stabilità della pressione della matrice.
 Imparentato Prodotti