E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Come viene realizzato il cavo in fibra ottica: spiegazione del processo principale
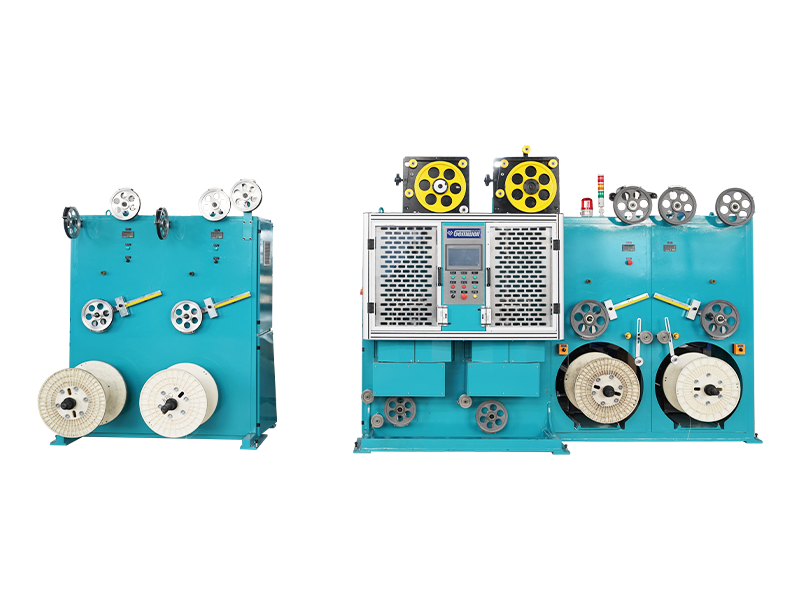
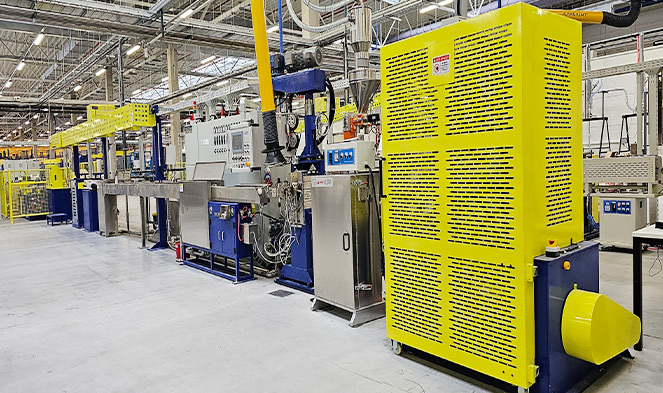
Il cavo in fibra ottica viene realizzato trafilando vetro ultrapuro o plastica in filamenti sottilissimi chiamati fibre ottiche, rivestendoli in strati protettivi e quindi raggruppandoli e rivestendoli in un assemblaggio di cavi finito. L'intero processo, dalla silice grezza al cavo dispiegabile, prevede estrema precisione, ambienti controllati e macchinari di estrusione specializzati. Al centro delle operazioni di rivestimento e cablaggio secondario si trova il estrusore di fili e cavi , una macchina che applica rivestimenti polimerici e rivestimenti tampone attorno a fragili fibre ottiche ad alta velocità e con una precisione a livello di micron.
La sequenza di produzione può essere suddivisa in due grandi fasi: trafilatura della fibra (produzione della fibra ottica grezza) e costruzione del cavo (assemblaggio delle fibre in un prodotto robusto e dispiegabile). Entrambe le fasi richiedono materiali, temperature e tolleranze meccaniche strettamente controllate. Anche una minima contaminazione o variazioni di tensione possono compromettere le prestazioni di perdita di segnale, espresse in decibel per chilometro (dB/km), che devono soddisfare standard rigorosi come ITU-T G.652 per la fibra monomodale.
Iniziare da una preformaa: il fondamento di ogni fibra ottica
Il processo di produzione inizia molto prima che entri in gioco qualsiasi attrezzatura di estrusione. Il primo passo è creare un file preform — un cilindro di vetro solido, tipicamente lungo da 1 a 2 metri e con un diametro da 80 a 200 mm, che rispecchia con precisione il profilo dell'indice di rifrazione della fibra finita su scala molto più ampia.
Deposizione chimica in fase vapore modificata (MCVD)
Uno dei metodi di fabbricazione delle preforme più utilizzati è la deposizione chimica in fase vapore modificata (MCVD), sviluppata presso i Bell Labs. In questo processo, un tubo rotante di silice viene riscaldato esternamente con una torcia ossidrica a circa 1.600°C. I precursori gassosi, tipicamente tetracloruro di silicio (SiCl₄) e tetracloruro di germanio (GeCl₄), fluiscono attraverso il tubo e reagiscono formando strati di fuliggine di vetro sulla parete interna. Il drogaggio al germanio aumenta l'indice di rifrazione del nucleo rispetto al rivestimento, che è ciò che consente la guida della luce attraverso la riflessione interna totale.
Deposizione di vapori esterni (OVD) e VAD
I produttori nordamericani spesso preferiscono la deposizione di vapori esterni (OVD), in cui la fuliggine viene depositata all'esterno di un mandrino rotante. I produttori giapponesi sono stati i pionieri della Vapor Axial Deposition (VAD), che consente la produzione continua di preforme ed è particolarmente adatta per la produzione su larga scala. Ciascun metodo produce una preforma di fuliggine porosa che deve essere consolidata in un forno di sinterizzazione a circa 1.500°C, dove collassa in un cilindro di vetro denso e privo di bolle pronto per la trafilatura.
Una singola preforma può produrre ovunque Da 2.500 a oltre 5.000 chilometri di fibra ottica finita, a seconda delle dimensioni della preforma e del diametro della fibra target di 125 micrometri.
La torre di trafilatura delle fibre: tirare il vetro in fili sottilissimi
Una volta che la preforma è pronta, viene caricata in una torre di stiratura delle fibre, un sistema di forno verticale che può stare in piedi Alto dai 20 ai 30 metri . La punta della preforma viene riscaldata a circa 2.000°C in un forno a resistenza di grafite o zirconio, provocandone l'ammorbidimento e la formazione di una regione fusa "con collo verso il basso". La gravità e un argano motorizzato sottostante trascinano il vetro ammorbidente in un filamento continuo a velocità di disegno Da 10 a 25 metri al secondo nei moderni sistemi ad alto rendimento.
Un micrometro laser in linea misura continuamente il diametro della fibra in tempo reale. I cicli di feedback regolano la velocità di disegno in millisecondi per mantenere il diametro esterno target di 125 ± 1 micrometro . Qualsiasi deviazione oltre questa tolleranza, che corrisponde all'incirca alla larghezza di un singolo capello umano, causerebbe riflessioni del segnale su giunzioni e connettori, degradando le prestazioni della rete.
Applicazione del rivestimento primario
Immediatamente dopo che la fibra esce dalla zona del forno e prima che possa entrare in contatto con qualsiasi superficie, passa attraverso un applicatore di rivestimento primario. Due strati di acrilato induribile con raggi UV vengono applicati in sequenza: uno strato primario interno morbido (basso modulo, ~ 0,5 MPa) che protegge la fibra dalla microflessione e uno strato primario esterno più duro (alto modulo, ~ 500–900 MPa) che fornisce protezione meccanica. Il rivestimento porta il diametro esterno da 125 µm a circa 245–250 µm . Entrambi gli strati vengono polimerizzati quasi istantaneamente sotto lampade UV e la fibra rivestita viene quindi avvolta su un tamburo di avvolgimento.
Può raggiungere la resistenza alla trazione di una fibra di silice appena trafilata e incontaminata 800.000 psi (5,5 GPa) - molto più resistente dell'acciaio in termini di peso - ma i difetti superficiali introdotti dalla contaminazione o dal contatto fisico lo degradano rapidamente. Ecco perché l'intero processo di trafilatura e rivestimento avviene in una camera bianca, in genere Classe 1000 (ISO 6) o superiore.
Rivestimento e colorazione secondari: preparazione delle fibre per il cablaggio
Dopo la trafilatura, la fibra rivestita da 250 µm viene sottoposta a un'ulteriore lavorazione prima di poter essere incorporata in un cavo. Questa fase di elaborazione secondaria è dove estrusore di fili e cavi diventa un elemento centrale dell'attrezzatura.
Buffering stretto
Nelle costruzioni a buffer stretto, comuni nei cavi interni, plenum e montanti, un buffer secondario termoplastico viene estruso direttamente sulla fibra rivestita primaria, portando il diametro esterno a 900 µm . L'estrusione viene eseguita su un estrusore compatto per fili e cavi con una testa a croce dimensionata con precisione per mantenere la concentricità tra la fibra e lo strato tampone. I materiali generalmente utilizzati includono PVC, PVDF (Kynar) o nylon, a seconda del livello di fiamma e fumo richiesto.
Costruzione a tubo sciolto
Per i cavi per esterni e a lungo raggio prevale il design a tubo sciolto. Un estrusore per fili e cavi forma un piccolo tubo di plastica, solitamente polipropilene o polibutilene tereftalato (PBT), attorno a un gruppo da 2 a 24 fibre. Il tubo è leggermente più grande del fascio di fibre e lo spazio è riempito con un gel blocca-acqua (composto tissotropico del petrolio o nastri blocca-acqua secchi). Il tubo sciolto consente alle fibre di muoversi liberamente all'interno, isolandole dalle sollecitazioni meccaniche esterne.
Colorazione della fibra
Per consentire l'identificazione delle singole fibre all'interno di un cavo, ciascuna fibra è codificata a colori secondo gli standard TIA-598 o IEC 60304. Il processo di colorazione applica un sottile inchiostro essiccabile ai raggi UV, in genere con uno spessore inferiore a 5 µm, sullo strato primario da 250 µm. Un applicatore di inchiostro dedicato o una linea combinata di colorazione e riavvolgimento gestiscono questa fase a velocità corrispondenti alla velocità di disegno originale. I 12 colori standard scorrono in sequenza: blu, arancione, verde, marrone, ardesia, bianco, rosso, nero, giallo, viola, rosa e acqua.
Cordatura dei cavi: combinazione di fibre in un assemblaggio strutturato
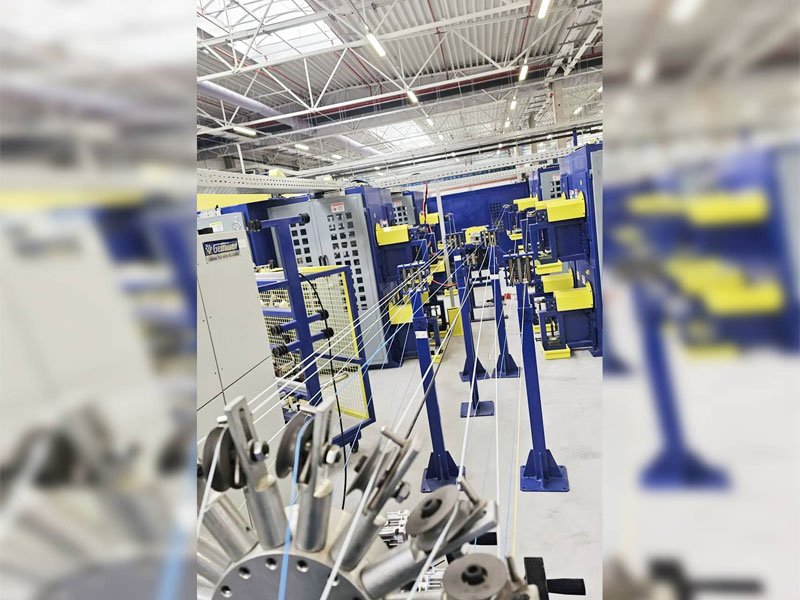
Le singole fibre tamponate o i tubi sciolti vengono assemblati in un cavo multifibra su una macchina cordatrice. Questo passaggio determina il numero complessivo di fibre, le prestazioni meccaniche e la configurazione fisica del cavo finito.
Nei modelli a tubo sciolto, più tubi, ciascuno contenente da 2 a 24 fibre, sono intrecciati in uno schema elicoidale o SZ (oscillazione inversa) attorno a un elemento di rinforzo centrale, più comunemente un'asta di plastica rinforzata con vetro (GRP) o un fascio di filati aramidici. La cordatura SZ consente l'accesso indipendente a ciascun tubo senza svolgere l'intero cavo, un vantaggio importante per la giunzione sul campo.
Il cavo a nastro, un'altra architettura comune, utilizza una serie piatta di 4, 6, 8 o 12 fibre legate fianco a fianco con un materiale a matrice, quindi impila più nastri in un tubo centrale o nucleo della fessura. I cavi a nastro possono ospitare oltre 6.000 fibre in un'unica guaina per cavi, rendendoli altamente efficienti per implementazioni di uffici centrali ad alta densità e cavi trunk di data center.
| Tipo di costruzione | Tampone in fibra | Intervallo di conteggio delle fibre | Applicazione tipica |
|---|---|---|---|
| Bufferizzato stretto | 900 µm oltre 250 µm | 2–144 | Interni, locali, plenum |
| Tubo allentato | Tubo in PBT riempito con gel | 2–864 | Pianta da esterno, a lungo raggio |
| Nastro | Array legati a matrice | 72–6.912 | Data center, ufficio centrale |
| Tubo centrale (Unitube) | Tubo singolo riempito di gel | 2–24 | Reti di accesso, cadute FTTH |
Il ruolo dell'estrusore di fili e cavi nell'applicazione del rivestimento
Dopo la cordatura, il nucleo del cavo riceve il rivestimento esterno, lo strato protettivo finale che determina l'idoneità ambientale del cavo. Questa è l'applicazione più visibile del estrusore di fili e cavi nella linea di produzione della fibra ottica e influisce direttamente sul ritardo di fiamma, sulla resistenza ai raggi UV, sulla resistenza allo schiacciamento e sulle prestazioni di installazione.
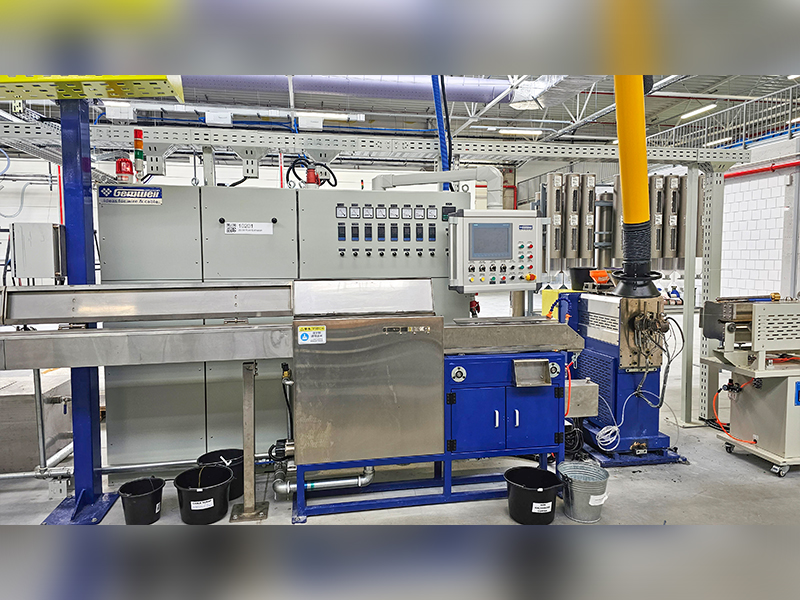
Un estrusore per fili e cavi per questo scopo è costituito da un meccanismo a cilindro e vite che fonde il composto termoplastico e lo spinge attraverso una matrice a croce a pressione e temperatura controllate. Per le guaine in fibra ottica, l'estrusore deve operare con un controllo particolarmente accurato perché le fibre ottiche all'interno non possono tollerare una tensione eccessiva o uno shock termico durante il passaggio della guaina.
Parametri chiave dell'estrusore per il rivestimento in fibra ottica
- Design della vite: Gli estrusori monovite con rapporti L/D da 20:1 a 30:1 sono standard per i composti con camicia. Le viti barriera migliorano l'omogeneità della fusione, riducendo i difetti superficiali nel rivestimento finito.
- Temperatura di fusione: Varia in base al materiale: tipicamente 170–200°C per PVC, 230–260°C per HDPE e 280–310°C per composti LSZH (Low Smoke Zero Halogen).
- Velocità della linea: I moderni sistemi di estrusione di fili e cavi progettati per il rivestimento in fibra ottica possono funzionare a fino a 150–200 m/min per cavi di diametro inferiore.
- Tensione di traino del Caterpillar: Deve essere attentamente calibrato. Una tensione eccessiva mette a dura prova le fibre ottiche e introduce una perdita permanente di segnale.
- Lunghezza della vasca di raffreddamento: I rivestimenti in HDPE e LSZH richiedono percorsi di raffreddamento più lunghi, a volte da 6 a 12 metri, per prevenire il restringimento della superficie e mantenere la rotondità del rivestimento.
I compound LSZH, richiesti dalle norme IEC 60332-1 ed EN 50200 per l'uso negli edifici pubblici e nelle infrastrutture di trasporto, sono più difficili da estrudere rispetto al PVC a causa del loro contenuto di riempitivo più elevato (tipicamente triidrato di alluminio o idrossido di magnesio come ritardanti di fiamma). Un estrusore per fili e cavi che gestisce LSZH deve generare un taglio sufficiente per disperdere uniformemente questi riempitivi minerali senza degradare la matrice polimerica. Alcuni produttori utilizzano una fase di compounding con estrusore bivite a monte della traversa per garantire la consistenza del composto.
Armatura prima della giacca finale
Molti cavi per esterni e interrati incorporano uno strato di armatura metallica o dielettrica tra la guaina interna e quella esterna. L'armatura in nastro di acciaio ondulato (CST) fornisce resistenza ai roditori e protezione dallo schiacciamento, mentre il filato di aramide o fibra di vetro fornisce la stessa protezione nei modelli completamente dielettrici. Se è presente un'armatura, il cavo passa attraverso una seconda testa di estrusore rivestita dopo l'armatura, rendendo l'estrusore di fili e cavi un elemento ancora più ripetuto lungo tutta la linea di produzione.
Elementi di resistenza e barriere contro l'umidità: cosa tiene insieme il cavo
Le fibre ottiche non sopportano alcun carico di trazione: il vetro semplicemente non può essere allungato senza rompersi. Tutta la tensione di installazione deve essere sostenuta da elementi di rinforzo dedicati integrati nella progettazione del cavo.
- Filato di aramide (Kevlar): L'elemento di resistenza più comune nei cavi interni e di distribuzione. I valori nominali di carico di trazione tipici vanno da 100 N per piccoli cavi di derivazione a 2 fibre a oltre 2.700 N per cavi trunk interni. Il filo di aramide è posizionato negli interstizi tra il nucleo del cavo e il rivestimento esterno.
- Asta in plastica rinforzata con vetro (GRP): Utilizzato come elemento di rinforzo centrale nei cavi esterni a tubo sciolto. Un'asta in GRP da 5 mm fornisce una notevole resistenza alla trazione e protezione dalla flessione, mantenendo il cavo non conduttivo e a prova di fulmine.
- Filo d'acciaio o nastro d'acciaio: Utilizzato nei cavi aerei autoportanti (i cavi ADSS non utilizzano acciaio) o nei progetti aerei ancorati. Alcuni cavi a interramento diretto combinano un'armatura in acciaio con nastri impermeabili per una doppia protezione.
- Elementi di blocco dell'acqua: Interstizi riempiti di gel, nastri rigonfiabili o filati asciutti che bloccano l'acqua impediscono la migrazione longitudinale dell'acqua, che può causare la contaminazione da idrossile del vetro nel tempo, aumentando l'attenuazione al picco dell'acqua di 1383 nm, un problema noto nelle prime fibre con picco d'acqua diverso da zero (NZWP).
Tipi di fibra ottica: monomodale e multimodale
Il profilo dell'indice di rifrazione integrato nella preforma determina se la fibra risultante è monomodale o multimodale, una distinzione che ha profonde implicazioni per l'applicazione, il costo e le prestazioni del cavo.
| Parametro | Modalità singola (OS2) | OM3 multimodale | OM5 multimodale |
|---|---|---|---|
| Diametro del nucleo | 9 µm | 50 µm | 50 µm |
| Attenuazione tipica | ≤0,2 dB/km a 1550 nm | ≤3,0 dB/km a 850 nm | ≤3,0 dB/km a 850 nm |
| Portata massima (100G) | >80 km con amplificazione | 100 metri | 150 metri (SWDM4) |
| Sorgente luminosa | Laser (DFB/cavità esterna) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Uso primario | Telecomunicazioni, lungo raggio, FTTH | LAN aziendale, centro dati | Data center a breve distanza SWDM |
La fibra monomodale ha a Nucleo da 9 µm , che consente una sola modalità di propagazione, eliminando completamente la dispersione modale e consentendo la trasmissione su decine o centinaia di chilometri. La fibra multimodale, con il suo core da 50 o 62,5 µm, consente centinaia di modalità ed è più facile da terminare e connettere, ma la dispersione modale limita la larghezza di banda sulla distanza. Il profilo dell'indice graduale delle moderne fibre OM3/OM4/OM5, dove l'indice di rifrazione diminuisce parabolicamente dal centro al bordo, compensa in modo significativo la dispersione modale, consentendo la trasmissione da 10G a 400G su distanze aziendali più brevi.
Test di qualità durante tutto il processo di produzione
La produzione di cavi in fibra ottica è regolata da numerosi standard nazionali e internazionali. Il test di qualità non è un'attività della fase finale: è integrato in ogni fase della produzione.
Test a livello di fibra (post-disegno)
- Attenuazione: Misurato con un OTDR (Optical Time Domain Reflectometer) o un metodo cutback a 1310, 1383, 1550 e 1625 nm per modalità singola; a 850 e 1300 nm per multimodale.
- Prova di prova: Ogni bobina di fibra è sottoposta a un test di resistenza alla trazione (in genere un allungamento dallo 0,5% all'1%) per escludere eventuali fibre con difetti superficiali. Le fibre che falliscono si rompono durante il test e vengono giuntate.
- Lunghezza d'onda di taglio: Determina la lunghezza d'onda più corta alla quale la fibra funziona in modalità monomodale. Deve essere inferiore a 1260 nm per la conformità OS2.
- Diametro del campo modale (MFD): Influisce sulla perdita di giunzione e sull'efficienza dell'accoppiamento del connettore. ITU-T G.652 specifica 9,2 ± 0,4 µm a 1310 nm.
- Dispersione cromatica e PMD: Fondamentale per la trasmissione ad alta velocità; entrambi devono soddisfare i valori prescritti dallo standard ITU o IEC relativo alla fibra.
Test a livello di cavo (dopo il rivestimento)
- Resistenza allo schiacciamento: Secondo IEC 60794-1-2 Metodo E1; viene applicata una forza piatta lungo la sezione trasversale del cavo per verificare che la guaina e la struttura proteggano le fibre senza variazioni di attenuazione.
- Prova di impatto: Un martello a caduta ponderato viene utilizzato per simulare colpi meccanici accidentali durante l'installazione.
- Ciclaggio della temperatura: I cavi vengono sottoposti a cicli da -40°C a 70°C (o temperature superiori per ambienti difficili) mentre viene monitorata l'attenuazione ottica. Le modifiche devono rimanere entro limiti definiti durante tutto il ciclo.
- Immersione e penetrazione in acqua: Convalida l'efficacia del riempimento del gel o del blocco dell'acqua a secco secondo il metodo F5 IEC 60794-1-2.
- Prova di scintilla della giacca: Uno scintilla tester ad alta tensione corre lungo la guaina del cavo per rilevare fori di spillo o punti sottili introdotti durante l'estrusione: una fase di controllo qualità applicata direttamente sulla linea di estrusione di fili e cavi.
Cavi in fibra ottica speciali: ADSS, sottomarini e micro-condotti
Oltre ai design standard a tubo sciolto e a buffer stretto, diverse costruzioni di cavi speciali richiedono approcci di produzione adattati e configurazioni specifiche dell'estrusore.
Cavi ADSS (interamente dielettrici autoportanti).
I cavi ADSS sono progettati per essere fissati ai tralicci della linea elettrica senza cavo messaggero. Devono resistere al vento, al carico di ghiaccio e a lunghezze fino a 700 metri senza abbassamento. Il rivestimento esterno è costituito da un composto AT resistente ai binari che resiste al degrado causato dai campi elettrici ad alta tensione indotti dalla vicinanza a conduttori sotto tensione. L'estrusore per fili e cavi utilizzato per il rivestimento ADSS deve gestire questi composti AT speciali, che hanno un comportamento reologico diverso rispetto all'HDPE standard, richiedendo profili di temperatura della vite e impostazioni di pressione regolati.
Cavo in fibra ottica sottomarino
I cavi sottomarini devono sopravvivere a profondità superiori 8.000 metri nelle rotte transoceaniche: pressioni superiori a 80 MPa. L'unità in fibra è posizionata in un tubo di rame sigillato ermeticamente mediante saldatura per impedire l'ingresso di idrogeno, che provoca un aumento dell'attenuazione della fibra nel corso di decenni. Strati di fili di acciaio ad alta resistenza e rivestimenti in polietilene vengono applicati in più passaggi, ciascuno dei quali richiede il proprio stadio di estrusione di rivestimento. La produzione di un singolo segmento di cavo transoceanico può comportare più di una dozzina di passaggi di estrusione sequenziali.
Cavi in fibra micro-condotti e soffiati
I cavi in fibra soffiata sono progettati per essere installati mediante aria compressa attraverso microcondotti preinstallati, in genere Da 5 a 10 mm di diametro . La superficie esterna del cavo deve avere un coefficiente di attrito molto basso, spesso ottenuto mediante coestrusione di uno strato esterno in nylon o HDPE scivoloso con struttura superficiale fine sull'estrusore del filo e del cavo, per consentire l'installazione assistita ad aria su distanze di 1 km o più in un unico colpo. Questo approccio riduce drasticamente i costi di trenching nelle implementazioni FTTH.
Dal tamburo di fabbrica alla rete installata: passaggi finali
Dopo il rivestimento e i test, il cavo in fibra ottica finito viene avvolto su fusti di legno o plastica nelle lunghezze di spedizione standard. Le lunghezze comuni delle bobine per i cavi esterni a tubo sciolto sono 2 chilometri, 4 chilometri e 6 chilometri . Ogni tamburo è etichettato con il tipo di cavo, il numero di fibre, il tipo di fibra (OS2, OM4, ecc.), la lunghezza del tamburo, la data e il turno di produzione, il tutto riconducibile al singolo ciclo della torre di stiratura e al lotto di preforme.
Il test di accettazione in fabbrica (FAT) in questa fase prevede il test OTDR di ogni fibra su ogni tamburo per produrre una traccia di attenuazione completa. Questa traccia viene archiviata e spedita con il cavo per fungere da riferimento rispetto al quale confrontare gli OTDR misurati sul campo dopo l'installazione, facilitando l'identificazione di eventuali danni introdotti durante l'estrazione o lo scavo.
La connettorizzazione, ovvero il collegamento di connettori lucidati in fabbrica alle estremità della fibra, viene eseguita facoltativamente presso lo stabilimento di produzione dei cavi o nel sito di installazione. I connettori lucidati in fabbrica raggiungono le perdite di inserzione indicate di seguito 0,2dB con perdite di ritorno superiori a 50 dB per finiture APC (contatto fisico angolato), prestazioni difficili da replicare in modo coerente in condizioni di campo.
Domande frequenti
Di quale materia prima è fatto il cavo in fibra ottica?
La fibra ottica stessa è realizzata in vetro di silice ultrapuro (biossido di silicio, SiO₂), con droganti come il biossido di germanio utilizzati per regolare l'indice di rifrazione. I rivestimenti protettivi, i tubi tampone e la camicia sono realizzati con vari materiali termoplastici come acrilato, PBT, PVC, HDPE, PVDF o composti LSZH, tutti lavorati tramite apparecchiature di estrusione.
Quanto è sottile una fibra ottica rispetto a un capello umano?
Una singola fibra ottica dopo la trafilatura ha un diametro esterno di 125 micrometri (0,125 mm) , che è all'incirca il diametro di un capello umano medio. Il nucleo di vetro stesso, la parte che trasporta la luce, è largo solo 9 µm nella fibra monomodale, circa un decimo della larghezza di un capello.
Cosa fa un estrusore di fili e cavi nella produzione di cavi in fibra ottica?
Un estrusore per fili e cavi fonde il composto termoplastico e lo applica come uno strato continuo, dimensionato con precisione sulla fibra ottica o sul nucleo del cavo. Nella produzione di fibre ottiche, gli estrusori vengono utilizzati in più fasi: formando rivestimenti tampone stretti attorno alle singole fibre, producendo tubi tampone sfusi che contengono gruppi di fibre e applicando il rivestimento esterno del cavo. L'estrusore deve funzionare con un rigoroso controllo della temperatura e della velocità per evitare di danneggiare le delicate fibre ottiche all'interno.
Quanto tempo ci vuole per produrre un cavo in fibra ottica?
La fabbricazione delle preforme richiede da diversi giorni a una settimana per lotto. La trafilatura della fibra a 15–25 m/s significa che una singola bobina di fibra da 5.000 km richiede circa 60–90 ore di funzionamento continuo della torre di trafilatura. La lavorazione secondaria, la cordatura e il rivestimento aggiungono ulteriori giorni. Il tempo di ciclo totale dalle materie prime al tamburo finito è tipicamente due-quattro settimane per un cavo loose-tube standard per esterni.
È possibile realizzare un cavo in fibra ottica con plastica anziché con vetro?
SÌ. La fibra ottica plastica (POF) utilizza PMMA (polimetilmetacrilato) o polimero fluorurato come materiale di nucleo e rivestimento. Il POF ha un nucleo molto più grande (fino a 1 mm) e un'attenuazione molto più elevata (circa 150–200 dB/km a 650 nm) rispetto alla fibra di silice, quindi è limitato a brevi tratti inferiori a 50 metri, in genere reti automobilistiche, sistemi A/V domestici e collegamenti di sensori industriali dove la facilità di terminazione supera la necessità di una bassa attenuazione.
Cos'è LSZH e perché è importante nei cavi in fibra ottica?
LSZH sta per Low Smoke Zero Halogen. Descrive i materiali del rivestimento che, se esposti al fuoco, producono una quantità minima di fumo e senza gas alogeni (come il cloro del PVC). Ciò è importante in spazi chiusi come tunnel di transito, ospedali ed edifici per uffici dove il fumo tossico derivante dai cavi in fiamme rappresenta un serio pericolo di evacuazione. Le giacche LSZH vengono applicate utilizzando un estrusore di fili e cavi configurato per composti caricati con riempitivo a viscosità più elevata e i cavi devono superare le serie di test IEC 60332-3, IEC 61034 e IEC 60754.
 Imparentato Prodotti