E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cosa significano effettivamente filo e cavo?
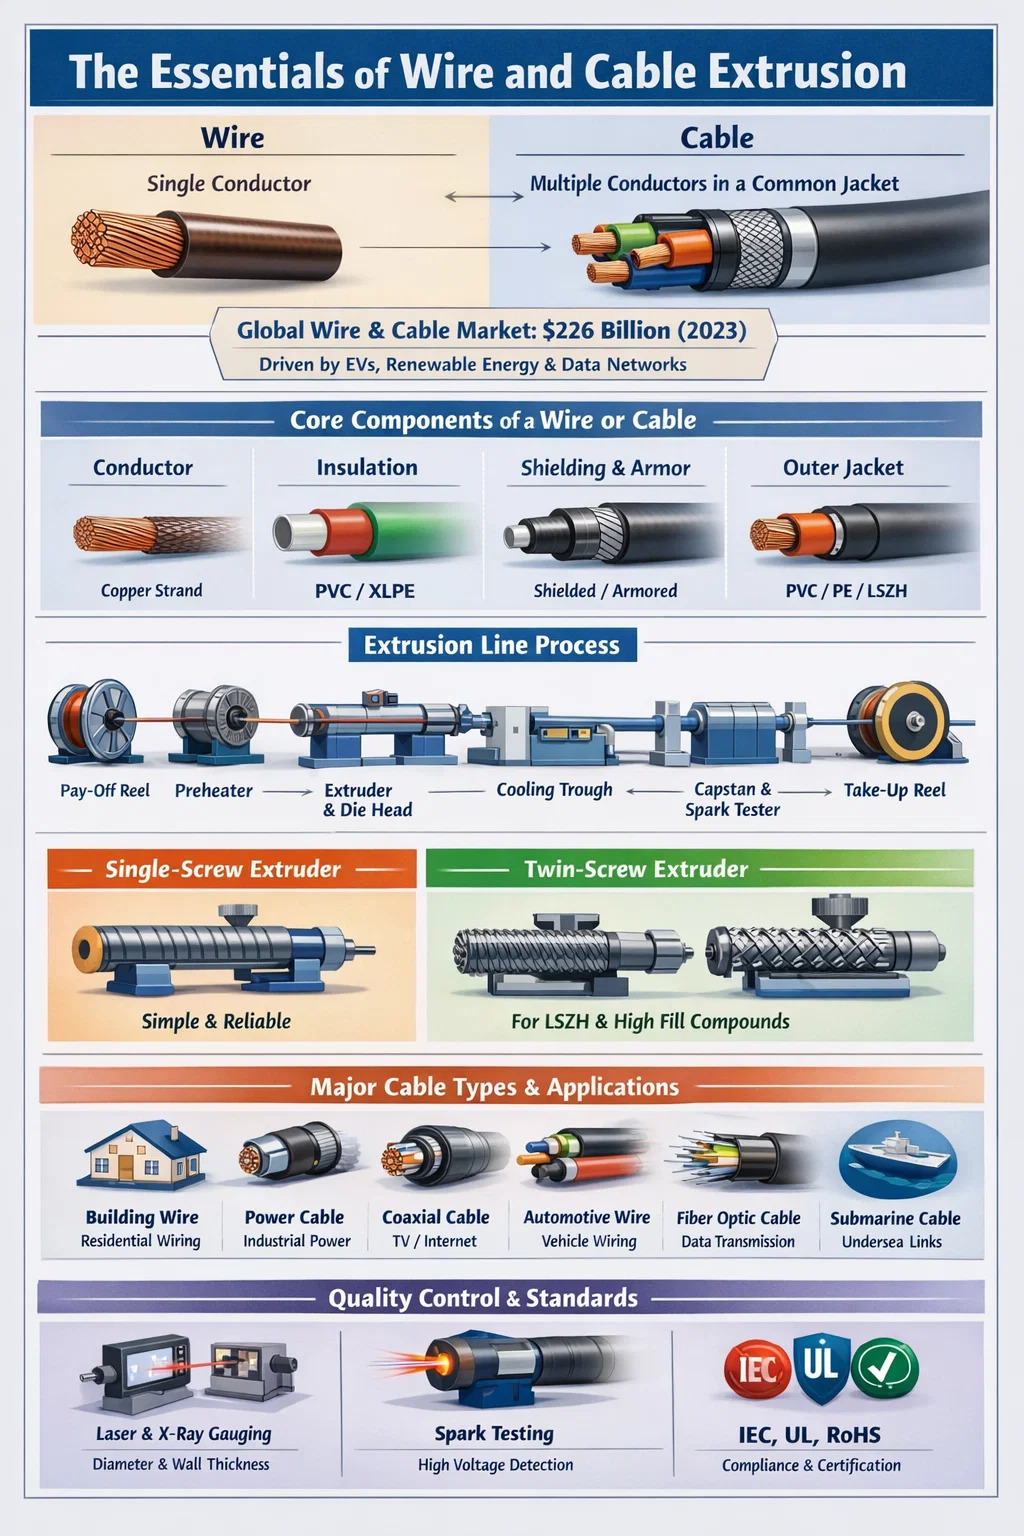
Fili e cavi rappresentano la spina dorsale delle moderne infrastrutture elettriche, eppure molte persone usano questi due termini in modo intercambiabile quando sono tecnicamente distinti. Un filo è un singolo conduttore, in genere un filo di metallo, più comunemente rame o alluminio, mentre un cavo è un insieme di due o più conduttori raggruppati insieme all'interno di una guaina o rivestimento comune. Questa distinzione è estremamente importante nella produzione, nell'installazione e nella conformità normativa.
In termini pratici, un filo di rame nudo potrebbe essere utilizzato per la messa a terra, mentre un cavo multipolare isolato in PVC trasporta l'alimentazione in un edificio residenziale. Il mercato globale dei fili e dei cavi è stato valutato a circa 226 miliardi di dollari nel 2023 e si prevede che crescerà costantemente, spinto dall’urbanizzazione, dall’espansione delle infrastrutture per i veicoli elettrici e dai progetti di energia rinnovabile. Comprendere la differenza tra filo e cavo è fondamentale per selezionare i materiali, il processo di produzione e l'attrezzatura giusti, compreso il giusto estrusore per filo e cavo.
Componenti principali: cosa costituisce un filo o un cavo
Sia che si tratti di un semplice cavo di collegamento o di un cavo di alimentazione ad alta tensione, la struttura fondamentale segue uno schema coerente. Ogni strato svolge uno specifico ruolo protettivo o funzionale.
Conduttore
Il conduttore è il nucleo elettricamente attivo. Il rame rimane il materiale dominante grazie alla sua conduttività (circa 58 MS/m), ma l'alluminio è ampiamente utilizzato nelle linee di trasmissione aeree grazie al suo costo inferiore e al peso ridotto. I conduttori possono essere rigidi o intrecciati. I conduttori a trefoli offrono una migliore flessibilità e sono preferiti nelle applicazioni in cui i cavi vengono spesso piegati o spostati.
Isolamento
L'isolamento circonda ciascun conduttore per prevenire perdite elettriche e cortocircuiti. I materiali isolanti comuni includono PVC (cloruro di polivinile), XLPE (polietilene reticolato), LSZH (zero alogeni a bassa emissione di fumi) e composti di gomma. La scelta dipende dalla tensione operativa, dall'intervallo di temperatura e dalle condizioni ambientali. L'isolamento XLPE può gestire temperature fino a 90°C in continuo e fino a 250°C in condizioni di cortocircuito , rendendolo standard nei cavi di media e alta tensione.
Schermatura e armatura
Alcuni cavi includono una schermatura metallica (nastro di rame, foglio di alluminio o fili intrecciati) per bloccare le interferenze elettromagnetiche. I cavi armati aggiungono uno strato di filo di acciaio o nastro di acciaio per la protezione meccanica in applicazioni sotterranee o industriali.
Giacca esterna
La giacca esterna è lo strato protettivo finale che tiene insieme il tutto e fornisce resistenza all'umidità, agli agenti chimici, ai raggi UV e all'abrasione meccanica. Il PVC è il materiale di rivestimento più comune a livello globale, sebbene il PE (polietilene) e il TPU (poliuretano termoplastico) siano sempre più utilizzati per applicazioni speciali.
Principali tipi di fili e cavi e loro applicazioni
L’industria dei fili e dei cavi copre una vasta gamma di tipologie di prodotti. Ciascuna categoria è progettata per una serie specifica di requisiti elettrici, meccanici e ambientali.
| Tipo di cavo | Applicazione tipica | Isolamento Material | Intervallo di tensione |
|---|---|---|---|
| Cavo da costruzione (NM-B, THHN) | Cablaggio residenziale | PVC/Nylon | Fino a 600 V |
| Cavo di alimentazione | Distribuzione dell'energia industriale | XLPE/EPR | 1kV – 500kV |
| Cavo coassiale | TV, Internet, segnale RF | PE espanso/PE solido | Bassa tensione |
| Filo automobilistico | Cablaggio del veicolo | PVC/XLPE/TPU | 12 V – 800 V (EV) |
| Cavo in fibra ottica | Trasmissione dei dati | LSZH/PE | N/A (ottico) |
| Cavo sottomarino | Collegamenti elettrici/dati sottomarini | XLPE | Fino a 525 kV (HVDC) |
Ognuna di queste categorie richiede un processo di estrusione specifico e l'estrusore di fili e cavi utilizzato deve essere adattato alla viscosità del materiale, allo spessore della parete richiesto e alla velocità di produzione.
Il ruolo di a Estrusore per fili e cavi nel settore manifatturiero
L'estrusore per fili e cavi è l'attrezzatura centrale della linea di produzione. La sua funzione principale è quella di applicare isolante, rivestimento o altri strati polimerici su un conduttore fondendo materiale termoplastico o termoindurente e spingendolo attraverso una matrice attorno al filo ad alta velocità. Senza un estrusore configurato correttamente, è impossibile ottenere uno spessore di parete costante, una buona adesione e le proprietà meccaniche richieste da standard come IEC 60228, UL 44 o RoHS.
Una tipica linea di estrusione di fili e cavi comprende i seguenti componenti che lavorano in sequenza: una bobina svolgitrice che alimenta il conduttore nudo, un preriscaldatore, l'estrusore stesso con la sua testa filiera, una vasca di raffreddamento, un argano o unità di traino, uno scintilla tester per il rilevamento dei difetti e una bobina di avvolgimento. Ogni stazione deve essere sincronizzata con precisione. Anche una variazione del 5% nella velocità della linea può causare deviazioni dello spessore della parete che non soddisfano i requisiti di tolleranza dimensionale.
Estrusori monovite e bivite
La configurazione più comune nella produzione di fili e cavi è la estrusore monovite , apprezzato per la sua semplicità, affidabilità e bassi costi di manutenzione. Le macchine a vite singola gestiscono in modo efficace PVC, PE, XLPE e la maggior parte dei materiali di rivestimento standard. I rapporti L/D (lunghezza/diametro) delle viti variano generalmente da 20:1 a 30:1 per applicazioni su fili e cavi.
Gli estrusori bivite, sia corotanti che controrotanti, vengono utilizzati quando il composto richiede una miscelazione intensiva, ad esempio quando si producono composti LSZH (zero alogeni a basso fumo) che contengono carichi elevati di riempitivi minerali come ATH (triidrato di alluminio). Questi riempitivi possono superare il 60% in peso nel composto, rendendo fondamentale la dispersione completa per soddisfare gli standard di prestazione antincendio come EN 60332.
Estrusione tandem e doppio strato
Per i cavi che richiedono due strati polimerici distinti, come uno strato semiconduttore più uno strato isolante nei cavi di media tensione, viene utilizzata l'estrusione tandem (due estrusori in serie) o la coestrusione a triplo strato (tre estrusori che alimentano contemporaneamente una testa comune). La tripla coestrusione garantisce che i tre strati siano uniti mentre sono ancora caldi, il che è essenziale per i cavi XLPE in cui le interfacce devono essere pulite e prive di vuoti per evitare scariche parziali ad alte tensioni.
Parametri tecnici chiave di un estrusore per fili e cavi
Quando si specifica o si valuta un estrusore per fili e cavi, diversi parametri tecnici determinano se la macchina è adatta a un determinato prodotto e requisito di produttività.
- Diametro della vite: Varia da 30 mm per l'isolamento di fili sottili a 150 mm o più per rivestimenti di cavi pesanti. I diametri delle viti più grandi garantiscono una produttività maggiore ma richiedono una maggiore potenza di azionamento.
- Rapporto L/D: Un rapporto L/D più elevato fornisce una migliore plastificazione e miscelazione. Per il PVC, il valore tipico è da 24:1 a 28:1; per PE e XLPE, da 25:1 a 30:1 è comune.
- RPM della vite e velocità di uscita: I moderni estrusori ad alta velocità per cavi per telecomunicazioni possono funzionare a velocità della vite superiori a 200 giri/min, raggiungendo velocità di linea di 1.000 m/min o più per l'isolamento di pareti sottili su conduttori di piccole dimensioni.
- Zone di temperatura: La botte è divisa in più zone di riscaldamento controllate in modo indipendente (tipicamente da 4 a 8). Il controllo preciso della zona impedisce la degradazione termica dei materiali sensibili al calore come il PVC, che inizia a degradarsi sopra i 200°C.
- Design della testa portapettini: Le teste portapettini a pressione e le teste portapettini per tubi hanno scopi diversi. Le matrici a pressione creano un contatto intimo tra isolamento e conduttore; le matrici per tubi lasciano un piccolo traferro e vengono utilizzate laddove l'isolamento non deve aderire al conduttore.
- Sistema di azionamento: Gli azionamenti vettoriali CA con feedback ad anello chiuso sono ora standard, consentendo un controllo preciso della velocità e miglioramenti dell'efficienza energetica del 15-25% rispetto ai vecchi sistemi di azionamento CC.
La selezione del materiale influisce anche sulla progettazione dell'estrusore. Il PVC è sensibile al taglio e richiede un'attenta geometria delle viti per evitare il surriscaldamento localizzato. L'XLPE destinato alla reticolazione tramite tubi CV (vulcanizzazione continua) deve essere lavorato a temperature di fusione controllate per evitare una reticolazione prematura all'interno dell'estrusore, un fenomeno chiamato "scorch".
Tecnologie di reticolazione nell'estrusione di cavi
Per i cavi elettrici a media e alta tensione, la reticolazione dell'isolamento in polietilene lo trasforma da materiale termoplastico a termoindurente, migliorandone notevolmente la resistenza al calore e le prestazioni elettriche a lungo termine. L'estrusore di fili e cavi deve essere compatibile con il metodo di reticolazione scelto.
Reticolazione del perossido (linee CV)
Il metodo più utilizzato per i cavi ad alta tensione. Dopo che l'estrusore ha applicato il composto XLPE, il cavo passa attraverso un tubo di vulcanizzazione continua (CV) riempito con azoto a pressione elevata (tipicamente 6–12 bar) e temperature fino a 300°C. Il perossido si decompone e forma legami incrociati covalenti tra le catene di polietilene. Le linee CV per cavi EHV (altissima tensione) possono essere lunghe 200 metri o più per fornire un tempo di permanenza sufficiente per la completa reticolazione prima del raffreddamento.
Reticolazione dei silani (Monosil e Sioplas)
Un metodo più economico utilizzato per i cavi a bassa e media tensione. Nel processo Monosil l'innesto del silano avviene all'interno di un estrusore appositamente progettato e la reticolazione viene completata immergendo il cavo finito in acqua calda o vapore. Ciò evita la necessità di un tubo CV ed è particolarmente adatto per volumi di produzione più piccoli.
Reticolazione con fascio di elettroni (EB).
Utilizzato per l'isolamento di cavi a parete sottile in applicazioni automobilistiche, aerospaziali e militari. Dopo l'estrusione, il cavo passa attraverso un acceleratore di elettroni che bombarda l'isolante con elettroni ad alta energia, provocando la reticolazione senza l'uso di prodotti chimici. La reticolazione EB produce fili adatti a temperature fino a 150°C o superiori, il che è importante per le applicazioni automobilistiche in prossimità di fonti di calore.
Isolamento and Jacketing Materials: How They Affect Extruder Selection
La scelta del materiale determina direttamente il tipo e la configurazione dell'estrusore di fili e cavi richiesto. Ciascun polimero ha un comportamento di fusione, finestre di temperatura di lavorazione e sensibilità al taglio e alla degradazione diversi.
PVC (cloruro di polivinile)
Il PVC rappresenta oltre il 40% del materiale isolante e di rivestimento consumato a livello globale nell’industria dei fili e dei cavi. È economico, ignifugo in forma composta e facile da lavorare. Le temperature di lavorazione variano tipicamente da 160°C a 190°C. I compound di PVC sono disponibili in un'ampia gamma di valori di durezza Shore A (da 60 per i gradi flessibili a 95 per i tipi rigidi). Le viti utilizzate per il PVC sono tipicamente a bassa compressione per evitare un eccessivo calore di taglio.
PE e HDPE
Il polietilene offre eccellenti proprietà dielettriche e resistenza all'umidità, rendendolo la scelta standard per cavi di telecomunicazioni e cavi di distribuzione sotterranea. Le guaine in HDPE sono comuni sui cavi di media tensione e sui cavi in fibra ottica per la loro combinazione di rigidità e resistenza chimica. Le temperature di lavorazione del PE variano da 180°C a 230°C a seconda dell'indice di fusione.
Composti LSZH
I materiali a basso contenuto di fumi e senza alogeni sono obbligatori in applicazioni come tunnel, edifici pubblici e navi militari dove il fumo tossico derivante dalla combustione del PVC potrebbe essere pericoloso per la vita. I composti LSZH sono tipicamente basati su EVA (etilene vinil acetato) o miscele poliolefiniche fortemente caricate con ATH o MDH (diidrossido di magnesio) come ritardanti di fiamma. Questi riempitivi rendono i composti LSZH molto più difficili da lavorare , che richiedono estrusori bivite o macchine monovite appositamente progettate con viti barriera e riduttori a coppia elevata.
TPU ed elastomeri speciali
Il poliuretano termoplastico offre eccezionale resistenza all'abrasione e flessibilità, rendendolo il materiale di rivestimento preferito per catene portacavi, cavi robotici e applicazioni offshore. Il TPU richiede un controllo preciso della temperatura perché la sua finestra di lavorazione è ristretta, in genere da 180°C a 210°C, e il surriscaldamento provoca la degradazione idrolitica se il materiale non è stato adeguatamente asciugato in anticipo. Il contenuto di umidità deve essere inferiore allo 0,02% prima della lavorazione.
Controllo qualità nell'estrusione di fili e cavi
Il controllo di qualità nella produzione di fili e cavi non è facoltativo: è imposto dagli standard internazionali ed è direttamente legato alla sicurezza. Un cavo con isolamento sottodimensionato può guastarsi in modo catastrofico durante il servizio, causando incendi elettrici o incidenti mortali.
Sistemi di misurazione in linea
Le moderne linee di estrusione sono dotate di misuratori di diametro in linea che utilizzano tecnologia laser o raggi X. I misuratori laser misurano il diametro esterno su due o tre assi simultaneamente e restituiscono i dati ai controlli di velocità della linea e di uscita dell'estrusore. I requisiti di tolleranza per molti tipi di cavi sono ±0,05 mm o più stretti , che richiede un controllo a circuito chiuso in tempo reale anziché una misurazione manuale periodica.
I misuratori di spessore delle pareti a raggi X vanno oltre misurando lo spessore della parete dell'isolamento su quattro o più piani simultaneamente, rilevando l'eccentricità, una condizione in cui il conduttore è decentrato all'interno dell'isolamento. L'eccentricità oltre i limiti specificati può causare rotture dielettriche ad alta tensione.
Prova di scintilla
Ogni conduttore isolato passa attraverso un tester di scintilla (chiamato anche rilevatore di vacanze) sulla linea di produzione. Un elettrodo ad alta tensione circonda il cavo e applica una tensione di prova CC o CA. Fori di spillo, vuoti o contaminazione che rompe l'isolamento provocano una scarica di scintilla, attivando un contatore e talvolta arrestando la linea. Le tensioni di prova della scintilla variano generalmente da 1 kV per cavi a bassa tensione a 25 kV o superiore per isolamento di cavi a media tensione , in conformità con standard come IEC 60885-2.
Conduttore Resistance and Insulation Resistance Testing
I test offline includono misurazioni della resistenza CC del conduttore (per verificare la sezione trasversale e la purezza del materiale rispetto alla norma IEC 60228) e test della resistenza di isolamento utilizzando un megaohmmetro. Un buon cavo isolato in PVC dovrebbe mostrare valori di resistenza di isolamento dell'ordine di centinaia di megaohm per chilometro a temperatura ambiente.
Standard e certificazioni per fili e cavi
L’industria dei fili e dei cavi è regolata da un quadro completo di standard nazionali e internazionali. La conformità è richiesta per l'accesso al mercato nella maggior parte dei paesi ed è verificata da laboratori di test di terze parti.
- norme CEI (Commissione Elettrotecnica Internazionale): la norma IEC 60228 riguarda le specifiche dei conduttori; La norma IEC 60502 copre i cavi di alimentazione fino a 30 kV; La norma IEC 60332 copre i test di propagazione della fiamma.
- norme UL (Underwriters Laboratories, USA): UL 44 copre fili e cavi isolati con materiale termoindurente; UL 83 copre i cavi con isolamento termoplastico; UL 1581 è lo standard di riferimento per fili e cavi elettrici.
- RoHS e REACH: Le normative ambientali che limitano le sostanze pericolose, compresi gli stabilizzanti al piombo nel PVC: una sfida di conformità che ha portato alla riformulazione di molti composti di fili in Europa e sempre più in Asia.
- CPR (Regolamento Prodotti da Costruzione, UE): Dal 2017, i cavi utilizzati nelle costruzioni nell'UE devono portare il marchio CE ed essere classificati in termini di reazione al fuoco (classi da Aca a Fca).
- Standard automobilistici: ISO 6722 e LV 216 regolano i cavi automobilistici utilizzati nei sistemi a 12 V e 48 V; per il cablaggio ad alta tensione dei veicoli elettrici, si fa sempre più riferimento a ISO 19642 e USCAR-2.
I produttori devono documentare che il loro processo di estrusione, la formulazione dei materiali e il prodotto finale soddisfano tutti gli standard applicabili. Ciò richiede registrazioni dettagliate del processo, cavi campione conservati e controlli periodici da parte di terzi.
Fattori di crescita: dove la domanda di fili e cavi è in espansione
Diverse importanti tendenze globali stanno creando una domanda sostenuta e in accelerazione di prodotti di fili e cavi e, di conseguenza, di estrusori di fili e cavi ad alte prestazioni in grado di produrre i tipi di prodotti richiesti a costi competitivi.
Cablaggi per veicoli elettrici
Un veicolo convenzionale con motore a combustione interna contiene circa 1,5-2 chilometri di cavi nel cablaggio. Un veicolo elettrico a batteria completa, con la sua distribuzione aggiuntiva di energia ad alta tensione, il sistema di gestione della batteria e l’infrastruttura di ricarica, può richiedere Da 3 a 4 chilometri di cavo per veicolo . Con le vendite globali di veicoli elettrici che si prevede raggiungeranno i 30 milioni di unità all’anno entro il 2030, ciò rappresenta una domanda massiccia e crescente di filo per autoveicoli e degli estrusori che lo producono.
Infrastrutture per l'energia rinnovabile
I parchi eolici offshore richiedono cavi sottomarini di grande diametro per collegare le turbine tra loro e alla riva. Un singolo progetto eolico offshore può richiedere centinaia di chilometri di cavi inter-array da 33 kV e un cavo di esportazione ad alta tensione che può estendersi per 100 km o più fino a un punto di connessione alla rete terrestre. I materiali e i processi coinvolti, in particolare la tripla coestrusione dei sistemi di isolamento XLPE, richiedono le configurazioni di estrusori di fili e cavi più sofisticate disponibili.
Data Center ed espansione della rete 5G
La crescita esplosiva del cloud computing e delle infrastrutture di intelligenza artificiale sta determinando una domanda senza precedenti di cavi di alimentazione e segnale per data center. Nel frattempo, l’implementazione della rete 5G richiede enormi quantità di cavi in fibra ottica e cavi coassiali per i collegamenti delle stazioni base. Entrambi i prodotti richiedono un'estrusione di precisione di isolanti a pareti sottili ad elevate velocità di linea.
Modernizzazione ed elettrificazione della rete
I governi di tutto il mondo stanno investendo massicciamente nel potenziamento delle obsolete infrastrutture di trasmissione e distribuzione elettrica. I soli Stati Uniti hanno individuato oltre 65 miliardi di dollari di esigenze di investimenti nella rete ai sensi della recente legislazione sulle infrastrutture. Gran parte di questi investimenti confluiscono direttamente nei cavi di distribuzione sotterranei di media tensione e nei cavi di trasmissione ad alta tensione, tutti prodotti su linee di estrusione di fili e cavi.
Scegliere il giusto estrusore per fili e cavi: considerazioni pratiche
La scelta di un estrusore per fili e cavi è un investimento di capitale significativo: le macchine di produttori rinomati vanno da $ 100.000 per una configurazione di base a vite singola a diversi milioni di dollari per una linea completa di estrusione di cavi ad alta tensione. La decisione deve tenere conto dei requisiti attuali del prodotto, dei cambiamenti previsti nel mix di prodotti e del supporto del servizio a lungo termine.
Abbina l'estrusore al tuo materiale
Un singolo estrusore non può essere configurato in modo ottimale sia per i composti PVC che LSZH senza cambiare le viti. Se la tua produzione coinvolge più materiali, pianifica linee dedicate o investi in sistemi a vite e cilindro a cambio rapido. Molti produttori offrono teste di estrusione modulari e configurazioni multiple di viti per garantire flessibilità senza duplicazione dell'intera linea.
Prendi in considerazione l'integrazione dell'automazione e dell'industria 4.0
I moderni estrusori di fili e cavi sono sempre più dotati di connettività OPC-UA, che consente lo scambio di dati in tempo reale con MES (sistemi di esecuzione della produzione) e piattaforme di gestione della qualità. Il controllo automatizzato a circuito chiuso basato sui dati di misurazione in linea riduce il tasso di scarto e la dipendenza dalle competenze dell'operatore. Alcuni produttori segnalano una riduzione degli scarti pari a 30–50% dopo aver implementato il controllo del diametro a circuito chiuso rispetto alla regolazione manuale.
Valutare il supporto post-vendita e la disponibilità dei pezzi di ricambio
Un estrusore che non può essere sottoposto a manutenzione rapidamente quando una vite o un cilindro si usurano rappresenta un problema di produzione. I componenti soggetti ad usura (viti, cilindri, punte della traversa e matrici) sono materiali di consumo nell'estrusione del filo, in particolare quando si utilizzano composti caricati con abrasivi. Conferma che il produttore o un distributore regionale abbia a disposizione queste parti e includi i tempi di consegna nel calcolo del costo totale di proprietà.
Leader produttori di estrusori per fili e cavi includono Maillefer (parte di Nextrom), Troester, Rosendahl Nextrom, Davis-Standard e diversi produttori cinesi come Taiyuan Heavy Industry e Dalian Rubber & Plastics Machinery. Ciascuno offre equilibri diversi tra livello tecnologico, prezzo e capacità di servizio regionale.
 Imparentato Prodotti