E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Se si rimuove la guaina esterna da un cavo di rete Cat 6, una linea dati USB o un cavo di controllo a bassa tensione, è molto probabile che l'isolamento colorato su ciascun conduttore di rame sia polietilene (PE). L'isolamento del filo in polietilene è uno strato polimerico solido o espanso estruso attorno a un conduttore per mantenere isolati i segnali elettrici e mantenere un'impedenza, una resistenza di isolamento e una capacità costanti lungo l'intera lunghezza del cavo. La risposta diretta al motivo per cui gli ingegneri continuano a scegliere il PE è questa: combina una bassa costante dielettrica di circa 2,26 a 1 MHz con un fattore di dissipazione inferiore a 0,0005, resistività di volume superiore a 10 16 ohm-cm e un ampio intervallo operativo da -40 °C a 70 °C, il tutto a densità e costi inferiori rispetto alla maggior parte delle alternative.
Nella produzione di cavi, l'isolamento in polietilene viene applicato con una linea di estrusione. Il composto PE viene fuso da un estrusore monovite, forzato attraverso una matrice a croce sul conduttore in movimento e raffreddato in una vasca d'acqua per formare una parete liscia e concentrica. La stessa famiglia di materiali viene utilizzata per le giacche, ma gli strati isolanti sono i luoghi in cui i composti PE devono affrontare i requisiti più severi in termini di spessore delle pareti, concentricità, struttura cellulare espansa e pulizia.
Perché il polietilene è la scelta predefinita per l'isolamento dei conduttori
Il polietilene ha ricoperto per decenni la posizione di leader nell’isolamento dei conduttori e le ragioni sono misurabili piuttosto che aneddotiche. Quando i progettisti confrontano i materiali isolanti, esaminano i seguenti valori:
- Stabilità elettrica - Il PE solido mantiene una costante dielettrica compresa tra 2,25 e 2,35 a 1 MHz e un fattore di dissipazione fino a 0,0002, che mantiene bassa la perdita di segnale nei cavi a doppini intrecciati e coassiali.
- Resistenza di isolamento - resistività di volume superiore a 10 16 ohm-cm produce una corrente di dispersione molto bassa, che è importante sia per la sicurezza dell'operatore che per preservare l'integrità del segnale in ambienti umidi.
- Resistenza all'umidità - Il PE assorbe meno dello 0,01% di acqua in peso durante il test di immersione standard di 24 ore, quindi le proprietà elettriche rimangono stabili all'interno di condotti, condotti e installazioni interrate.
- Peso e costo del materiale - La densità del PE varia da 0,918 a 0,965 g/cm³, quindi ogni chilometro di conduttore isolato consuma meno polimero del PVC, che in genere è compreso tra 1,2 e 1,5 g/cm³.
- Nessuna migrazione del plastificante - Il PE non è mescolato con plastificanti liquidi, quindi le dimensioni, la flessibilità e le prestazioni elettriche non variano nel tempo come fanno alcune formulazioni di PVC flessibile.
- Riciclabilità - Il PE è un materiale termoplastico, pertanto gli scarti di avvio e l'isolamento non conforme alle specifiche possono essere granulati e riprocessati, riducendo così gli sprechi di materiale negli impianti di cavi.
Tipi di composti PE utilizzati per l'isolamento dei cavi
L'"isolamento del filo di polietilene" non è un unico materiale. I fornitori di composti classificano il PE in base alla densità, alla struttura molecolare e alla capacità di schiumare e ciascun tipo modifica il comportamento del cavo sul campo. La tabella seguente riassume i gradi di PE più comuni utilizzati nell'estrusione dell'isolamento.
| Grado PE | Intervallo di densità (g/cm³) | Costante dielettrica | Utilizzo tipico del cavo |
|---|---|---|---|
| LDPE | 0,918 - 0,925 | 2.26 | Cavi LAN, nuclei coassiali, cavi di controllo |
| LLDPE | 0,915 - 0,930 | 2.27 | Corde flessibili dove è richiesta resistenza allo stress-crack |
| MDPE | 0,926 - 0,940 | 2.28 | Cavi di comunicazione, cavi di derivazione esterni |
| HDPE | 0,941 - 0,965 | 2.32 | Cavi telefonici, cavi montanti, aree soggette a forte abrasione |
| PE schiumabile (chimico) | Resina base 0,92 | 1,3 - 1,6 dopo la schiumatura | Cavi dati Cat 5e/6/6A, nuclei coassiali |
Per i cavi dati e di comunicazione, il PE espanso è diventato la scelta dominante. Le celle a gas disperse nell'isolamento abbassano la costante dielettrica effettiva, il che migliora direttamente la velocità di propagazione e riduce l'attenuazione. Per i cablaggi delle macchine e i cavi degli elettrodomestici, l'LDPE o l'MDPE solido è più comune perché le pareti sottili sono più facili da controllare e le proprietà meccaniche sono più prevedibili.
Principali proprietà elettriche e meccaniche dell'isolamento in polietilene
Un progettista di cavi legge la scheda tecnica di un composto PE in modo diverso da un operatore di estrusore. I quattro numeri seguenti determinano la maggior parte delle decisioni di progettazione: costante dielettrica, fattore di dissipazione, resistività di volume e rigidità dielettrica. Il resto della scheda tecnica, compresa la densità e l'intervallo di temperatura, influisce sulla modalità di installazione della linea.
| Proprietà | Valore tipico | Perché è importante |
|---|---|---|
| Costante dielettrica (1 MHz) | 2,25 - 2,35 solido | Valori più bassi significano capacità inferiore e velocità del segnale più rapida |
| Fattore di dissipazione (1 MHz) | 0,0002 - 0,0005 | Valori bassi riducono l'attenuazione del segnale ad alta frequenza |
| Resistività del volume | Sopra 10 16 ohm-cm | Mantiene bassa la corrente di dispersione in condizioni umide o polverose |
| Rigidità dielettrica | 18 - 28 kV/mm | Determina la tensione massima che l'isolamento può sopportare |
| Temperatura di servizio continua | Da -40°C a 70°C | Limita l'uso del PE in ambienti caldi senza reticolazione |
| Assorbimento d'acqua (24 ore) | Inferiore allo 0,01% | Protegge le prestazioni elettriche nelle installazioni ad alta umidità |
La conclusione pratica è semplice: se un cavo deve funzionare in un vano motore riscaldato, in un ambiente industriale caldo o in un'applicazione ad alta tensione superiore a 1 kV, l'isolamento solido in PE raggiunge il suo limite. In questi casi, il produttore di cavi modifica la famiglia di composti anziché cercare di spingere il PE oltre la finestra di progettazione.
Come viene applicato l'isolamento in polietilene: estrusione solida, schiumata e tandem
Il metodo di estrusione determina se l'isolamento finito soddisfa i requisiti di impedenza, capacità e meccanici scritti sulle specifiche del cavo. Il polietilene può essere applicato in tre modi pratici e ciascuno richiede una diversa configurazione della linea.
Estrusione di PE solido per cavi a parete sottile e per uso generale
Nell'estrusione solida, il compound di PE viene plastificato mediante un estrusore monovite con un rapporto L/D compreso tra 24:1 e 28:1. Il profilo della temperatura del cilindro è solitamente compreso tra 150 °C e 210 °C a seconda dell'indice di fluidità del composto. Il PE fuso scorre attraverso una testa a croce, atterra sul conduttore preriscaldato e quindi entra in una vasca d'acqua dove si congela in una parete uniforme. Gli strumenti critici a valle sono un misuratore di diametro laser, un monitor di capacità e uno scintilla tester che rileva fori stenopeici alla massima velocità della linea. Per gli impianti di cavi che producono isolamenti in PVC/PE/PP/PU con frequenti cambi di materiale, una linea a nucleo solido con facile accesso a viti e cilindri offre il cambio da lavoro a lavoro più rapido.
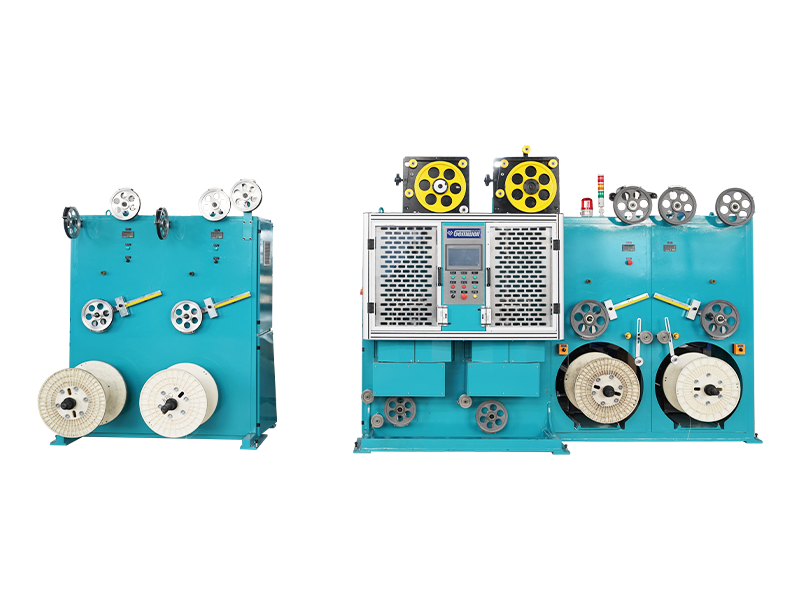
 Linea di estrusione di isolamento per cavi ad anima solida in PVC/PE/PP/PU Questa linea supporta isolamenti a nucleo solido per cavi elettronici e di segnale con cambio rapido tra i materiali, realizzato per impianti che necessitano di una tolleranza del diametro stabile e di una qualità di estrusione costante durante i frequenti cambi di lavoro. Visualizza il prodotto →
Estrusione di PE espanso per cavi di rete e coassiali
L'isolamento del filo di polietilene espanso viene realizzato miscelando un agente schiumogeno chimico nel composto PE prima dell'estrusione. L'agente espandente si decompone all'interno dell'hot melt e crea milioni di piccole celle, riducendo la costante dielettrica da circa 2,26 a 1,3 - 1,6. Una costante dielettrica inferiore migliora direttamente il ritardo di propagazione e l'attenuazione, motivo per cui i cavi dati e i cavi coassiali di alta categoria si affidano al PE espanso. La sfida è l’uniformità delle celle: se il profilo della temperatura lungo il cilindro e la matrice si sposta, le celle crescono in modo non uniforme e la capacità varia metro dopo metro. Una linea di isolamento dedicata con schiuma chimica risolve questo problema fornendo una precisa suddivisione in zone della temperatura e una sezione di raffreddamento più lunga.
Linea di isolamento del filo centrale in schiuma chimica per PE/PP/PU Progettata per l'isolamento in schiuma che riduce la costante dielettrica e l'attenuazione del segnale, questa linea offre un controllo preciso della temperatura entro ±1°C e supporta l'estrusione a doppio strato per aggiungere una pelle solida sul fragile strato di schiuma. Visualizza il prodotto → Linee tandem e di collegamento in serie per la produzione ad alta velocità
Le linee di estrusione di PE tandem posizionano due o più estrusori in sequenza in modo da applicare più strati isolanti senza riavvolgere il nucleo. Questo layout è comune per i cavi dati twistati a coppie, in cui uno strato di PE solido e uno strato di schiuma vengono applicati in un unico passaggio. Il vantaggio è che l'adesione e la concentricità strato dopo strato vengono bloccate mentre il conduttore è ancora allineato e la velocità della linea è regolata dalla capacità di raffreddamento e dalla tensione di avvolgimento anziché dal numero di volte in cui il cavo è stato riavvolto. Puoi leggere ulteriori informazioni su come gli estrusori vengono assemblati in una linea esaminando la disposizione del riduttore, della vite e del cilindro descritta in dettaglio sul pagina di configurazione della parte dell'estrusore .
Polietilene contro PVC, XLPE e FEP per l'isolamento dei cavi
La maggior parte delle domande sulla selezione dei materiali nelle fabbriche di cavi si riduce a quattro candidati: PE, PVC, XLPE e FEP/PFA. Il confronto seguente si basa sui valori tipici dei fornitori di composti e sulle condizioni di test standard.
| Materiale | Costante dielettrica | Fattore di dissipazione | Intervallo di temperatura | Utilizzo tipico |
|---|---|---|---|---|
| PE | 2.25 - 2.35 | 0,0002 - 0,0005 | Da -40°C a 70°C | Dati, telefono, controllo, coassiale |
| PVC | 3.0 - 5.0 | 0,05 - 0,10 | Da -20°C a 70°C | Cavi da costruzione, cavi flessibili, alimentazione/controllo |
| XLPE | 2.3 | 0.001 | Da -40°C a 90°C | Cavi energia di media tensione |
| FEP/PFA | 2.0 - 2.1 | 0.0001 | Da -65°C a 200°C | Alta temperatura, alta frequenza, aerospaziale |
La conclusione per un produttore di cavi è pratica: scegliere il PE solido quando l'integrità del segnale e il costo contano di più in un intervallo di temperature normale; passare al PVC quando la flessibilità e il basso costo degli utensili sono una priorità; passare a XLPE solo quando la linea deve sopravvivere a temperature elevate del conduttore; e riservare FEP/PFA per ambienti dove nient'altro può tollerare il calore.
Difetti comuni dell'isolamento in PE e come prevenirli
Le fabbriche di cavi che utilizzano isolamenti in PE riscontrano ripetutamente la stessa serie di difetti. Conoscere la causa e la correzione prima di avviare un ordine di produzione consente di risparmiare sia materiale che tempo macchina.
| Difetto | Sintomo | Probabile causa | Correzione |
|---|---|---|---|
| Frattura da fusione | Superficie ruvida a buccia d'arancia | Velocità di taglio eccessiva o temperatura della testa bassa | Ridurre la velocità della linea o aumentare la temperatura dello stampo |
| Muori sbavando | Depositi spessi sul labbro della matrice | PE degradato aderente al labbro della filiera | Pulire periodicamente la matrice; verificare la presenza di punti caldi |
| Variazione del diametro | Spostamento di capacità e impedenza | Temperatura di tiro o di fusione del cabestano instabile | Controllare la tensione di riavvolgimento e il controllo della zona di riscaldamento |
| Celle di schiuma irregolari | Picchi di capacità lungo il cavo | Discrepanza della temperatura di decomposizione dell'agente espandente | Stabilizzare il profilo della canna; verificare il dosaggio del composto |
| Problemi di adesione del conduttore | Il PE si stacca dal rame durante la spelatura | Conduttore freddo o superficie in rame ossidato | Aumentare la temperatura del preriscaldatore del conduttore |
La maggior parte di questi difetti non derivano da una cattiva chimica dei polimeri. Derivano da un controllo della temperatura instabile, dalla geometria della vite usurata o dalle fluttuazioni di tensione. Ecco perché la routine di manutenzione di una linea di estrusione è importante quanto la formula del composto; l'approccio consigliato è quello di seguire una procedura documentata programma di funzionamento, manutenzione e riparazione per ogni unità estrusore.
Cosa controllare prima di acquistare attrezzature per l'estrusione di isolanti in PE
Una nuova linea di isolamento in PE è un investimento a lungo termine, quindi la decisione sull'attrezzatura dovrebbe essere basata sui composti che utilizzerai, sui tipi di cavi che prevedi di produrre e sulla velocità della linea richiesta dal tuo sistema di qualità. La lista di controllo seguente copre le decisioni più importanti a livello di macchina.
- Geometria della vite e rapporto L/D - L'isolamento in PE richiede una vite progettata per la fusione a taglio medio. Un cilindro L/D da 24:1 a 28:1 con una vite di tipo barriera offre una resa maggiore e una migliore uniformità di fusione rispetto a una vite in PVC per uso generale.
- Numero di zone di temperatura - almeno cinque o sei zone di riscaldamento e raffreddamento indipendenti sul cilindro, oltre al controllo separato sulla traversa e sulla testa, mantengono la temperatura di fusione sufficientemente stabile per la produzione di PE espanso.
- Progettazione di traverse e attrezzature - una traversa aerodinamica a basso volume riduce il tempo che il PE trascorre alla temperatura di fusione e minimizza le sbavature dello stampo, il che è particolarmente importante per le applicazioni di cambio colore.
- Pacchetto a valle - verificare che la vasca di raffreddamento sia sufficientemente lunga per la velocità della linea target e che il cabestano, il ballerino e il tenditore possano mantenere la tensione entro la stretta tolleranza necessaria per l'isolamento a parete sottile.
- Capacità di schiumare - Se si prevede di realizzare cavi Cat 6 o coassiali, la linea deve accettare l'alimentazione di un masterbatch di agente schiumogeno chimico e mantenere la stretta finestra di dimensioni delle celle richiesta per una capacità stabile.
- Automazione e controllo ad anello chiuso - I misuratori di diametro laser e i misuratori di capacità dovrebbero essere collegati alla velocità della vite in modo che le deviazioni vengano corrette prima che venga prodotta una lunga sezione di rottame.
- Accesso per manutenzione - I coperchi del cilindro incernierati, le viti facilmente rimovibili e i circuiti di raffreddamento chiaramente contrassegnati riducono il tempo necessario per la pulizia tra il PE e altri composti.
Per la produzione di cavi dati ad alta velocità, molti stabilimenti scelgono una linea di isolamento dedicata per collegamenti in serie PE/PP in modo che ogni strato venga applicato con il proprio profilo di temperatura. Puoi confrontare le configurazioni disponibili nel sezione della macchina per l'estrusione di materiali isolanti per fili per abbinare il layout della linea alla gamma di cavi effettivamente prodotti.
Linea di estrusione di isolamento per cavi serie PE/PP ad alta velocità Questa linea integrata in serie combina trafilatura, ricottura ed estrusione del rame per isolare immediatamente i conduttori, prevenendo l'ossidazione e mantenendo prestazioni di trasmissione costanti su lunghi cicli di produzione per cavi di segnale ad alta velocità. Visualizza il prodotto → Domande frequenti sull'isolamento del filo di polietilene
È possibile utilizzare l'isolamento in polietilene per i cavi di alimentazione CA?
Sì, per i cavi a bassa tensione fino a circa 1 kV, il PE fornisce una bassa corrente di dispersione e una buona resistenza all'umidità. Per i cavi elettrici a media e alta tensione, l’industria generalmente si sposta verso XLPE, che è PE reticolato con una temperatura nominale continua più elevata del conduttore. La decisione si basa quindi sulla temperatura massima del conduttore e sulla classe di tensione, non sul nome della resina di base.
Quale intervallo di temperature può sopportare l'isolamento del filo PE?
I gradi standard di PE solido sono classificati per il servizio continuo tra -40 °C e 70 °C. Alcuni gradi di HDPE tollerano picchi a breve termine vicini a 80 °C, ma se il cavo è sottoposto a un calore prolungato superiore a tale valore, la scelta corretta è l'isolamento in XLPE, FEP/PFA o in silicone. Il superamento della temperatura nominale accelera l'ossidazione e rende fragile il polimero.
Perché nei cavi di rete viene utilizzato il PE espanso anziché il PE solido?
Il PE espanso contiene milioni di celle a gas che abbassano la costante dielettrica da circa 2,26 a 1,3 - 1,6. Una costante dielettrica inferiore riduce la capacità per unità di lunghezza, migliora la velocità di propagazione del segnale e riduce l'attenuazione, che sono esattamente le proprietà di cui necessitano i cavi Cat 6, Cat 6A e coassiali. Il compromesso è che l’estrusione schiumata richiede un controllo della temperatura più rigoroso rispetto all’estrusione solida.
Come può un impianto di cavi valutare rapidamente la qualità dell'isolamento in PE durante la produzione?
Tre strumenti online forniscono un quadro quasi immediato: un misuratore di diametro laser per il diametro esterno e la concentricità, un monitor di capacità per l'uniformità dell'isolamento su linee schiumate e uno scintilla tester per i fori di spillo. Se il diametro esterno rientra nelle specifiche di stampa e il valore della capacità non varia, l'isolamento è quasi sempre accettabile. Offline, è possibile verificare la levigatezza della superficie e l'adesione al conduttore su un breve campione.
Il composto isolante in PE deve essere essiccato prima dell'estrusione?
A differenza del nylon o del PET, il PE non assorbe quasi umidità, quindi l'asciugatura di routine della tramoggia non è obbligatoria. La precauzione importante è conservare il composto in condizioni asciutte ed evitare la condensa sui pellet freddi che entrano in una botte calda. Se compaiono problemi di umidità, di solito sono riconducibili a perdite delle guarnizioni di raffreddamento o a stoccaggio umido, non al PE stesso.
 Correlati Prodotti