English
 中文简体

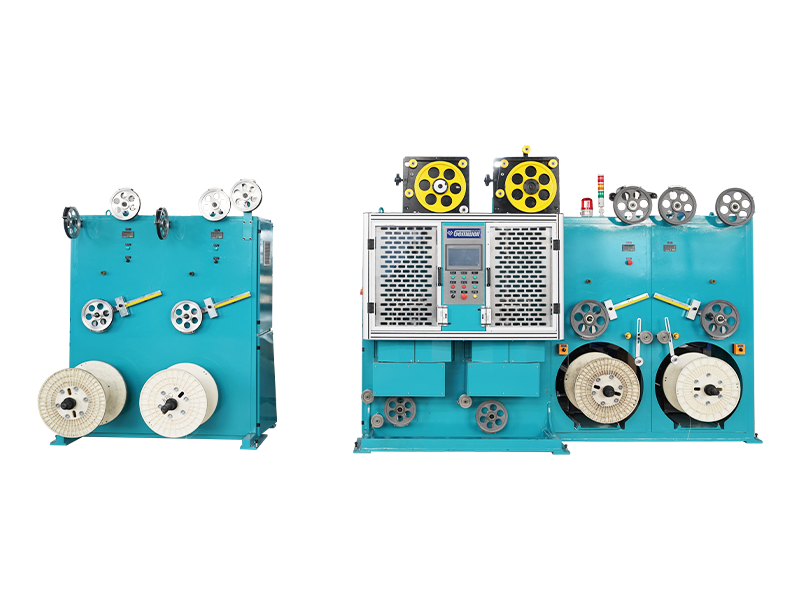
L'uso corretto e ragionevole delle macchine per estrusione può trarre vantaggio dall'efficacia della macchina per mantenere buone condizioni di lavoro e prolungare la durata della macchina. Qui i metodi operativi, la cura e la manutenzione dell'estrusore sono riepilogati come segue:
Innanzitutto, macchine per estrusione da manutenere e riparare
Il sistema di estrusione a vite utilizza la manutenzione ordinaria e la manutenzione regolare sono due modi per la manutenzione.
(1) La manutenzione ordinaria è un lavoro di routine e non tiene conto delle ore di funzionamento dell'attrezzatura, solitamente eseguite durante la guida. Concentrarsi sulla pulizia della macchina, sulla lubrificazione di tutte le parti mobili, sugli elementi di fissaggio facilmente filettati, sull'ispezione tempestiva, sui motori di regolazione, sugli strumenti di controllo, sulle parti di lavoro e sulle linee.
(2) la manutenzione regolare è generalmente in funzionamento continuo 2500-5000 ore di spegnimento della macchina estrusore dopo che la macchina richiede la disintegrazione di ispezione, misurazione, identificazione dei componenti principali da indossare e sostituire i pezzi usurati raggiunto un limite predeterminato, riparare i danni alle parti.
(3) non consente il funzionamento a vuoto, per evitare la vite e i capelli arrotolati di Jane.
(4) Nel caso in cui la macchina di estrusione durante il funzionamento non sia normalmente sana, deve fermarsi immediatamente per ispezione o riparazione.
(5) evitare che metallo o altri detriti cadano nella tramoggia, per evitare di danneggiare la vite e il cilindro. Per evitare che i detriti di ferro entrino nel fusto, il fusto potrebbe alimentare il materiale nel componente magnetico montato sulla bocca di aspirazione o i piani magnetici per evitare che i detriti cadano nel materiale devono essere schermati in anticipo.
(6) Si noti che la produzione di un ambiente pulito, rende i rifiuti che intasano la contaminazione del materiale della piastra filtrante, influenzando la resa e la qualità del prodotto e aumentando la resistenza al naso.
(7) Quando gli estrusori impiegano più tempo a smettere di usare l'antiruggine, è necessario rivestire con grasso la vite della superficie di lavoro, Jane, il naso e così via. Le piccole viti devono essere sospese in aria o collocate in un'apposita scatola di legno e posizionate a livello del legno, in modo da non deformare o sobbalzare le viti.
(8) Calibrazione periodica della strumentazione di controllo della temperatura, verificarne l'adeguamento alla correttezza e alla sensibilità controllata.
(9) Riduttore degli estrusori per mantenere gli stessi riduttori standard generali. Principalmente per controllare ingranaggi, cuscinetti e altre condizioni di usura e guasti. Il cambio manuale deve specificare l'uso dell'olio lubrificante della macchina, in base alle disposizioni aggiunte all'olio fino al livello dell'olio, l'olio è troppo basso, la lubrificazione non viene invertita, riduce la durata delle parti; troppo olio, calore un grande, multi-energia, olio e facile metamorfismo, rende anche la mancata lubrificazione, causando danni alle conseguenze delle parti. I siti di fuoriuscita di olio del cambio devono essere sostituiti con la guarnizione (anello) per garantire la quantità di lubrificante.
(10) Gli estrusori collegati alla parete interna dell'acqua di raffreddamento formano facilmente ruggine corrosiva esterna. La manutenzione deve essere eseguita attentamente, il calcare può anche intasare la tubazione, raggiungere l'effetto di raffreddamento e potrebbero verificarsi perdite di corrosione grave, la pulizia e la corrosione devono essere curate con misure di raffreddamento.
(11) Per l'azionamento rotante della vite, concentrarsi sul controllo dell'usura e dell'esposizione delle spazzole del motore CC, se il valore della resistenza di isolamento del motore deve essere misurato regolarmente a un valore predeterminato o superiore. Inoltre, controllare che il cavo e gli altri componenti siano arrugginiti e adottare misure protettive.
(12) Designare una persona responsabile della manutenzione delle apparecchiature. Riparazione e manutenzione di registri dettagliati per ciascun impianto e attrezzatura inclusi nel file di gestione In secondo luogo, il metodo di funzionamento dell'estrusore
L'operatore deve avere familiarità con il funzionamento delle proprie caratteristiche del tessuto degli estrusori, in particolare, per afferrare correttamente la vite, le caratteristiche strutturali della strumentazione di controllo del riscaldamento e del raffreddamento, le caratteristiche e la parte anteriore e quindi, per comprendere correttamente le condizioni del processo di estrusione, il diritto di utilizzare la macchina. La plastica estrusa con diversi metodi di funzionamento non è la stessa, ma presenta anche somiglianze. Di seguito è riportata una breve descrizione dei vari prodotti utilizzati nello stesso modo durante la procedura di estrusione e l'operatore dovrebbe prestare attenzione alla questione. 1, il lavoro preparatorio prima di partire
(1) per stampaggio per estrusione su plastica. La materia prima deve essere essiccata per raggiungere i requisiti desiderati, se necessario, la necessità di un'ulteriore essiccazione. E il materiale veniva setacciato per eliminare grumi, aggregati e impurità meccaniche.
(2) Controllare l'attrezzatura di acqua, elettricità e gas e che ciascun sistema sia normale, assicurarsi che il flusso di acqua e gas non abbia perdite, che l'impianto elettrico sia normale, che il sistema di riscaldamento, il controllo della temperatura e vari strumenti funzionino e siano affidabili; funzionamento a vuoto del test ausiliario a bassa velocità, osservare se il dispositivo funziona correttamente; avviare il tavolo di modellatura sottovuoto, se osservare il lavoro; parti scivolose in una varietà di lubrificazione delle apparecchiature. Se riscontrato un difetto immediatamente rimosso.
(3) testa e calibratore installati. A seconda della specie del prodotto, della dimensione e della dimensione della testa selezionata. Verrà installata la seguente sequenza.
① il naso dovrebbe combaciare, il tutto montato sull'estrusore.
② Il precedente gruppo della testa deve essere verniciato per rimuovere il grasso durante il salvataggio, controllare attentamente se la superficie della cavità presenta urti, graffi e ruggine, lucidare se necessario, quindi la superficie del canale rivestita con olio di silicone.
③ assemblare in sequenza la testa di ciascun bullone della piastra di blocco sulle filettature ricoperte di grasso caldo, quindi serrare i bulloni e la flangia.
④ la piastra porosa è posizionata tra la flangia della testa per garantire che la pressione della piastra forata non presenti bave.
⑤ Senza stringere, la testa della flangia di accoppiamento e la matrice dell'estrusore devono essere regolate sulla posizione orizzontale dei bulloni di fissaggio anteriori, che possono regolare il livello del livello della testa quadrata proposto. Il modello a forma di testa rotonda posiziona la superficie solida come riferimento tramite la matrice della testa sul livellamento della superficie inferiore.
⑥ bulloni della flangia di collegamento stretti, serrare i bulloni di fissaggio della testa, installare la serpentina di riscaldamento e una termocoppia e prestare attenzione alla serpentina di riscaldamento sulla superficie esterna a stretto contatto con la testa.
⑦ Installazione e regolazione del calibratore in posizione, controllare che l'host, il manicotto di regolazione e il trattore siano allineati alla linea centrale. Dopo la regolazione, serrare i bulloni di fissaggio. Tubi e tubi di collegamento di ogni calibratore.
⑧ accendere la potenza di riscaldamento del naso, temperatura di riscaldamento uniforme di Jane. Aprire sul fondo della tramoggia e la pompa dell'acqua di raffreddamento della scatola del cambio verso le valvole di ingresso e di scarico. Quando la temperatura di ciascun riscaldamento veniva regolata a 140 ℃, il calore veniva mantenuto finché la temperatura non saliva a 140 ℃ per 30-40 minuti, quindi la temperatura veniva aumentata a una temperatura di produzione normale. Fino a quando la temperatura non raggiunge la normale produzione alla temperatura desiderata, quindi mantenere per circa 10 minuti, in modo che ogni parte della temperatura della macchina si stabilizzi, per stimolare la produzione. La durata dell'isolamento varia a seconda del modello di estrusori e delle varietà di materiali plastici. Il periodo di incubazione serve per raggiungere una temperatura costante all'interno e all'esterno della macchina, quindi lo strumento indica che la temperatura ha raggiunto la temperatura richiesta, mentre la temperatura effettiva era bassa, in questo momento se il materiale viene inserito nelle macchine di estrusione perché la temperatura effettiva è troppo bassa, la viscosità del materiale fuso è troppo grande, ciò causerà un sovraccarico della forza assiale e danneggerà la macchina.
⑨ I materiali utilizzati per l'inserimento nella tramoggia sono pronti per l'uso.
2, guida
(1) Dopo l'azionamento del termostato, prima dell'azionamento e delle macchine di estrusione, i bulloni della flangia della testa devono essere serrati ancora una volta per eliminare la differenza termica della testa del bullone di dilatazione, i bulloni della testa stretti vengono serrati in sequenza diagonalmente, forzati per essere uniformi ʱ?? Quando si serrano i dadi della flangia della testa, è necessario un elastico coerente, altrimenti si prevede che funzioni.
(2) per guidare selezionare il pulsante "pronto a guidare", seguito dal pulsante "Drive", quindi ruotare lentamente la manopola di regolazione della velocità della vite avvio lento della velocità della vite. Quindi accelerare gradualmente, mentre si alimenta una piccola quantità. Prestare molta attenzione all'amperometro ospite e vari indicatori indicano quando cambia l'alimentazione. La coppia della vite non deve superare il segno rosso (tipicamente tabella della coppia 65% -75%). Prima dell'estrusione del profilo in plastica, nessuno deve sostare davanti allo stampo, per evitare che i bulloni vengano staccati o che il bulbo sia bagnato a causa della materia prima e per altri motivi derivanti da lesioni. L'estrusione di plastica muore dalla testa, ci vorrà l'estruso raffreddato lentamente e affidabile, il dispositivo di trazione e gli stereotipi muoiono e avvieranno questi dispositivi. Quindi, secondo lo strumento di controllo, il valore indicato e i prodotti di estrusione richiesti. Verrà regolato di conseguenza per ciascuna sezione in modo che l'intera operazione di estrusione sia in uno stato normale. E, se necessario, aggiungere un po' di materiale, l'uso di un estrusore bivite alimenta il dosaggio in modo uniforme e costante.
(3) Quando lo stampo di scarico è uniforme e la plastica ha una trazione desiderabile, può essere un buon calibratore. È necessario determinare empiricamente la quantità di plastica e il materiale estruso in base all'aspetto generale per giudicare che la superficie lucida, senza impurità, senza schiuma, materiale di coca cola e colore, il materiale spremuto fino a una certa misura non presenta sbavature, intaccature, c'è una certa flessibilità, questa volta una buona descrizione dei materiali plastici. Se la regolazione della velocità della vite di plastificazione può essere adeguata alla temperatura negativa, del cilindro e della testa fino a raggiungere i requisiti.
(4) Nel processo di estrusione, il processo dovrebbe richiedere l'ispezione periodica di vari parametri di processo che sono normali e la compilazione delle schede di processo. Premere gli standard di ispezione di qualità dei prodotti con profilo per l'ispezione di qualità, identificare i problemi e adottare misure correttive tempestive.
3, parcheggio
(1) Smettere di alimentare la luce di compressione in plastica interna dell'estrusore e la vite esposta, spegnere il cilindro di alimentazione e la testa e interrompere il riscaldamento.
(2) Chiudere l'estrusore e l'alimentazione ausiliaria, la vite e l'attrezzatura ausiliaria si fermano.
(3) Aprire il collegamento della flangia della testa e smontare il manipolo. Ripulite la piastra forata e dirigetevi verso i vari componenti. Per evitare danni alla superficie interna del naso, la testa di applicazione del materiale residuo in acciaio della legge continentale, acciaio per pulire la pulizia, quindi carta vetrata per aderire al mulino interno della testa in plastica oltre all'illuminazione, rivestita con olio o ruggine di olio di silicone.
(4) vite e cilindro da pulire, dopo aver rimosso la testa, riavviare l'host, più il materiale di parcheggio (o materiale rotto), lavare la vite e il cilindro, quindi avvitare la scelta della bassa velocità (sr/min circa) per ridurre l'usura. Il materiale di parcheggio da frantumare in polvere è completamente esaurito e l'aria compressa disponibile dalle porte di ingresso e di scarico di alimentazione soffia ripetutamente i pellet e la polvere residui fino a quando nel cilindro non c'è davvero alcun materiale residuo dopo che la velocità della vite è scesa a zero, fermare gli estrusori, spegnere l'alimentazione principale e l'acqua fredda della valvola totale.
(5) dovrebbe prestare attenzione alla sicurezza dei componenti elettrici, termici, meccanici, rotanti e di movimentazione a terra del progetto e di altri componenti pesanti. Devono essere fornite attrezzature di sollevamento per l'officina dell'estrusore, montaggio e smontaggio della testata, viti e altri componenti ingombranti per garantire la sicurezza nella produzione.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Imparentato Prodotti