E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona high tech, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


La risposta diretta: cosa dovresti aspettarti da una macchina per la sezione trasversale del filo di rame
Una macchina per la sezione trasversale del filo di rame viene giudicata per prima ripetibilità dimensionale , non dalla velocità massima. Se la macchina non è in grado di riprodurre la stessa geometria della sezione trasversale su una bobina dopo l'altra, qualsiasi aumento della velocità di uscita diventa un ostacolo. L'accumulo di tolleranza in un conduttore a trefolo è piccolo: una variazione di 0,1 mm nel diametro esterno può spostare l'area della sezione trasversale di circa l'1,5% per un conduttore da 1,5 mm², che a sua volta modifica la resistenza CC e la capacità di trasporto di corrente.
In pratica, dovresti aspettarti che una macchina cordatrice ben regolata mantenga il diametro esterno all'interno ±0,05 mm per la maggior parte delle applicazioni di cavi per l'edilizia e per il settore automobilistico. Questa è la linea di base. La macchina deve anche mantenere una lunghezza di avvolgimento stabile, poiché la lunghezza di avvolgimento influisce sull'angolo dell'elica e sulla flessibilità meccanica del conduttore finito. Quando valuti una macchina, chiedi prova della ripetibilità a velocità diverse, non solo a un punto prestabilito.
Questa guida analizza i fattori che controllano la precisione della sezione trasversale, confronta i principali tipi di macchine e mostra cosa cercare in una linea di produzione. L'obiettivo è aiutarti a evitare due errori costosi: acquistare una macchina che non riesce a mantenere la tolleranza e acquistare una macchina che è troppo specifica per i prodotti che effettivamente utilizzi.
Come viene costruita la geometria della sezione trasversale durante la cordatura
La cordatura prende più fili di rame singoli e li dispone secondo uno schema elicoidale attorno a un asse centrale. Il fascio risultante ha una sezione trasversale che non è un cerchio perfetto. La disposizione dei fili, il numero di strati e il livello di compattazione determinano l'effettiva area della sezione trasversale e l'involucro esterno del conduttore.
Tre termini geometrici contano più di ogni altro:
- Lunghezza di posa è la distanza assiale per un avvolgimento elicoidale completo di un filo attorno al nucleo. Una lunghezza di avvolgimento minore aumenta l'angolo dell'elica e rende il conduttore più flessibile ma aumenta anche l'attrito e il rischio di danni alla superficie.
- Modello a strati descrive quanti fili ci sono in ogni strato. Per una costruzione concentrica, il numero di fili in un singolo strato è solitamente la somma di tutti i fili dello strato precedente più il filo centrale. Ad esempio, un conduttore a 7 fili ha 1 filo centrale e 6 nel primo strato.
- Compattazione è una riduzione del diametro esterno facendo passare il fascio trefolato attraverso una matrice di formatura. La compattazione aumenta il fattore di riempimento del rame ma rende il conduttore più rigido.
Il fattore di riempimento è un modo rapido per confrontare le costruzioni. Un conduttore a 7 fili non compattato ha un fattore di riempimento intorno a 0,78, mentre una versione compattata può raggiungere 0,92 o superiore. Il compromesso è che la compattazione aumenta lo stress residuo nel rame e spesso richiede una fase successiva di ricottura.
Famiglie di macchine a confronto: quale tipo offre la sezione trasversale più stretta
La famiglia di macchine scelta ha un effetto diretto sulla sezione trasversale che è possibile ottenere. Ciascun tipo ha un profilo di tensione, un meccanismo di rotazione e un intervallo di velocità diversi. La tabella seguente fornisce un rapido confronto tra le quattro famiglie principali utilizzate nella cordatura del rame.
| Tipo di macchina | Intervallo di velocità tipico | Controllo della sezione trasversale | Applicazione più adatta |
|---|---|---|---|
| Macchina per l'impacchettamento | 5000–8000 giri/min | Buono per fili sottili, ma il diametro può variare con la tensione. | Filo UL, cavi sottili e flessibili |
| Cordatura del telaio rigido | 200–600 giri/min | Eccellente stabilità dimensionale, ma lenta. | Cavi di alimentazione di grandi dimensioni |
| Cordatura tubolare | 1500–4000 giri/min | Controllo moderato, buono per fili di medie dimensioni. | Cavi flessibili, cavi di controllo |
| Incagliamento planetario | 100–500 giri al minuto | Molto preciso, soprattutto per cavi speciali. | Cavi dati aerospaziali e di fascia alta |
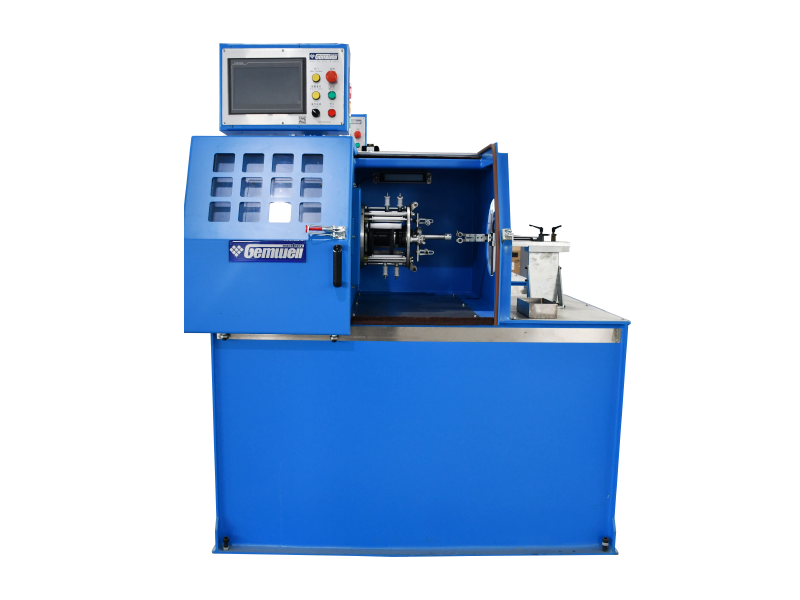
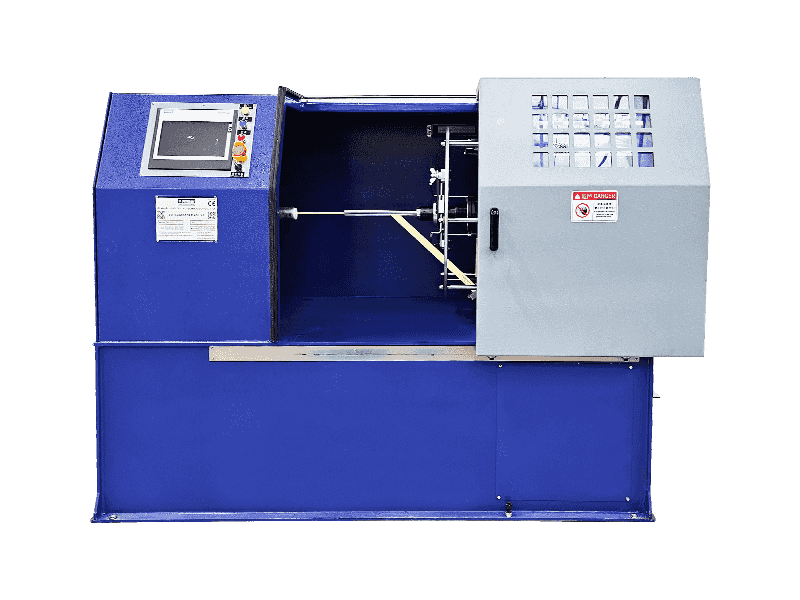
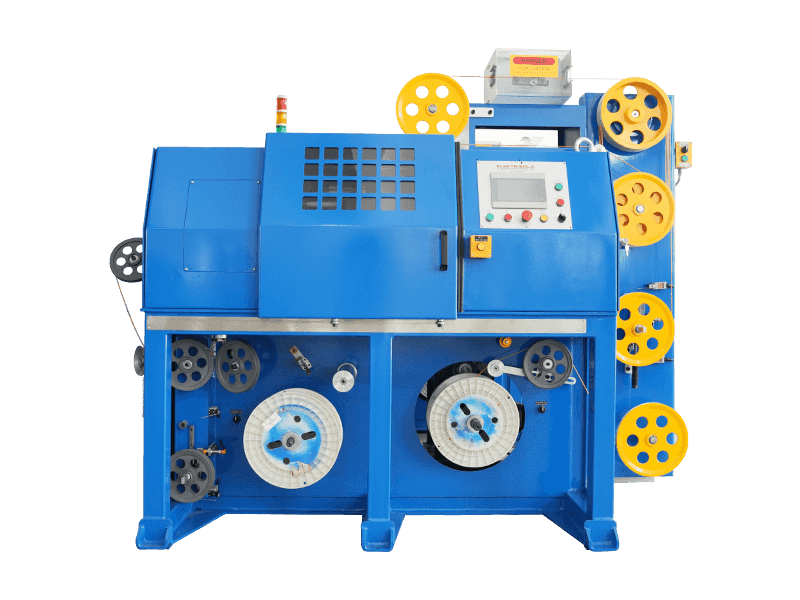
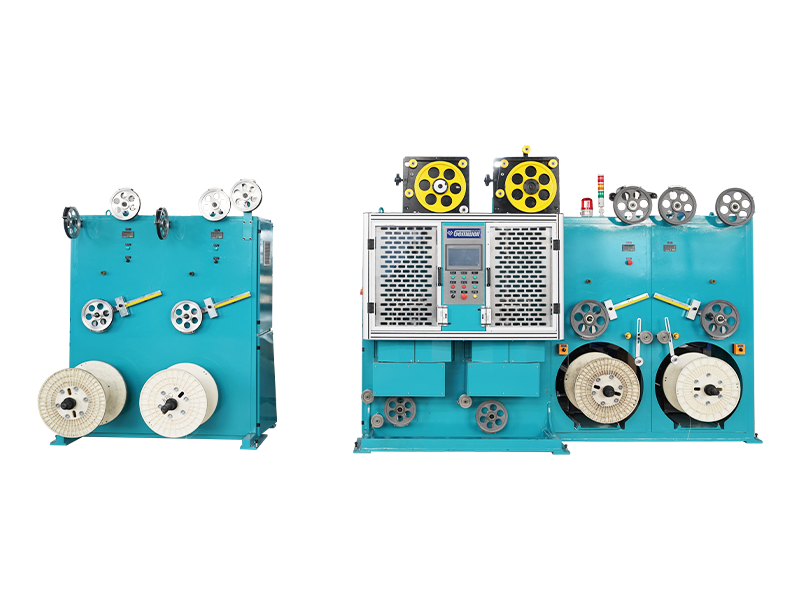
Per conduttori in rame di medie dimensioni e per la produzione generale di cavi, la famiglia di cavi a torsione singola a sbalzo offre una pratica via di mezzo. Queste macchine mantengono un percorso di tensione stabile durante l'intero ciclo di torcitura, che è la chiave per mantenere una sezione trasversale ripetibile. Un esempio è a Torcitore singolo a sbalzo con riavvolgimento a velocità differenziale senza puleggia di riavvolgimento , progettato per eliminare la variazione di diametro causata dagli spostamenti di tensione sul lato di avvolgimento.
 Macchina per torcitura singola a sbalzo con raccolta a velocità differenziale senza puleggia del cabestano Questa macchina mantiene una tensione stabile attraverso una trasmissione differenziale, eliminando gli spostamenti di tensione sul lato di raccolta. È ideale per conduttori in rame di medie dimensioni in cui la geometria ripetibile della sezione trasversale è fondamentale. Visualizza il prodotto →
Il ruolo di una macchina torcitrice a coppie di fili nella geometria dei cavi multicoppie
Una macchina per la sezione trasversale del filo di rame viene spesso confusa con una torcitrice per coppie di fili . Non sono la stessa cosa. La cordatrice realizza un unico conduttore partendo da molti fili. Una macchina torcitrice per coppie di fili prende due conduttori già intrecciati e li attorciglia in una coppia mantenendo una geometria stretta e uniforme.
Quando si costruiscono cavi di rete o cavi Ethernet industriali, la sezione trasversale della coppia è importante per l'impedenza e la perdita di ritorno. La lunghezza della torsione della coppia e il grado di tensione su ciascun conduttore influiscono direttamente sulla distanza tra i due conduttori, che a sua volta modifica la capacità e l'impedenza del cavo. Una piccola deriva nella sezione trasversale della coppia può spingere il cavo fuori dall'intervallo specificato.
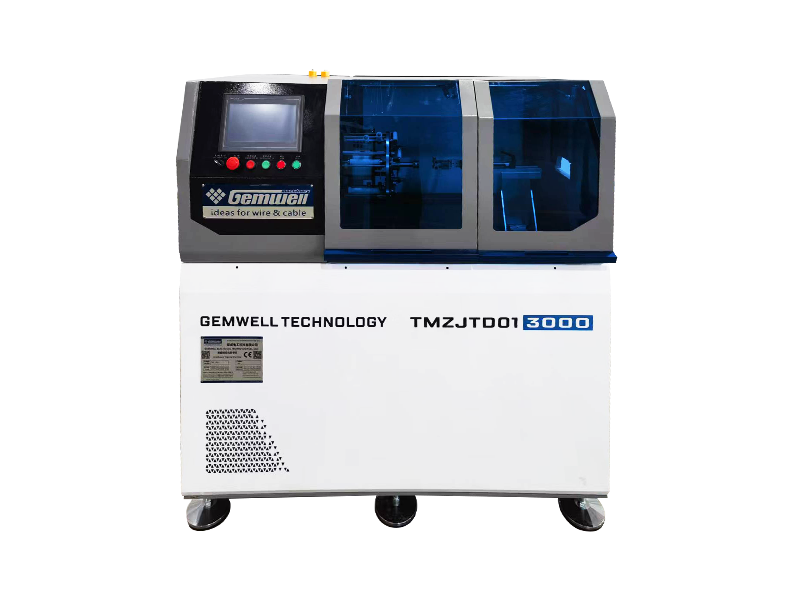
In una linea di cavi Ethernet in cui la fase di torsione della coppia deve gestire quattro coppie contemporaneamente con un passo coerente, il cavo di rete a tre passi integrato tripla macchina di torsione è una soluzione che consolida più operazioni di ritorcitura in un'unica macchina. Non è la stessa cosa di una cordatrice per rame, ma condivide la stessa esigenza di geometria precisa della sezione trasversale nell'intera struttura multicoppia.
Tripla ritorcitura integrata a tre passi per cavi di rete Questa macchina consolida la torsione singola, posteriore e a coppia in un'unica unità, garantendo una precisa coerenza del passo per cavi multicoppia. È adatto per l'elaborazione di cavi core di rete CAT5/CAT5E/CAT6. Visualizza il prodotto → Fattori di processo che cambiano la sezione trasversale ogni giorno
La macchina stessa è solo metà della storia. Il filo di rame che entra nella trefolatrice deve essere coerente in termini di diametro, durezza meccanica e condizioni superficiali. I fattori più trascurati nella produzione quotidiana sono:
- Grado di rame — Il rame privo di ossigeno e il rame ETP (pece elettrolitica tenace) hanno proprietà meccaniche diverse. Una modifica nella fonte di rame può alterare il modo in cui i fili si comprimono durante la cordatura e modificare il diametro esterno finale di 0,02–0,05 mm.
- Trafilatura e ricottura — I fili devono essere ricotti fino ad ottenere un allungamento costante. Se il rame è parzialmente incrudito dalla fase di trafilatura, non scorrerà uniformemente nel fascio trefolato e la sezione trasversale svilupperà una forma ovale.
- Controllo della tensione — La tensione su ogni singolo filo deve essere bilanciata. Una tensione disuguale in una costruzione a 7 fili può far sì che i fili esterni passino più in alto degli altri, producendo una sezione trasversale ellittica.
- Condizioni dello stampo di formatura — Una matrice usurata produrrà un conduttore compattato non concentrico. Nel corso del tempo, il diametro dello stampo aumenta e il rapporto di compattazione diminuisce. Una filiera deve essere misurata ogni 500 ore di funzionamento e sostituita quando il diametro aumenta di oltre 0,01 mm.
Un esempio pratico di un impianto di cavi che produce conduttori flessibili da 0,75 mm²: quando la matrice di formatura era usurata di 0,02 mm, l'area della sezione trasversale misurata è diminuita di circa il 2,3% e la resistenza CC è aumentata del 2%. Questo da solo è sufficiente per far fallire un cavo esteticamente accettabile.
Controlli di qualità in linea e difetti della sezione trasversale
Non è possibile ispezionare il percorso verso una buona sezione trasversale. Devi costruirlo e monitorarlo in tempo reale. Le linee moderne utilizzano misuratori di diametro laser, apparecchiature di misurazione della capacità e telecamere ad alta velocità. La tabella seguente elenca i difetti più comuni, le cause principali e le azioni correttive che gli operatori dovrebbero intraprendere.
| Difetto | Causa principale | Azione correttiva |
|---|---|---|
| Sezione trasversale ovale | Tensione del filo non uniforme o matrice di formatura usurata | Calibrare la tensione su ciascun percorso del filo; misurare e sostituire lo stampo |
| Allentamento nello strato esterno | Tensione posteriore insufficiente sui fili esterni | Aumentare la tensione nelle bobine di svolgimento del filo esterno |
| Deriva del diametro su una bobina | Modifica della tensione al diminuire del diametro della bobina di vincita | Utilizzare un sistema di compensazione della tensione |
| Graffi superficiali | Superfici di contatto ruvide sull'arco o sulla puleggia di guida | Lucidare o sostituire le superfici di contatto; ispezionare le condizioni dei cuscinetti |
Automazione, controllo PLC e registrazione dati su linee moderne
Le moderne macchine per la sezione trasversale del filo di rame non dovrebbero essere scatole a circuito chiuso. Una buona linea offre all'operatore visibilità in tempo reale dei parametri critici che influiscono sulla sezione trasversale: tensione per filo, lunghezza effettiva del rivestimento, pressione dello stampo di formatura e velocità della linea. Un PLC con un'interfaccia HMI chiara ti consente di memorizzare le ricette per ciascun prodotto e di richiamarle in pochi secondi.
La registrazione dei dati non serve solo per la risoluzione dei problemi. È uno strumento di gestione. Se la macchina registra la misurazione della sezione trasversale per ogni 10 metri di filo, è possibile tenere traccia delle tendenze e prevedere quando uno stampo sta per spostarsi. Questo approccio proattivo impedisce lo spreco di grandi lotti di cavi.
In un sistema che combina più passaggi di torsione, come il cavo di rete a tre passi integrato tripla macchina di torsione , l'automazione diventa l'unico modo pratico per mantenere sincronizzate tutte le sezioni. Senza la compensazione automatica della tensione, una modifica in una sezione allontana l'intero cavo dal bersaglio.
Tripla ritorcitura integrata a tre passi per cavi di rete Questa macchina consolida la torsione singola, posteriore e a coppia in un'unica unità, garantendo una precisa coerenza del passo per cavi multicoppia. È adatto per l'elaborazione di cavi core di rete CAT5/CAT5E/CAT6. Visualizza il prodotto → Come scegliere una configurazione per la tua linea di produzione
La scelta di una macchina per la cordatura di sezioni trasversali di filo di rame è una decisione che dovrebbe essere basata sui prodotti che utilizzate attualmente e sui prodotti che prevedete di utilizzare nei prossimi tre anni. La seguente lista di controllo riassume le domande chiave da porre prima dell'acquisto.
- Qual è la dimensione del conduttore più piccola e quella più grande che devi intrecciare? La gamma di diametri di filo che la macchina può gestire determina se è necessaria una trefolatrice, una cordatrice a telaio rigido o una macchina torcitrice singola a sbalzo.
- Qual è la tolleranza della lunghezza di posa nel caso peggiore che i vostri clienti si aspettano? Per i cavi automobilistici è comune una tolleranza di ±5% sulla lunghezza di avvolgimento. Per i cavi dati la tolleranza può essere ancora più ristretta.
- Hai bisogno della compattazione nella stessa linea o la compattazione è un passaggio separato? Se si prevede di compattare, la macchina deve essere in grado di accogliere uno stampo di formatura e mantenere la controtensione associata.
- Qual è la frequenza di cambio prevista? Se si utilizzano conduttori di dimensioni diverse, una macchina con una testa portapettini a cambio rapido e un sistema di lunghezza di avvolgimento regolabile farà risparmiare ore ad ogni turno.
- Quale livello di supporto post-vendita è disponibile a livello locale? Una macchina di difficile manutenzione rappresenta un costo ricorrente. Richiedi la disponibilità dei ricambi e procedure di manutenzione documentate.
Abitudini di manutenzione che mantengono stabile la precisione della sezione trasversale
La macchina che mantiene la tolleranza il primo giorno non la manterrà il mille giorno a meno che tu non la mantenga. Tre abitudini di manutenzione hanno il maggiore impatto sulla qualità della sezione trasversale:
- Pulizia giornaliera delle pulegge di prua e guida. Su queste superfici si accumulano polvere di rame e residui di lubrificante che creano micrograffi. Una pulizia di dieci minuti per turno è un'assicurazione economica.
- Controllo settimanale della calibrazione della tensione. La tensione su ciascun percorso del filo deve corrispondere al valore di riferimento. Una deriva del 3–5% della tensione può modificare visibilmente la sezione trasversale.
- Ispezione mensile degli stampi di formatura. Misurare l'apertura dello stampo con un calibro a spillo calibrato. Se l'apertura è aumentata di oltre 0,01 mm, è necessario sostituire la matrice.
Per una comprensione più approfondita di come interagiscono velocità, tensione e lunghezza di lay, è possibile rivedere il caratteristiche tecniche delle cordatrici ad alta velocità nella nostra sezione notizie aziendali. L'articolo spiega come questi parametri influenzano la geometria finale e fornisce consigli pratici per gli operatori.
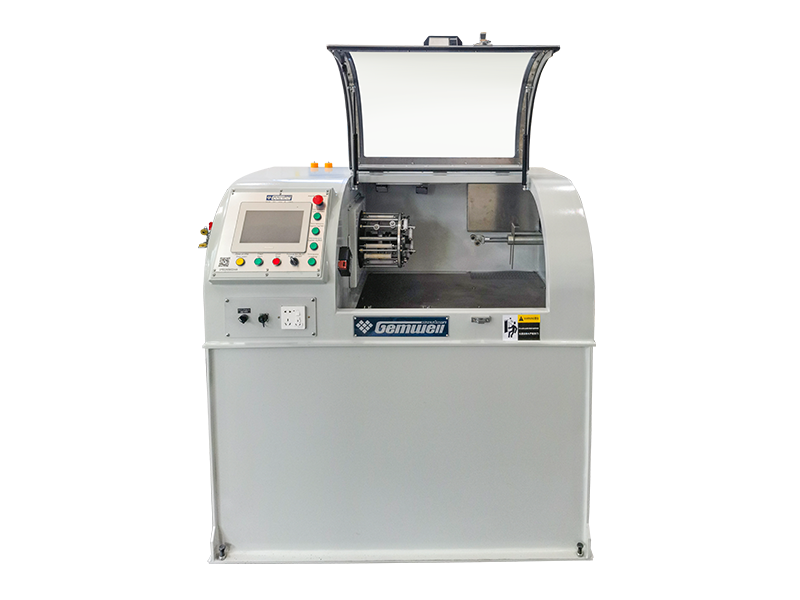
Un altro tipo di macchina che riduce gli oneri di manutenzione è la torcitoio singolo a sbalzo monopezzo leggero con puleggia principale esterna e presa di potenza . Questo design elimina la necessità di una puleggia di avvolgimento separata, eliminando una grande fonte di variazione di tensione e semplificando la manutenzione.
Torcitoio singolo a sbalzo integrato per servizio leggero con cabestano esterno Questo design leggero integra il cantilever e il cabestano esterno, semplificando la manutenzione e riducendo la variazione di tensione. È particolarmente adatto per la produzione di cavi generici che richiedono una geometria del conduttore stabile. Visualizza il prodotto → Domande frequenti
Quale tolleranza della sezione trasversale dovrebbe avere una cordatrice per rame?
Per la maggior parte dei cavi per uso generale, la tolleranza del diametro esterno dovrebbe essere ±0,05 mm quando il conduttore viene misurato nella stessa posizione lungo la bobina. Per fili molto sottili, come i trefoli da 0,2 mm nei cavi ad alta flessibilità, una tolleranza di ±0,03 mm è più realistica e richiede una macchina con tensione estremamente stabile.
Una macchina torcitrice per coppie di fili è uguale a una macchina per l'avvolgimento di trefoli?
No. Una macchina torcitrice per coppie di fili attorciglia insieme due conduttori già formati in una coppia. Una macchina per l'avvolgimento di trefoli prende molti fili singoli e crea un unico conduttore. Le due macchine si trovano in fasi diverse del processo di produzione dei cavi.
Perché la compattazione modifica il diametro esterno di un conduttore a trefolo?
La compattazione avvicina i singoli fili e riempie gli spazi tra loro. Ciò riduce il diametro dell'involucro per la stessa sezione trasversale del rame. Ad esempio, un conduttore a 7 fili con un'area di rame di 1,5 mm² può misurare 1,68 mm di diametro prima della compattazione e 1,55 mm dopo la compattazione.
Cosa causa una sezione trasversale ovale anziché rotonda dopo la cordatura?
La causa più comune è la tensione non uniforme sui singoli fili. Se la tensione del filo varia da una bobina all'altra, alcuni fili si troveranno più in alto di altri. Il cavo passerà quindi attraverso lo stampo di formatura in modo decentrato, creando una forma ovale. Una seconda causa è una matrice di formatura usurata con un'apertura non rotonda.
Con quale frequenza è necessario sostituire gli stampi di formatura su una linea di cordatura?
Non esiste una risposta univoca, ma una regola pratica è misurare l'apertura dello stampo ogni 500 ore di funzionamento. Se l'apertura è aumentata di oltre 0,01 mm, sostituire la matrice. Per una linea in funzione 24 ore su 24, 7 giorni su 7, ciò potrebbe significare ogni 4-8 settimane a seconda della durezza del filo e della velocità.
Perché il passo di torsione è diverso tra le coppie all'interno dello stesso cavo multicoppia?
Diversi passi di torsione vengono utilizzati intenzionalmente per ridurre la diafonia tra le coppie. Nei cavi Ethernet, le quattro coppie hanno spesso quattro diverse lunghezze di posa. La macchina che produce questi cavi deve essere in grado di fissare ogni coppia in modo indipendente e mantenere il passo stabile per tutta la lunghezza.
 Correlati Prodotti